
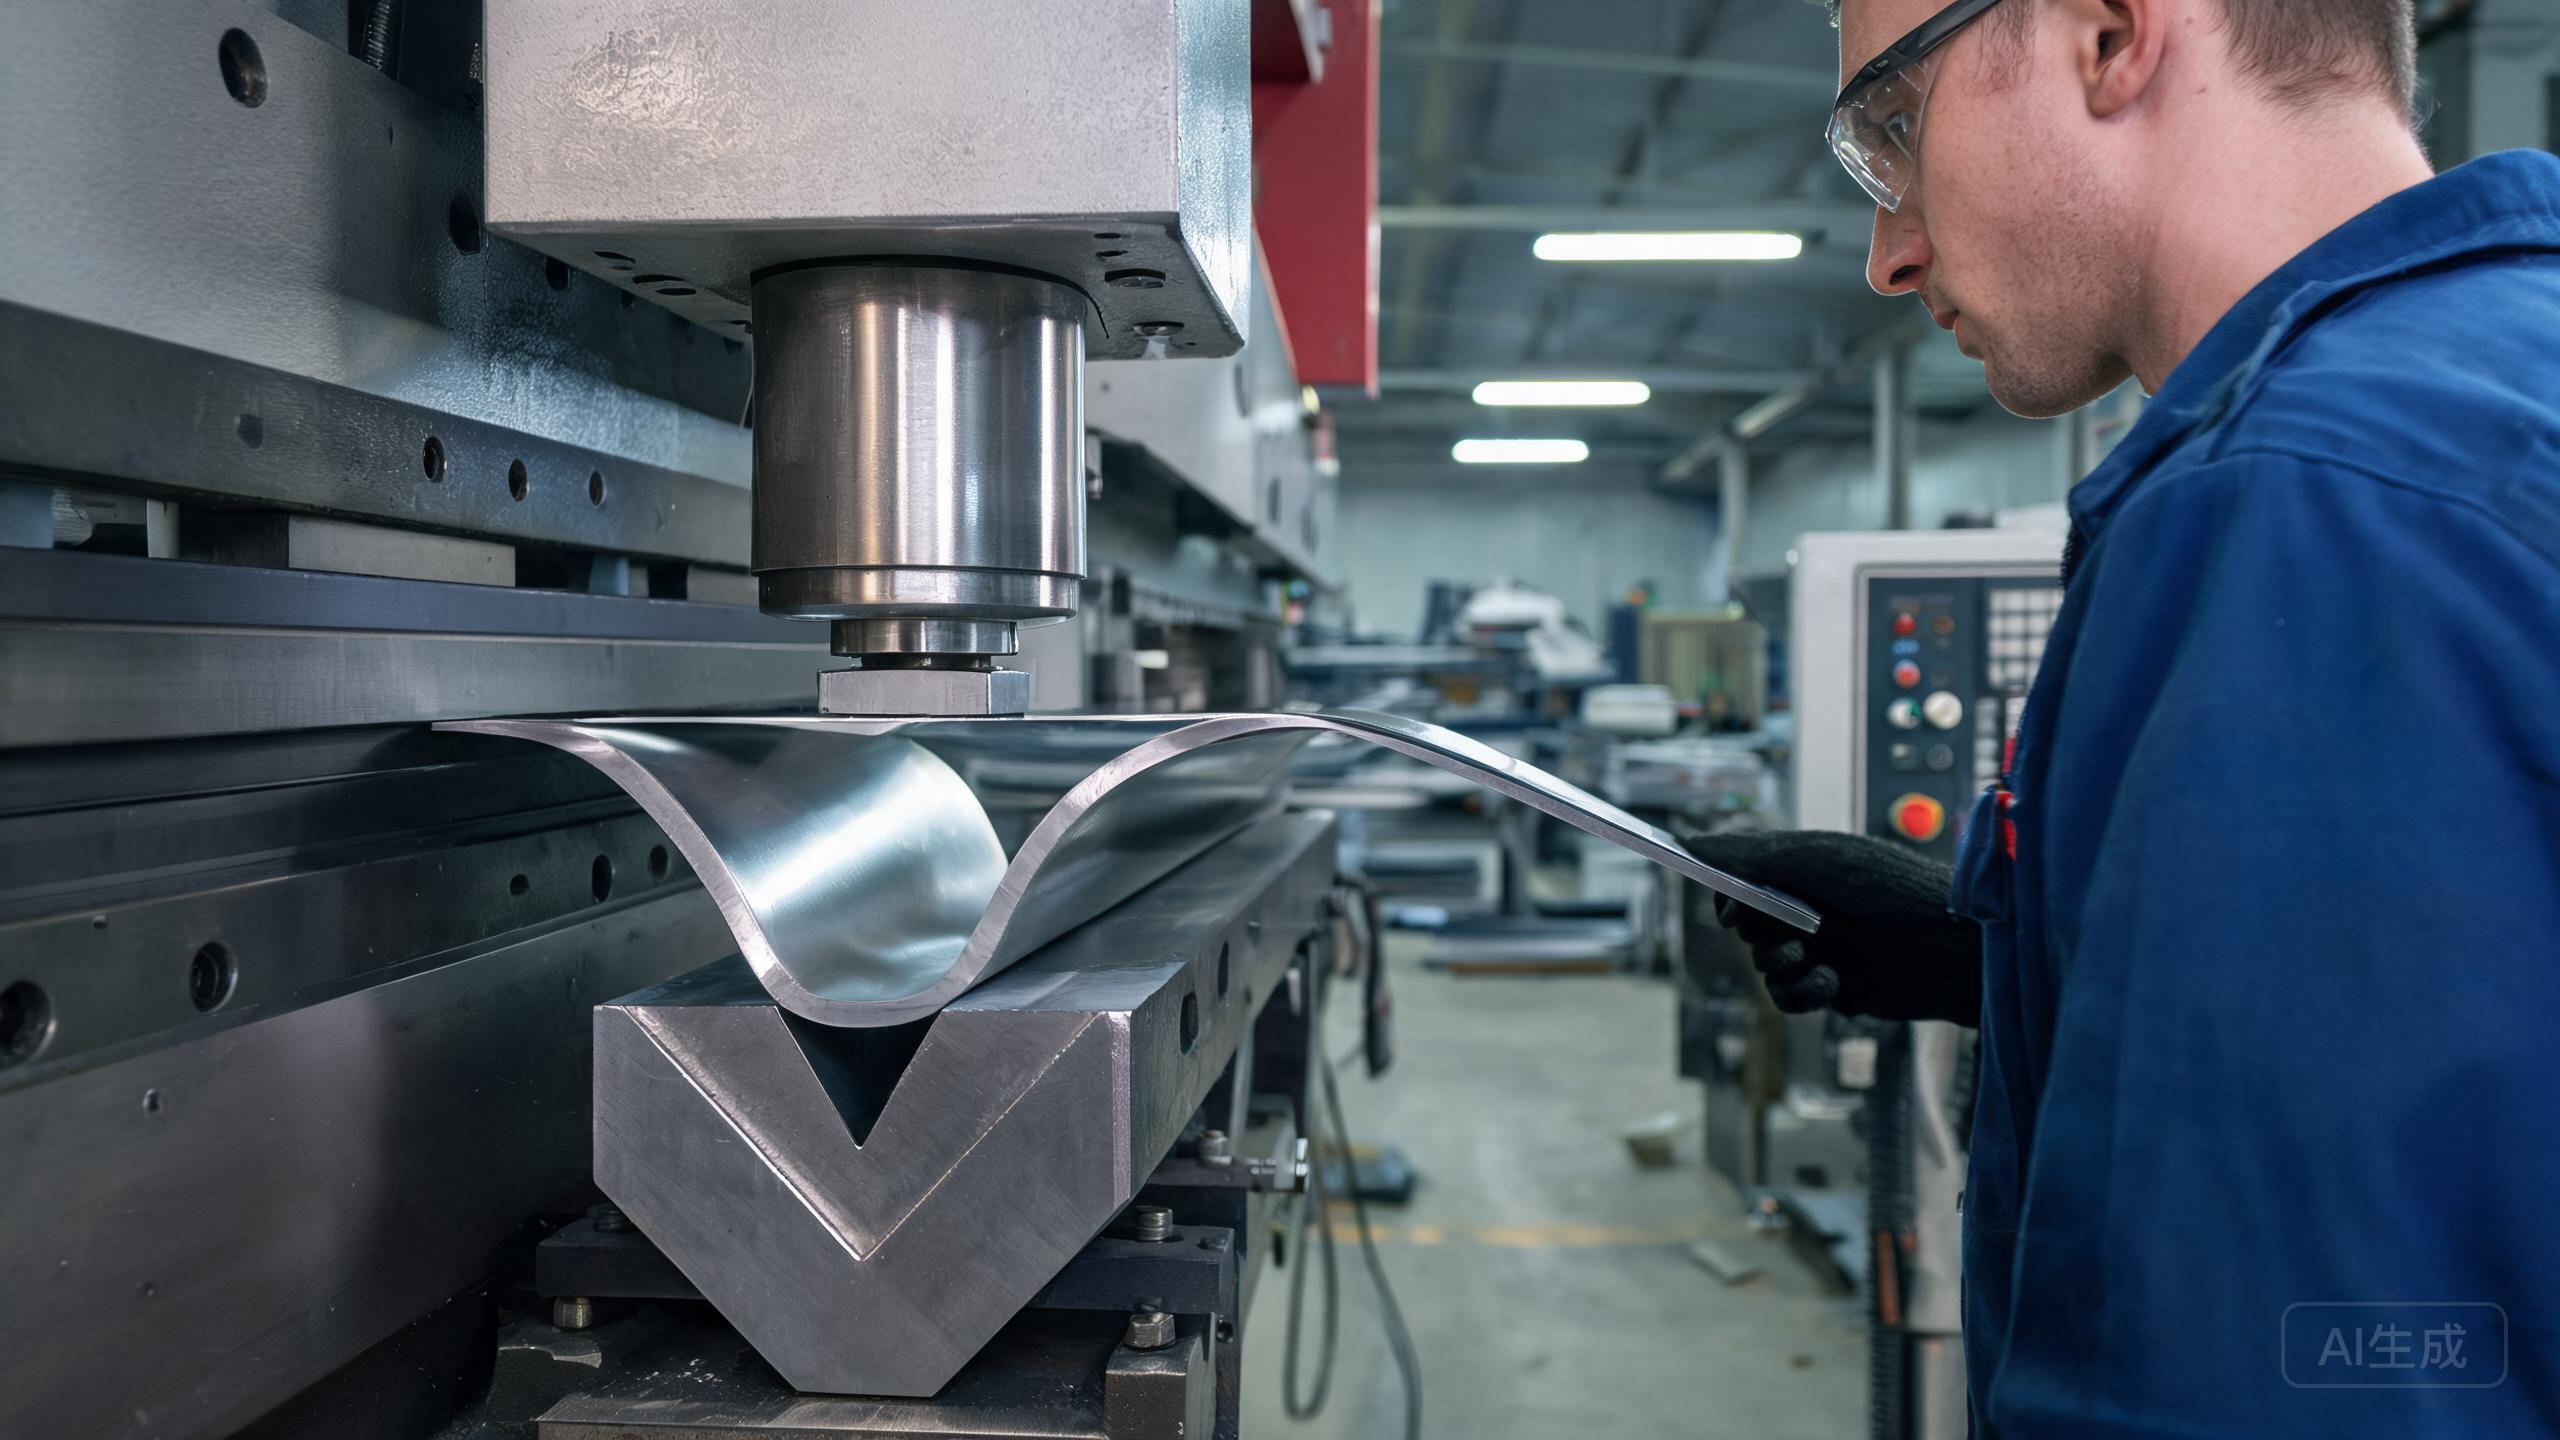
Resposta curta:
Dobrar aco inoxidavel em prensa freio nao e uma operacao “plug and play” — o aco inoxidavel endurece por trabalho 3-5x mais rapido que o aco carbono, tem 2-4x mais retorno elastico, e exige 50-100% maiores raios minimos de dobra. Comece com estas regras duras: raio minimo de dobra interna 304 recozido mole = 1t; 304 full-hard = 2t. O retorno elastico varia de 6-15% dependendo da liga e do revenimento — sempre teste-dobre seu material primeiro antes do ferramental de producao. A largura da matriz V deve ser 6-8x a espessura da folha para aco inoxidavel mole e 8-10x para duro (o aco carbono usa 4-6x). A EN 10243-1 controla a tolerancia de angulo de dobra em ±0.5° para precisao Classe A, mas o aco inoxidavel precisa de uma margem extra de ±1° devido a sua maior variabilidade de retorno elastico.
Comparacao Rapida
| Parametro | 304 Mole | 304 Full-Hard | 316L Mole | 430 Mole | Aco Carbono S235 |
|---|---|---|---|---|---|
| Raio Min Dobra | 1t | 2t | 1t | 1.5t | 0.5t |
| Retorno Elastico | 6-8% | 12-15% | 8-10% | 5-7% | 2-4% |
| Largura Matriz V | 6-8t | 8-10t | 6-8t | 6-8t | 4-6t |
| Raio Ponta Puncao | 0.5-1t | 1-1.5t | 0.5-1t | 0.5-1t | 0.25-0.5t |
| Fator de Forca de Dobra | 1.2x | 1.5x | 1.3x | 1.0x | 1.0x |
| Tolerancia de Angulo | ±1.5° | ±2° | ±1.5° | ±1° | ±1° |
O Que Compradores Devem Avaliar
- Confirmacao de revenimento do material. O aco inoxidavel laminado a frio da usina costuma ser 1/4-hard ou 1/2-hard, nao totalmente mole. Isto afeta tanto o raio minimo de dobra quanto o retorno elastico. Sempre confirme o revenimento real antes de especificar raios de dobra.
- Programa de dobra de teste. Cada novo lote de material deve passar por um programa de dobra de teste — dobrar a 90°, medir o retorno elastico, inspecionar fissuras tanto na superficie externa da dobra quanto no raio interno. Documente os resultados para aquele calor de usina especifico.
- Desgaste de ferramental. O aco inoxidavel e 2-3x mais abrasivo que o aco carbono. Use aco de ferramenta D2 ou S7 (HRC 58-60) para puncoes e matrizes, e inspecione o ferramental a cada 500 dobras. Ferramental desgastado (raio de puncao >1.5t para 304) causa aumento de retorno elastico e fissuras.
- Condicao de borda de bobina vs folha. Bordas cisalhadas ou cortadas por fenda tem endurecimento residual por trabalho que causa fissuras no inicio da dobra. Especifique borda de usina (sem cisalhamento) ou desbaste as bordas antes da dobra.
- Nota especifica da China. Operadores de prensa freio chineses muitas vezes confiam em conhecimento empirico que pode ser baseado em parametros de aco carbono. Sempre forneca parametros de dobra de aco inoxidavel especificos na sua especificacao de compra.
Erros Comuns na Compra
Erro: Usar raio minimo de dobra de aco carbono (0.5t) para aco inoxidavel 304. Um fabricante de eletrodomesticos em Zhongshan tentou dobrar 304 full-hard de 1.2mm com raio interno de 0.6mm (0.5t). Cada peca rachou na dobra — 20.000 pecas descartadas. Correcao: 304 full-hard precisa de raio minimo de 2.4mm (2t). Sempre use raios minimos especificos da liga, nao padroes de aco carbono.
Erro: Truque da fabrica chinesa — subdimensionar raio minimo de dobra para ganhar a cotacao. Alguns fabricantes chineses aceitam especificacoes de raio apertadas (ex., 0.8t para 304 full-hard) sabendo que o material vai rachar durante a producao — eles substituem material de revenimento mais mole sem te avisar. Solucao: especifique o revenimento do material explicitamente (ex., “aco inoxidavel 304, 1/4-hard, HV 220-260”) e exija espectroscopia PMI (Identificacao Positiva de Material) e teste de dureza no material recebido. Os certificados de teste de usina EN 10204 3.1 devem incluir a designacao de revenimento e faixa de dureza. Adicionalmente, inclua uma clausula de teste de dobra no seu contrato: 3 pecas de teste devem passar pelo raio de dobra especificado sem fissuras, verificadas por terceiros antes do inicio da producao.
Erro: Negligenciar a direcao de grao. A folha de aco inoxidavel tem uma direcao de laminacao — dobrar paralelo ao grao pode causar fissura de borda. Sempre dobre perpendicular a direcao de laminacao quando possivel. Se sua peca exigir ambas as direcoes, use um raio minimo de dobra maior.
Erro: Ignorar a tolerancia de espessura da folha. Uma variacao de 0.05mm de espessura em folha de 2.0mm (tolerancia de ±2.5%) muda a largura de matriz V requerida e o retorno elastico em 3-5%. Use a espessura medida real, nao nominal, para o calculo final de parametros de dobra.
Texto Recomendado para RFQ
Material: [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
Revenimento: [Recozido Mole / 1/4 Duro / 1/2 Duro / Full Hard]
Espessura da folha: [mm exato] ±[tolerancia conforme A240]
Superficie: [acabamento de usina 2B / No.4 / BA]
Especificacoes de dobra:
  - Angulo de dobra: [graus exatos]
  - Raio minimo de dobra interno: [mm exato] (conforme tabela especifica da liga do comprador)
  - Largura de matriz V: [calculada, ex. 14mm para folha de 2.0mm]
  - Ferramental: aco de ferramenta D2, HRC 58-60
Tolerancia: EN 10243-1 Classe A (±0.5° padrao, ±1.5° para aco inoxidavel)
Quantidade: [numero de pecas]
Certificacao requerida:
  - certificado de teste de usina EN 10204 3.1
  - PMI espectroscopia no material
  - relatorio de teste de dobra (3 pecas de amostra, sem fissuras)
  - relatorio de medicao de retorno elastico por lote de material
  - teste de dureza conforme ASTM E18
FAQ
Qual e o raio minimo de dobra interna para folha de aco inoxidavel 304?
Para o aco inoxidavel 304: recozido mole = 1t (1 × espessura do material), half-hard = 1.5t, full-hard = 2t. Isto e significativamente maior que o aco carbono (0.5t para mole, 1t para duro) devido a maior resistencia a tracao e tendencia a endurecimento por trabalho do aco inoxidavel. Exceder estes limites causa fissura na superficie externa da dobra.
Como calcular o retorno elastico para dobra de aco inoxidavel?
O angulo de retorno elastico depende da liga, revenimento, espessura da folha, angulo de dobra e largura da matriz V. Como ponto de partida: 304 recozido mole tem ~6-8% de retorno elastico, 304 full-hard tem ~12-15%, 316L mole tem ~8-10%, e o aco carbono S235 tem ~2-4%. As prensas freio CNC podem ser programadas para dobrar em excesso pela quantidade de retorno elastico — sempre rode uma dobra de teste primeiro com seu material especifico.
Posso usar ferramental de prensa freio de aco carbono para aco inoxidavel?
O material do ferramental pode ser o mesmo (aco de ferramenta D2, HRC 58-60), mas a largura da matriz V e o raio da ponta do puncao devem ser ajustados para o aco inoxidavel. O aco inoxidavel exige matrizes V 25-35% mais largas e raios de ponta de puncao 50-100% maiores que o aco carbono para evitar fissuras e retorno elastico excessivo.
CTA + Referencias Tecnicas
Envie sua liga, dimensoes, volume anual e aplicacao para vip@still-steel.com, ou fale conosco. Fornecemos folha de aco inoxidavel laminada a frio com revenimento controlado e tolerancia de espessura otimizadas para aplicacoes de dobra de precisao.
Referencias:
- EN 10243-1: Aco — Tolerancias de dimensoes e forma para pecas dobradas — Parte 1: Pecas dobradas a frio
- ASTM A240 / A240M: Especificacao padrao para chapas, folhas e tiras de aco inoxidavel cromo e cromo-niquel
- ASM Handbook Volume 14: Conformacao e Forjamento
- Veja tambem: Lubrificacao para estampacao profunda de aco inoxidavel
Referencias Tecnicas
- ASTM A240M - Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet and Strip
- EN 10088-2 - Stainless steels. Technical delivery conditions for sheet/plate and strip
- ASM International - Handbook Series, Volume 1: Properties and Selection: Irons, Steels, and High-Performance Alloys