
إجابة مختصرة:
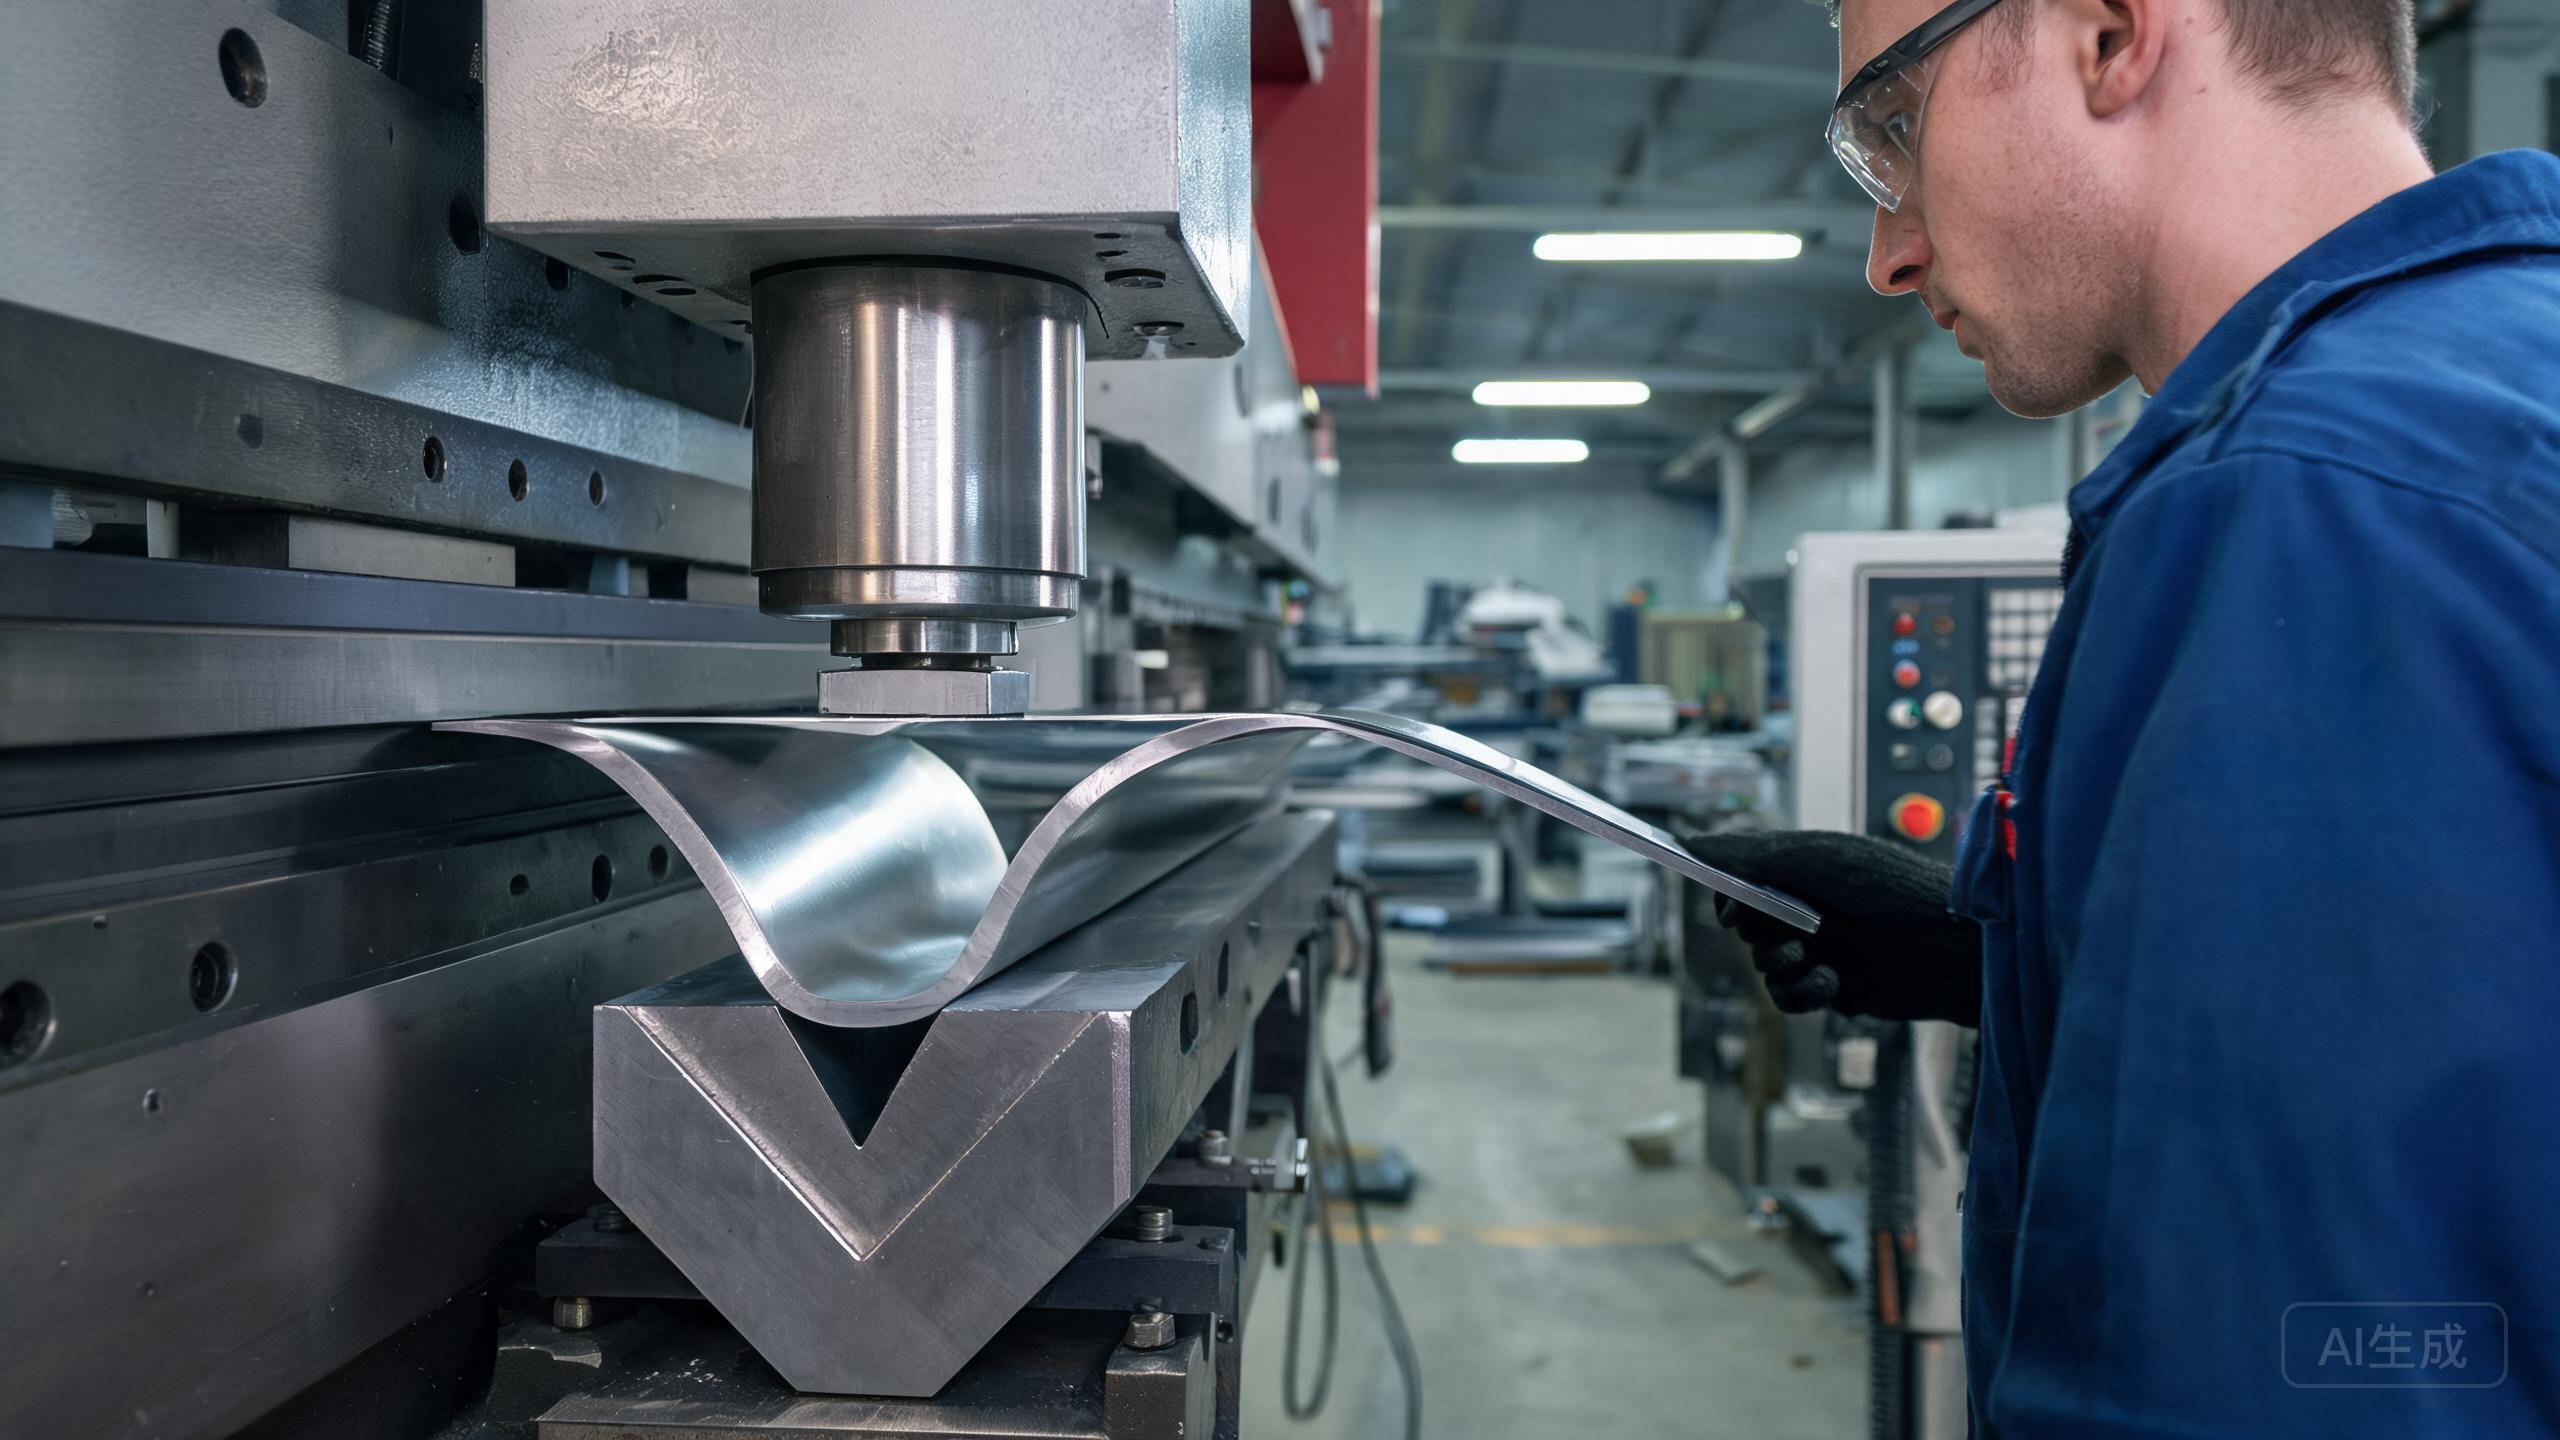
الانحناء بفرامل الضغط للفولاذ المقاوم للصدأ ليس عملية “توصيل وتشغيل” — الفولاذ المقاوم للصدأ يتصلب بالعمل أسرع بـ 3-5 مرات من الفولاذ الكربوني، وله ارتداد أعلى بـ 2-4 مرات، ويطالب بحدود أدنى لنصف قطر الانحناء أكبر بنسبة 50-100%. ابدأ بهذه القواعد الصارمة: 304 ملدّن ناعم الحد الأدنى لنصف قطر الانحناء الداخلي = 1t؛ 304 صلابة كاملة = 2t. يتراوح الارتداد من 6-15% حسب الدرجة والإرواء — دائماً اختبر انحناء مادتك أولاً قبل الأدوات الإنتاجية. يجب أن يكون عرض V-die 6-8x سُمك الصفيحة للفولاذ المقاوم للصدأ الناعم و8-10x للصلب (يستخدم الفولاذ الكربوني 4-6x). يتحكم EN 10243-1 في تسامح زاوية الانحناء عند ±0.5° للدقة Class A، ولكن الفولاذ المقاوم للصدأ يحتاج إلى وسادة إضافية ±1° بسبب تنوع الارتداد الأعلى.
مقارنة سريعة
| المعامل | 304 ناعم | 304 صلابة كاملة | 316L ناعم | 430 ناعم | فولاذ كربوني S235 |
|---|---|---|---|---|---|
| الحد الأدنى لنصف قطر الانحناء | 1t | 2t | 1t | 1.5t | 0.5t |
| الارتداد | 6-8% | 12-15% | 8-10% | 5-7% | 2-4% |
| عرض V-Die | 6-8t | 8-10t | 6-8t | 6-8t | 4-6t |
| نصف قطر أنف المثقاب | 0.5-1t | 1-1.5t | 0.5-1t | 0.5-1t | 0.25-0.5t |
| معامل قوة الانحناء | 1.2x | 1.5x | 1.3x | 1.0x | 1.0x |
| تسامح زاوية الانحناء | ±1.5° | ±2° | ±1.5° | ±1° | ±1° |
ما يجب على المشترين تقييمه
- تأكيد إرواء المادة. الفولاذ المقاوم للصدأ المدرفل ببروده من المصنع هو عادةً 1/4 صلابة أو 1/2 صلابة، وليس ناعماً تماماً. هذا يؤثر على كل من الحد الأدنى لنصف قطر الانحناء والارتداد. دائماً أكد على الإرواء الفعلي قبل تحديد أنصاف قطر الانحناء.
- برنامج انحناء اختباري. يجب أن تخضع كل دفعة مواد جديدة لبرنامج انحناء اختباري — انحنِ عند 90°، وقس الارتداد، وافحص التشقق على كل من سطح الانحناء الخارجي ونصف القطر الداخلي. قم بتوثيق النتائج لتلك الحركة المعينة من المصنع.
- تآكل الأدوات. الفولاذ المقاوم للصدأ أكثر كشطاً بـ 2-3 مرات من الفولاذ الكربوني. استخدم فولاذ أداة D2 أو S7 (HRC 58-60) للمثاقب والقوالب، وافحص الأدوات كل 500 انحناء. الأدوات البالية (نصف قطر المثقاب >1.5t لـ 304) تسبب ارتداداً متزايداً وتشققاً.
- حالة حافة الملف مقابل الصفيحة. الحواف المقصوصة أو المشقوقة لها تصلب عمل متبقي يسبب التشقق عند بدء الانحناء. حدد حافة مطحونة (بدون قص) أو حواف منزلة قبل الانحناء.
- ملاحظة خاصة بالصين. غالباً ما يعتمد مشغلو فرامل الضغط الصينيون على معرفة تجريبية قد تعتمد على معلمات الفولاذ الكربوني. دائماً قدم معلمات انحناء الفولاذ المقاوم للصدأ المحددة في مواصفة الشراء.
أخطاء الشراء الشائعة
الخطأ: استخدام الحد الأدنى لنصف قطر الانحناء للفولاذ الكربوني (0.5t) لـ 304 الفولاذ المقاوم للصدأ. حاول مصنع أجهزة في تشونغشان ثني 1.2mm 304 صلابة كاملة بنصف قطر داخلي 0.6mm (0.5t). كل قطعة تشققت عند الانحناء — 20,000 قطعة مُهملة. الإصلاح: 304 صلابة كاملة تحتاج نصف قطر أدنى 2.4mm (2t). دائماً استخدم أنصاف القطر الدنيا الخاصة بالدرجة، وليس الافتراضات الافتراضية للفولاذ الكربوني.
الخطأ: خدعة المصنع الصيني — نقص تحديد الحد الأدنى لنصف قطر الانحناء للفوز بالعرض. يقبل بعض المصنعين الصينيين مواصفات نصف قطر ضيقة (مثلاً 0.8t لـ 304 صلابة كاملة) مع العلم أن المادة ستتشقق أثناء الإنتاج — سيستبدلون مادة إرواء أنعم دون إخبارك. الحل: حدد إرواء المادة صراحة (مثلاً “فولاذ مقاوم للصدأ 304، 1/4 صلابة، HV 220-260”) ويتطلب التحليل الطيفي PMI (تحديد المواد الإيجابي) واختبار الصلابة على المواد الواردة. يجب أن تتضمن شهادات اختبار الطاحونة EN 10204 3.1 تسمية الإرواء ونطاق الصلابة. بالإضافة إلى ذلك، قم بتضمين شرط اختبار انحناء في عقدك: 3 قطع اختبار يجب أن تجتاز نصف قطر الانحناء المحدد دون تشقق، تم التحقق منه من قبل جهة ثالثة قبل بدء الإنتاج.
الخطأ: إهمال اتجاه الحبيبات. صفيحة الفولاذ المقاوم للصدأ لها اتجاه الدرفلة — الانحناء الموازي للحبيبات يمكن أن يسبب تشقق الحافة. دائماً انحنِ بشكل عمودي على اتجاه الدرفلة عندما يكون ممكناً. إذا كان الجزء الخاص بك يتطلب كلا الاتجاهين، استخدم نصف قطر انحناء أوسع.
الخطأ: تجاهل تسامح سُمك الصفيحة. يغير اختلاف 0.05mm في السُمك على صفيحة 2.0mm (تسامح ±2.5%) عرض V-die المطلوب والارتداد بنسبة 3-5%. استخدم السُمك المقاس الفعلي، وليس الاسمي، لحساب معلمات الانحناء النهائية.
صياغة طلب عرض سعر مقترحة
المادة: [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
الإرواء: [ملدّن ناعم / 1/4 صلابة / 1/2 صلابة / صلابة كاملة]
سُمك الصفيحة: [ملم دقيق] ±[تسامح وفق A240]
السطح: [mill finish 2B / No.4 / BA]
مواصفات الانحناء:
  - زاوية الانحناء: [درجات دقيقة]
  - الحد الأدنى لنصف قطر الانحناء الداخلي: [ملم دقيق] (وفق جدول خاص بالمشتري لكل درجة)
  - عرض V-die: [محسوب، مثلاً 14mm لصفيحة 2.0mm]
  - الأدوات: فولاذ أداة D2، HRC 58-60
التسامح: EN 10243-1 Class A (±0.5° قياسي، ±1.5° للفولاذ المقاوم للصدأ)
الكمية: [عدد القطع]
الشهادات المطلوبة:
  - شهادة اختبار الطاحونة EN 10204 3.1
  - تحليل طيفي PMI على المادة
  - تقرير اختبار الانحناء (3 قطع عينة، لا تشقق)
  - تقرير قياس الارتداد لكل دفعة مادة
  - اختبار الصلابة وفق ASTM E18
الأسئلة الشائعة
ما هو الحد الأدنى لنصف قطر الانحناء الداخلي لصفيحة الفولاذ المقاوم للصدأ 304؟
لـ 304 الفولاذ المقاوم للصدأ: الملدّن الناعم = 1t (1 × سُمك المادة)، نصف صلابة = 1.5t، صلابة كاملة = 2t. هذا أكبر بكثير من الفولاذ الكربوني (0.5t للناعم، 1t للصلب) بسبب قوة الشد الأعلى للفولاذ المقاوم للصدأ وميله للتصلب بالعمل. تجاوز هذه الحدود يسبب التشقق على سطح الانحناء الخارجي.
كيف أحسب الارتداد لانحناء الفولاذ المقاوم للصدأ؟
زاوية الارتداد تعتمد على درجة المادة، والإرواء، وسُمك الصفيحة، وزاوية الانحناء، وعرض V-die. كنقطة بداية: 304 ملدّن ناعم لديه ~6-8% ارتداد، 304 صلابة كاملة لديه ~12-15%، 316L ناعم لديه ~8-10%، وفولاذ كربوني S235 لديه ~2-4%. يمكن برمجة فرامل الضغط CNC للانحناء الزائد بمقدار الارتداد — دائماً قم بانحناء اختباري أولاً بمادتك المحددة.
هل يمكنني استخدام أدوات فرامل ضغط الفولاذ الكربوني للفولاذ المقاوم للصدأ؟
يمكن أن تكون مادة الأدوات هي نفسها (فولاذ أداة D2، HRC 58-60)، ولكن يجب ضبط عرض V-die ونصف قطر أنف المثقاب للفولاذ المقاوم للصدأ. يتطلب الفولاذ المقاوم للصدأ V-dies أوسع بنسبة 25-35% وأنصاف قطر أنف مثقاب أكبر بنسبة 50-100% من الفولاذ الكربوني لتجنب التشقق والارتداد المفرط.
الدعوة للعمل + المراجع الفنية
أرسل درجتك، وأبعادك، وحجمك السنوي، وتطبيقك إلى vip@still-steel.com، أو تواصل معنا. نحن نزود بصفيحة فولاذ مقاوم للصدأ مدرفلة ببروده بإرواء متحكم وتسامح سُمك محسّن لتطبيقات الانحناء الدقيق.
المراجع:
- EN 10243-1: الفولاذ — تسامح الأبعاد والشكل للأجزاء المنحنية — الجزء 1: الأجزاء المنحنية ببرود
- ASTM A240 / A240M: المواصفة القياسية لألواح وأشرطة الفولاذ المقاوم للصدأ الكروم والكروم-نيكل
- دليل ASM المجلد 14: التشكيل والتزوير
- انظر أيضاً: تشحيم السحب العميق للفولاذ المقاوم للصدأ