
Коротко:
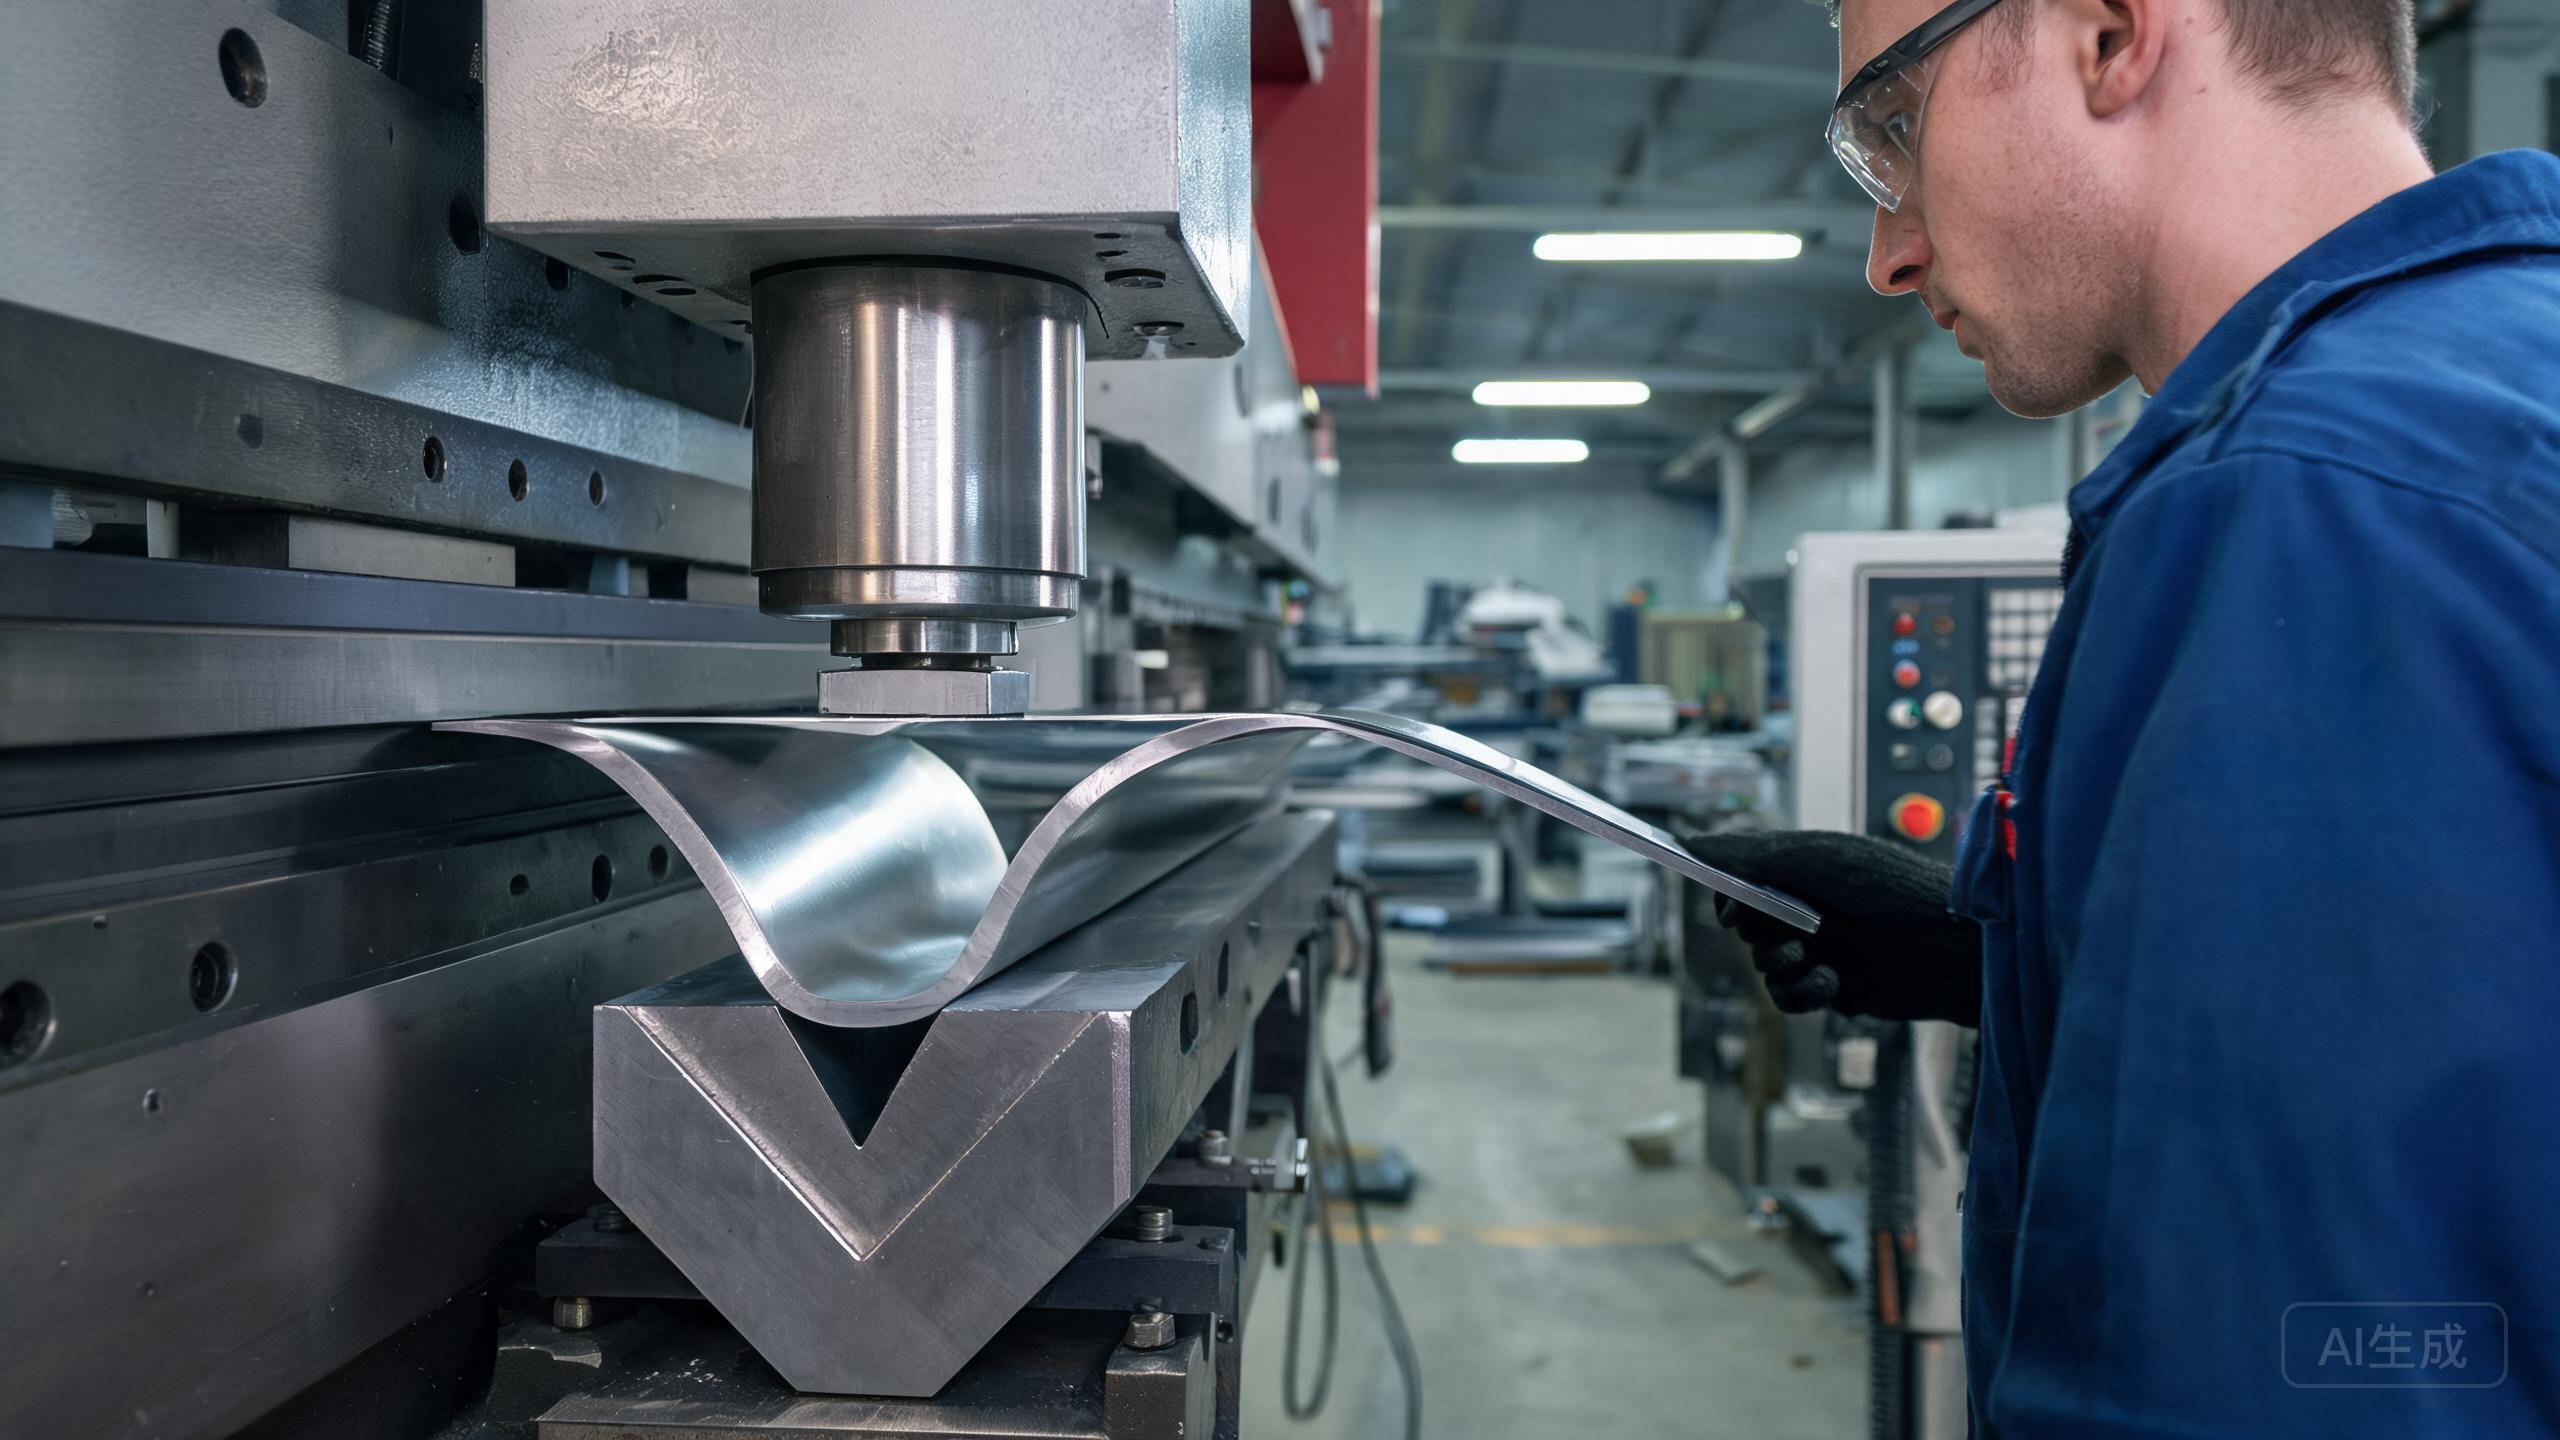
Гибка нержавеющей стали на прессе — не операция “вставил и погнал”. Нержавейка наклёпывается в 3-5 раз быстрее углеродной, имеет в 2-4 раза больший упругий возврат и требует в 50-100% больших минимальных радиусов гибки. Жёсткие правила для старта: мягкая отожжённая 304 — минимальный внутренний радиус гибки = 1t; 304 полной твёрдости = 2t. Упругий возврат от 6 до 15% в зависимости от марки и отпуска — всегда делай пробную гибку до запуска серийной оснастки. Ширина V-матрицы: 6-8 толщин листа для мягкой нержавейки и 8-10 для твёрдой (у углеродной используют 4-6). EN 10243-1 контролирует допуск угла гибки ±0.5° для класса A precision, но нержавейке нужен дополнительный буфер ±1° из-за большей вариативности упругого возврата.
Быстрое сравнение
| Параметр | 304 мягкая | 304 полной твёрдости | 316L мягкая | 430 мягкая | Углеродная сталь S235 |
|---|---|---|---|---|---|
| Мин. радиус гибки | 1t | 2t | 1t | 1.5t | 0.5t |
| Упругий возврат | 6-8% | 12-15% | 8-10% | 5-7% | 2-4% |
| Ширина V-матрицы | 6-8t | 8-10t | 6-8t | 6-8t | 4-6t |
| Радиус носика пуансона | 0.5-1t | 1-1.5t | 0.5-1t | 0.5-1t | 0.25-0.5t |
| Коэффициент усилия гибки | 1.2x | 1.5x | 1.3x | 1.0x | 1.0x |
| Допуск угла гибки | ±1.5° | ±2° | ±1.5° | ±1° | ±1° |
Что оценить покупателю
- Подтверждение отпуска материала. Холоднокатаная нержавейка с mills обычно 1/4-твёрдости или 1/2-твёрдости, не полностью мягкая. Это влияет и на минимальный радиус гибки, и на упругий возврат. Всегда уточняй фактический отпуск до указания радиусов.
- Программа пробных гибок. Каждая новая партия материала должна пройти пробные гибки — согни на 90°, измерь упругий возврат, осмотри трещины на внешней стороне гиба и во внутреннем радиусе. Зафиксируй результаты для конкретной плавки mills.
- Износ инструмента. Нержавеющая сталь в 2-3 раза более абразивна, чем углеродная. Используй инструментальную сталь D2 или S7 (HRC 58-60) для пуансонов и матриц, проверяй износ каждые 500 гибок. Изношенный инструмент (радиус пуансона >1.5t для 304) даёт увеличенный упругий возврат и трещины.
- Состояние края рулона/листа. Обрезные или щелевые края имеют остаточный наклёп, вызывающий трещины в начале гибки. Указывай mills edge (без сдвига) или зачищай края перед гибкой.
- Примечание для Китая. Китайские операторы прессов часто опираются на эмпирические знания, рассчитанные на углеродную сталь. Всегда предоставляй в спецификации конкретные параметры гибки для нержавеющей стали.
Частые ошибки при покупке
Ошибка: Использовать минимальный радиус для углеродной стали (0.5t) для 304 нержавейки. Производитель бытовой техники в Чжуншане пытался гнуть 1.2mm 304 полной твёрдости с внутренним радиусом 0.6mm (0.5t). Каждая деталь треснула в месте гиба — 20 000 штук в металлолом. Исправление: 304 полной твёрдости нуждается в минимальном радиусе 2.4mm (2t). Всегда используй марко-специфичные минимальные радиусы, не углеродные по умолчанию.
Ошибка: Китайский фокус — заниженный минимальный радиус гибки, чтобы выиграть тендер. Некоторые китайские изготовители принимают спецификации с жёсткими радиусами (например, 0.8t для полной твёрдости 304), зная, что материал треснет при производстве — они просто подменят материал на более мягкий отпуск, не уведомляя тебя. Решение: явно указывай отпуск материала (например, “нержавеющая сталь 304, 1/4-твёрдости, HV 220-260”) и требуй PMI (Positive Material Identification) спектроскопию и испытания на твёрдость входящего материала. EN 10204 3.1 должен включать обозначение отпуска и диапазон твёрдости. Дополнительно включи пункт об испытании гибкой в контракте: 3 тестовые детали должны пройти заданный радиус без трещин, проверяемые третьей стороной до начала производства.
Ошибка: Игнорировать направление прокатки. У листа нержавеющей стали есть направление прокатки — гибка параллельно зерну вызывает трещины по краям. Всегда гни перпендикулярно направлению прокатки по возможности. Если деталь требует обоих направлений — используй больший минимальный радиус гибки.
Ошибка: Игнорировать допуск толщины листа. Вариация толщины 0.05mm на листе 2.0mm (допуск ±2.5%) изменяет требуемую ширину V-матрицы и упругий возврат на 3-5%. Используй фактически измеренную толщину, а не номинальную, для расчёта параметров гибки.
Рекомендуемая формулировка для RFQ
Материал: [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
Отпуск: [Мягкая отожжённая / 1/4 твёрдости / 1/2 твёрдости / Полная твёрдость]
Толщина листа: [точный mm] ±[допуск по A240]
Поверхность: [2B прокатный / No.4 / BA]
Спецификация гибки:
  - Угол гибки: [точный градус]
  - Минимальный внутренний радиус: [точный mm] (по марко-специфичной таблице покупателя)
  - Ширина V-матрицы: [расчётная, например 14mm для листа 2.0mm]
  - Инструмент: Инструментальная сталь D2, HRC 58-60
Допуск: EN 10243-1 класс A (±0.5° стандартный, ±1.5° для нержавейки)
Количество: [штуки]
Требуемые сертификаты:
  - Сертификат EN 10204 3.1
  - PMI спектроскопия материала
  - Отчёт об испытании гибкой (3 образца, без трещин)
  - Отчёт об измерении упругого возврата по партии материала
  - Испытания на твёрдость по ASTM E18
FAQ
Какой минимальный внутренний радиус гибки для листа 304?
Для нержавеющей стали 304: мягкая отожжённая = 1t (1 × толщина материала), половинной твёрдости = 1.5t, полной твёрдости = 2t. Это значительно больше, чем у углеродной стали (0.5t для мягкой, 1t для твёрдой) из-за более высокого предела прочности и склонности нержавейки к наклёпу. Нарушение этих пределов вызывает трещины на внешней стороне гиба.
Как посчитать упругий возврат при гибке нержавеющей стали?
Угол упругого возврата зависит от марки, отпуска, толщины листа, угла гибки и ширины V-матрицы. Для начала: 304 мягкая отожжённая — ~6-8% возврата, 304 полной твёрдости — ~12-15%, 316L мягкая — ~8-10%, углеродная сталь S235 — ~2-4%. ЧПУ-прессы можно программировать на перегиб на величину возврата — всегда делай пробную гибку конкретным материалом сначала.
Можно ли использовать инструмент из углеродной стали для гибки нержавеющей?
Материал инструмента может быть тот же (инструментальная сталь D2, HRC 58-60), но ширину V-матрицы и радиус носика пуансона нужно скорректировать под нержавеющую сталь. Нержавейка требует V-матрицы на 25-35% шире и радиуса носика пуансона на 50-100% больше, чем у углеродной, чтобы избежать трещин и чрезмерного упругого возврата.
CTA + Технические ссылки
Пришлите марку, размеры, годовой объём и применение на vip@still-steel.com или свяжитесь с нами. Мы поставляем холоднокатаные нержавеющие листы с контролируемым отпуском и допуском по толщине, оптимизированные для прецизионной гибки.
Ссылки:
- EN 10243-1: Сталь — Допуски размеров и формы для гнутых деталей — Часть 1: Холодногнутые детали
- ASTM A240 / A240M: Стандартная спецификация на хромовые и хромоникелевые нержавеющие листы, полосы и ленты
- ASM Handbook Volume 14: Штамповка и ковка
- См. также: Смазка для глубокой вытяжки нержавеющей стали
Технические ссылки
- ASTM A240M - Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet and Strip
- EN 10088-2 - Stainless steels. Technical delivery conditions for sheet/plate and strip
- ASM International - Handbook Series, Volume 1: Properties and Selection: Irons, Steels, and High-Performance Alloys