
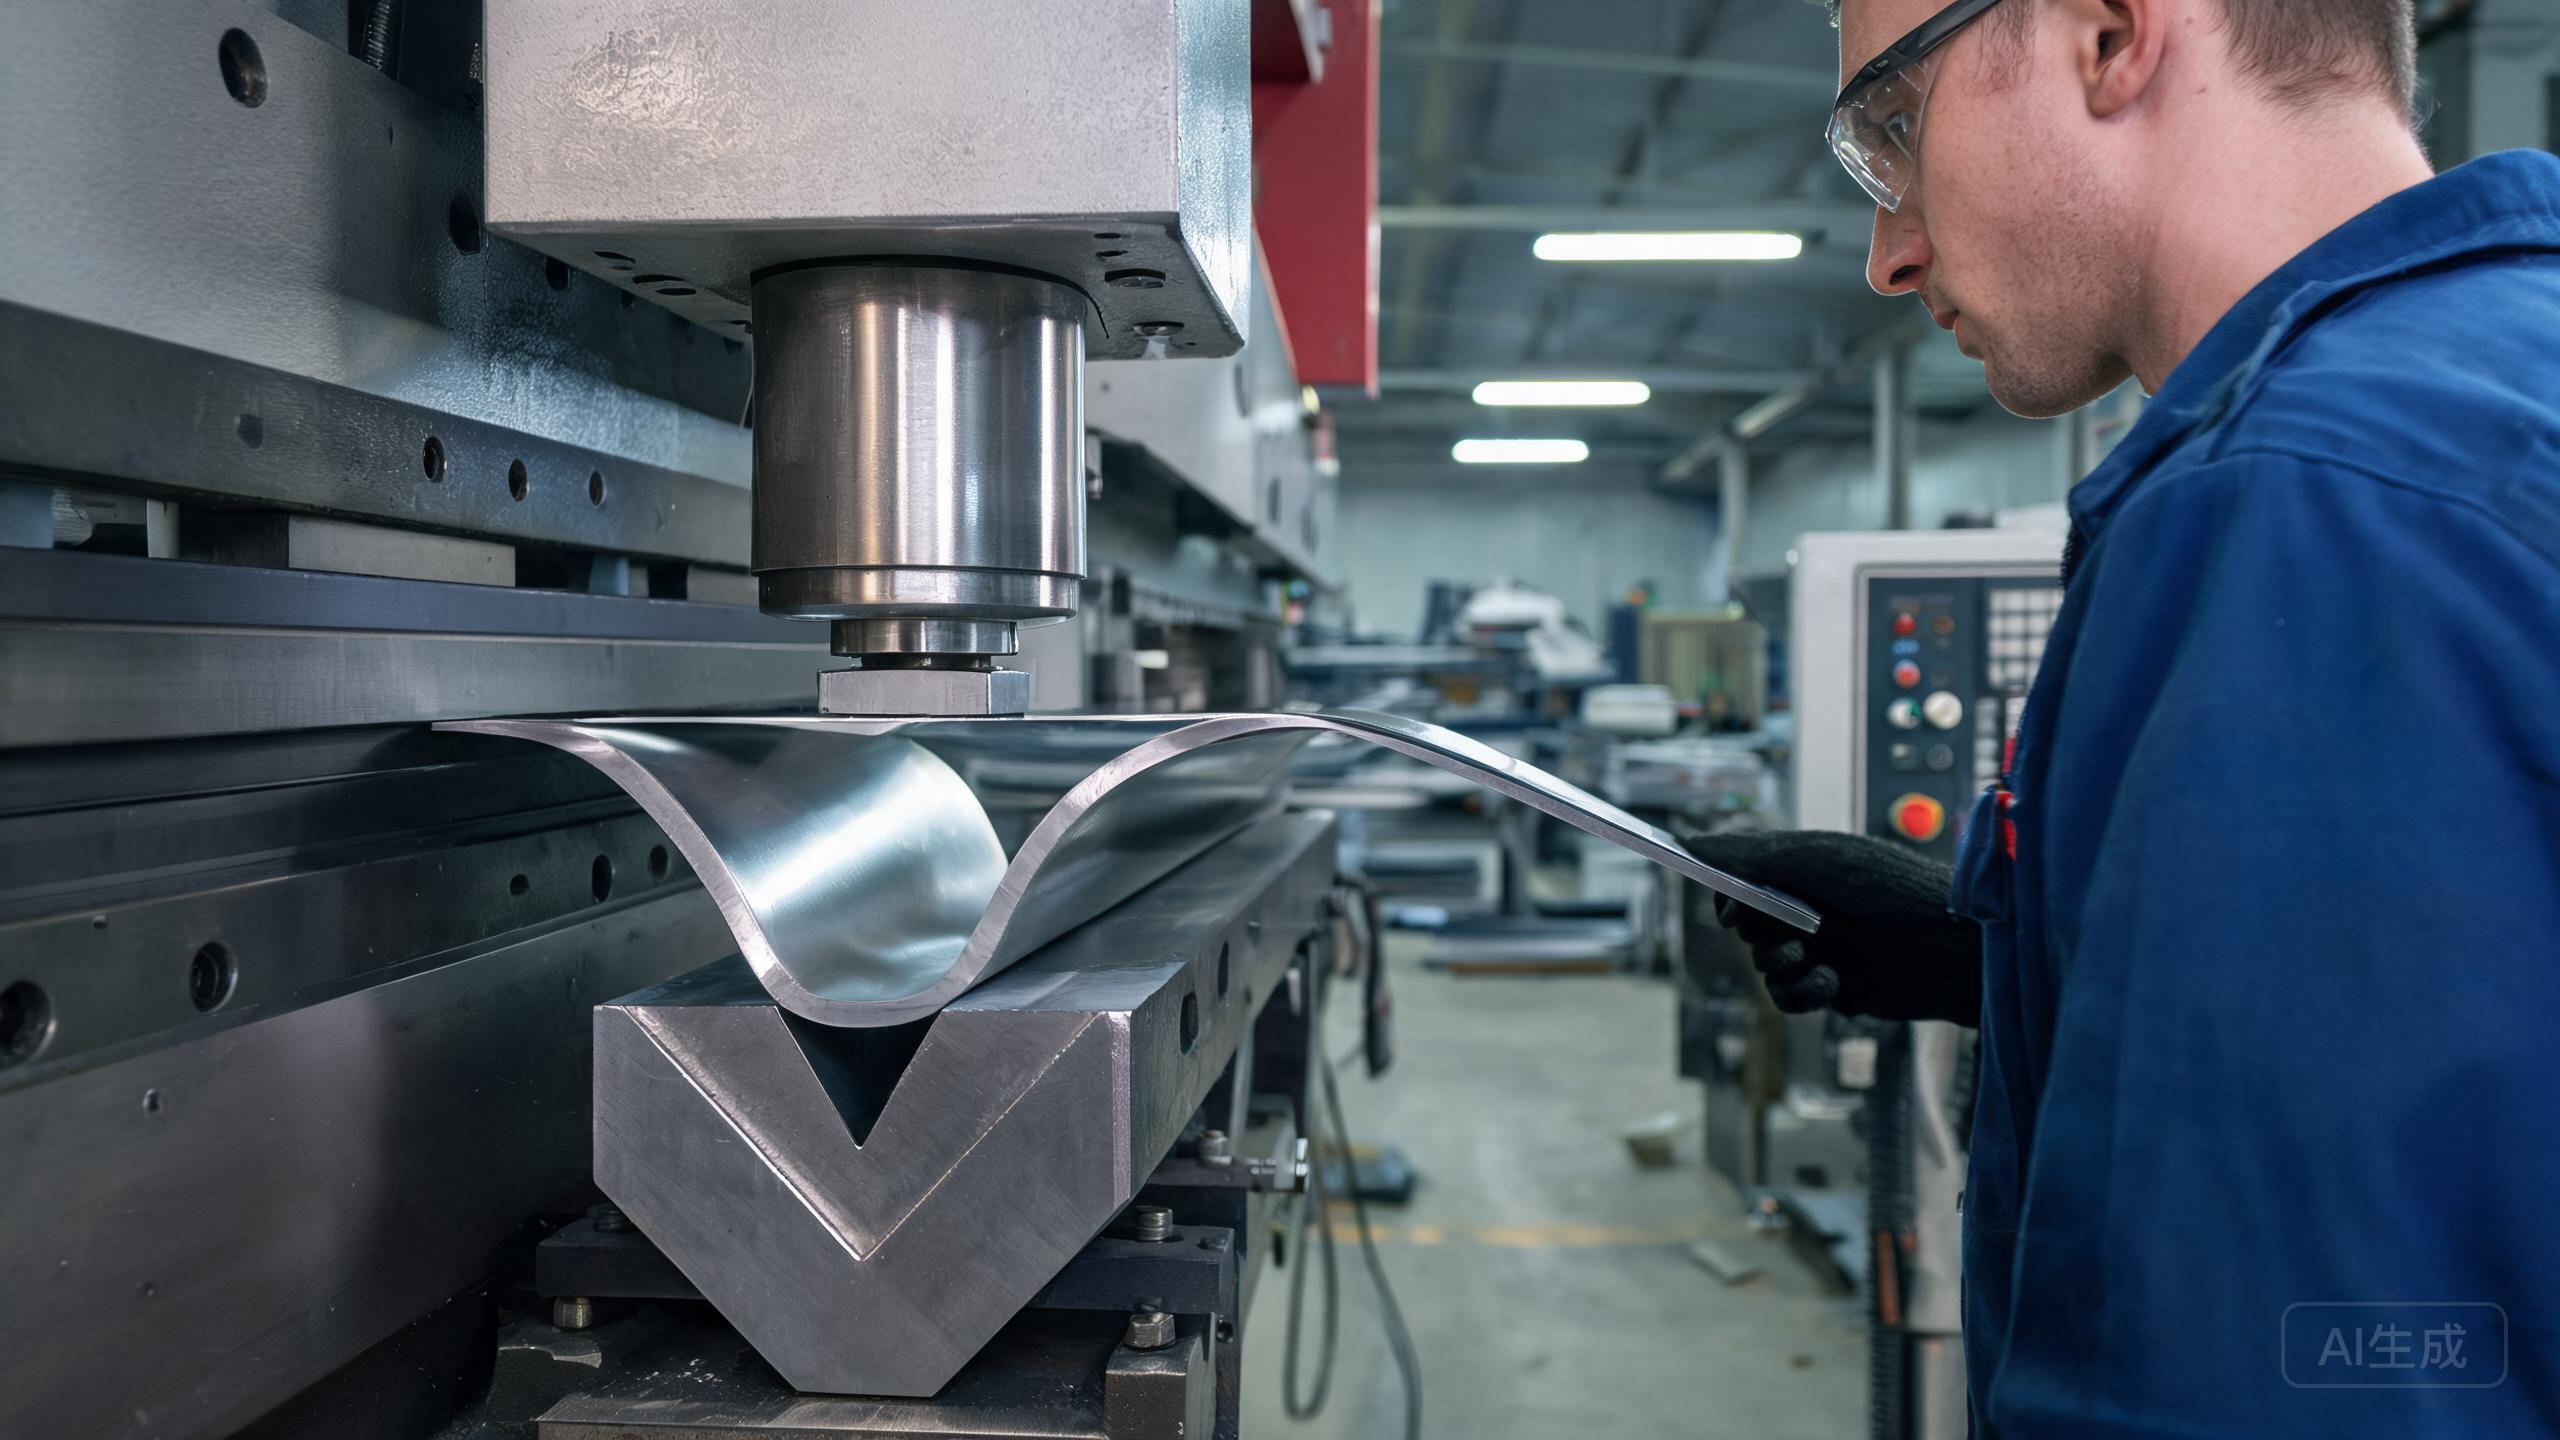
Kurzantwort:
Das Abkanten von Edelstahl auf der Abkantpresse ist keine „Plug & Play“-Operation – Edelstahl kaltverfestigt 3–5 mal schneller als Kohlenstoffstahl, hat eine 2–4 fach höhere Rückfederung und erfordert 50–100 % größere Mindestbiegeradien. Starten Sie mit diesen harten Regeln: 304 weich geglüht minimaler innerer Biegeradius = 1t; 304 vollgehärtet = 2t. Rückfederung reicht von 6–15 % je nach Güte und Anlass – führen Sie stets zuerst einen Testbieg an Ihrem Material durch, bevor Sie Werkzeuge für die Produktion auslegen. Die V-Düsenbreite sollte 6–8 fach Blechdicke für weichen Edelstahl und 8–10 fach für harten Edelstahl betragen (Kohlenstoffstahl verwendet 4–6 fach). EN 10243-1 regelt den Biewinkeltoleranzwert bei ± 0,5° für Genauigkeitsklasse A, aber Edelstahl benötigt einen zusätzlichen Puffer von ± 1° aufgrund seiner höheren Rückfederungsstreuung.
Kurzer Vergleich
| Parameter | 304 Weich | 304 Vollgehärtet | 316L Weich | 430 Weich | Kohlenstoffstahl S235 |
|---|---|---|---|---|---|
| Min. Biegeradius | 1t | 2t | 1t | 1,5t | 0,5t |
| Rückfederung | 6–8 % | 12–15 % | 8–10 % | 5–7 % | 2–4 % |
| V-Düsenbreite | 6–8t | 8–10t | 6–8t | 6–8t | 4–6t |
| Stempelkopfradius | 0,5–1t | 1–1,5t | 0,5–1t | 0,5–1t | 0,25–0,5t |
| Biegekraftfaktor | 1,2 fach | 1,5 fach | 1,3 fach | 1,0 fach | 1,0 fach |
| Biewinkeltoleranz | ± 1,5° | ± 2° | ± 1,5° | ± 1° | ± 1° |
Was Käufer bewerten sollten
- Materialanlass bestätigen. Kaltgewalzter Edelstahl ab Walzwerk ist typischerweise 1/4-gehärtet oder 1/2-gehärtet, nicht vollständig weich. Dies beeinflusst sowohl Mindestbiegeradius als auch Rückfederung. Bestätigen Sie stets den tatsächlichen Anlass, bevor Sie Biegeradien spezifizieren.
- Testbiegprogramm. Jede neue Materialcharge sollte ein Testbiegprogramm durchlaufen – biegen Sie bei 90°, messen Sie die Rückfederung, prüfen Sie auf Risse sowohl auf der äußeren Biegeoberfläche als auch am Innenradius. Dokumentieren Sie die Ergebnisse für diese spezifische Walzschmelze.
- Werkzeugverschleiß. Edelstahl ist 2–3 mal abrasiver als Kohlenstoffstahl. Verwenden Sie D2- oder S7-Werkzeugstahl (HRC 58–60) für Stempel und Düsen, und prüfen Sie das Werkzeug alle 500 Biegungen. Abgenutztes Werkzeug (Stempelradius > 1,5t für 304) verursacht erhöhte Rückfederung und Risse.
- Kantenzustand von Band vs. Blech. Gescherte oder geslittete Kanten weisen Restkaltverfestigung auf, die zu Rissen beim Biegebeginn führt. Spezifizieren Sie Walzkante (ohne Scheren) oder entgraten Sie Kanten vor dem Biegen.
- China-spezifischer Hinweis. Chinesische Abkantpressebediener stützen sich oft auf empirisches Wissen, das auf Kohlenstoffstahlparametern beruht. Geben Sie stets spezifische Edelstahl-Biegeparameter in Ihrer Einkaufsspezifikation an.
Häufige Einkaufsfehler
Fehler: Kohlenstoffstahl-Mindestbiegeradius (0,5t) für 304-Edelstahl verwenden. Ein Haushaltsgerätehersteller aus Zhongshan versuchte, 1,2 mm 304 vollgehärtet bei 0,6 mm innerem Radius (0,5t) zu biegen. Jedes Teil riss an der Biegung – 20.000 Stücke wurden verschrottet. Abhilfe: 304 vollgehärtet benötigt 2,4 mm Mindestradius (2t). Verwenden Sie stets gütespezifische Mindestradien, nicht Kohlenstoffstahl-Defaultwerte.
Fehler: Trick chinesischer Hersteller – Mindestbiegeradius zu schwach spezifiziert, um das Angebot zu gewinnen. Einige chinesische Verarbeiter akzeptieren enge Radius-Spezifikationen (z. B. 0,8t für vollgehärtetes 304) in dem Wissen, dass das Material während der Produktion reißt – sie werden ohne Ihre Kenntnis weicheres Anlassermaterial einsetzen. Lösung: Spezifizieren Sie den Materialanlass ausdrücklich (z. B. „304-Edelstahl, 1/4-gehärtet, HV 220–260“) und verlangen Sie PMI (Positive Material Identification)-Spektroskopie und Härteprüfung auf eingehendem Material. EN 10204 3.1-Werksprüfzeugnisse müssen die Anlassbezeichnung und den Härtebereich enthalten. Fügen Sie zusätzlich eine Biegetestklausel in Ihren Vertrag auf: 3 Probestücke müssen den spezifizierten Biegeradius ohne Risse bestehen, verifiziert durch einen Drittanbieter vor Produktionsbeginn.
Fehler: Korngrichtung vernachlässigen. Edelstahlblech hat eine Walzrichtung – das Biegen parallel zum Korn kann Kantenrisse verursachen. Biegen Sie wenn möglich stets senkrecht zur Walzrichtung. Wenn Ihr Teil beide Richtungen erfordert, verwenden Sie einen größeren Mindestbiegeradius.
Fehler: Blechdickentoleranz ignorieren. Eine Dickenabweichung von 0,05 mm bei 2,0 mm Blech (± 2,5 % Toleranz) ändert die erforderliche V-Düsenbreite und Rückfederung um 3–5 %. Verwenden Sie die tatsächlich gemessene Dicke, nicht den Nennwert, für die endgültige Berechnung der Biegeparameter.
Empfohlene RFQ-Formulierung
Material: [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
Anlass: [Weich geglüht / 1/4 gehärtet / 1/2 gehärtet / Vollgehärtet]
Blechdicke: [genau mm] ± [Toleranz nach A240]
Oberfläche: [2B Walzoberfläche / No.4 / BA]
Biegespezifikationen:
  - Biewinkel: [genaue Grad]
  - Minimaler innerer Biegeradius: [genau mm] (nach gütespezifischer Tabelle des Käufers)
  - V-Düsenbreite: [berechnet, z. B. 14 mm für 2,0 mm Blech]
  - Werkzeug: D2-Werkzeugstahl, HRC 58–60
Toleranz: EN 10243-1 Klasse A (± 0,5° Standard, ± 1,5° für Edelstahl)
Menge: [Stückzahl]
Erforderliche Zertifizierung:
  - EN 10204 3.1-Werksprüfzeugnis
  - PMI-Spektroskopie auf Material
  - Biegetestbericht (3 Probestücke, keine Risse)
  - Rückfederungsmessbericht je Materialcharge
  - Härteprüfung nach ASTM E18
FAQ
Wie groß ist der minimale innere Biegeradius für 304-Edelstahlblech?
Für 304-Edelstahl: weich geglüht = 1t (1 × Materialdicke), halbgehärtet = 1,5t, vollgehärtet = 2t. Dies ist deutlich größer als bei Kohlenstoffstahl (0,5t für weich, 1t für gehärtet) aufgrund der höheren Zugfestigkeit und der Kaltverfestigungstendenz von Edelstahl. Bei Überschreitung dieser Grenzen treten Risse auf der äußeren Biegeoberfläche auf.
Wie berechne ich die Rückfederung beim Biegen von Edelstahl?
Der Rückfederungswinkel hängt von Güte, Anlass, Blechdicke, Biewinkel und V-Düsenbreite ab. Als Ausgangswert: 304 weich geglüht hat ca. 6–8 % Rückfederung, 304 vollgehärtet ca. 12–15 %, 316L weich ca. 8–10 %, und Kohlenstoffstahl S235 ca. 2–4 %. CNC-Abkantpressen können so programmiert werden, dass sie um den Rückfederungsbetrag überbiegen – führen Sie stets einen Testbieg an Ihrem spezifischen Material durch.
Kann ich Abkantpresse-Werkzeug aus Kohlenstoffstahl für Edelstahl verwenden?
Das Werkzeugmaterial kann gleich sein (D2-Werkzeugstahl, HRC 58–60), aber die V-Düsenbreite und der Stempelkopfradius müssen für Edelstahl angepasst werden. Edelstahl erfordert 25–35 % breitere V-Düsen und 50–100 % größere Stempelkopfradien als Kohlenstoffstahl, um Risse und übermäßige Rückfederung zu vermeiden.
CTA + Technische Referenzen
Senden Sie Ihre Güte, Abmessungen, Jahresmenge und Anwendung an vip@still-steel.com oder kontaktieren Sie uns. Wir liefern kaltgewalztes Edelstahlblech mit kontrolliertem Anlass und Dickentoleranz, optimiert für Präzisionsbiegeanwendungen.
Referenzen:
- EN 10243-1: Steel — Tolerances on dimensions and form for bent parts — Part 1: Cold bent parts
- ASTM A240 / A240M: Standard specification for chromium and chromium-nickel stainless steel plate, sheet, and strip
- ASM Handbook Volume 14: Forming and Forging
- Siehe auch: Tiefziehschmierung von Edelstahl
Technische Referenzen
- ASTM A240M - Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet and Strip
- EN 10088-2 - Stainless steels. Technical delivery conditions for sheet/plate and strip
- ASM International - Handbook Series, Volume 1: Properties and Selection: Irons, Steels, and High-Performance Alloys