
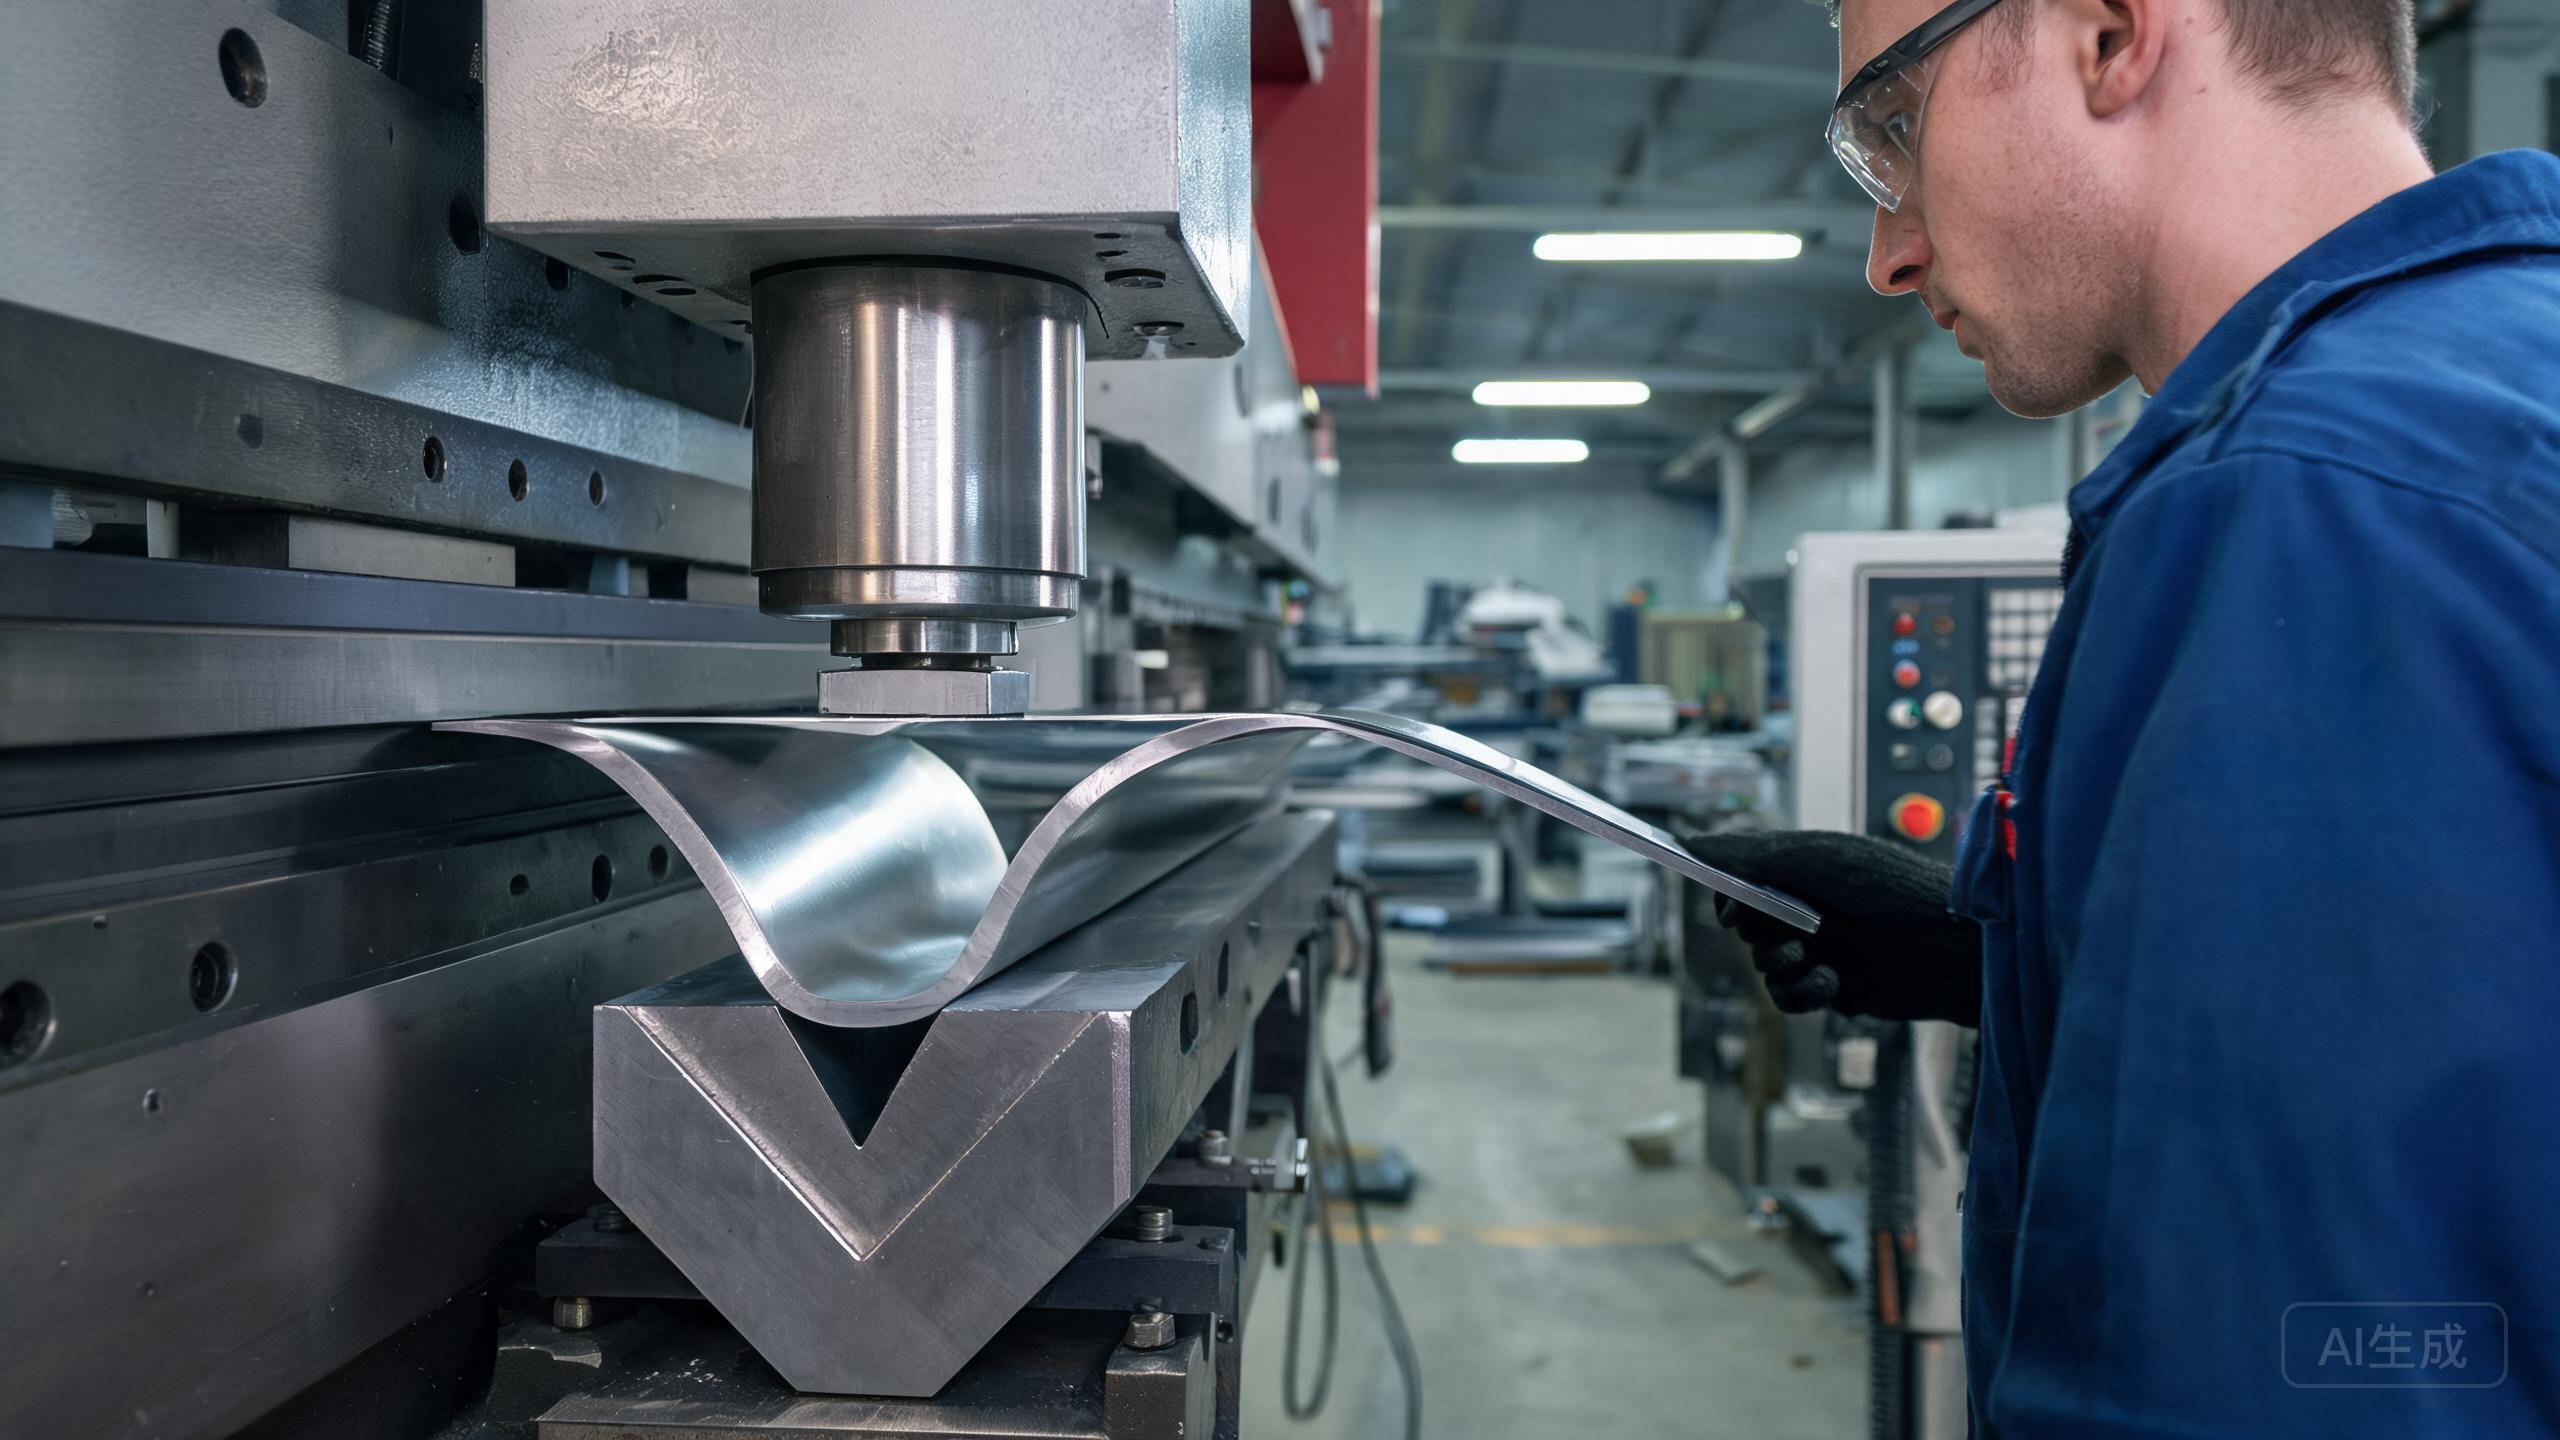
Respuesta corta:
El doblado con prensa dobladora de acero inoxidable no es una operación de “enchufar y jugar” — el inoxidable se endurece por trabajo 3-5 veces más rápido que el acero al carbono, tiene 2-4 veces más resorte, y demanda radios de doblado mínimo 50-100% mayores. Comience con estas reglas duras: radio interno de doblado mínimo de 304 recocido blando = 1t; 304 full-hard = 2t. El resorte va de 6-15% dependiendo del grado y temple — siempre pruebe su material primero antes de las herramientas de producción. El ancho de matriz en V debe ser 6-8 veces el espesor de lámina para inoxidable blando y 8-10 veces para inoxidable duro (el acero al carbono usa 4-6 veces). EN 10243-1 controla la tolerancia del ángulo de doblado en ±0.5° para precisión Clase A, pero el inoxidable necesita un buffer adicional de ±1° debido a su mayor variabilidad de resorte.
Comparativa Rápida
| Parámetro | 304 Blando | 304 Full-Hard | 316L Blando | 430 Blando | Acero al Carbono S235 |
|---|---|---|---|---|---|
| Radio de Doblado Mínimo | 1t | 2t | 1t | 1.5t | 0.5t |
| Resorte | 6-8% | 12-15% | 8-10% | 5-7% | 2-4% |
| Ancho de Matriz en V | 6-8t | 8-10t | 6-8t | 6-8t | 4-6t |
| Radio de Nariz del Punzón | 0.5-1t | 1-1.5t | 0.5-1t | 0.5-1t | 0.25-0.5t |
| Factor de Fuerza de Doblado | 1.2x | 1.5x | 1.3x | 1.0x | 1.0x |
| Tolerancia del Ángulo de Doblado | ±1.5° | ±2° | ±1.5° | ±1° | ±1° |
Lo que los Compradores Deben Evaluar
- Confirmación de temple del material. El inoxidable laminado en frío de la acería es típicamente 1/4-hard o 1/2-hard, no completamente blando. Esto afecta tanto el radio de doblado mínimo como el resorte. Siempre confirme el temple real antes de especificar radios de doblado.
- Programa de doblado de prueba. Cada nuevo lote de material debe someterse a un programa de doblado de prueba — doblar a 90°, medir resorte, inspeccionar agrietamiento tanto en la superficie externa de doblado como en el radio interno. Documente los resultados para esa caloría de acería específica.
- Desgaste de herramienta. El acero inoxidable es 2-3 veces más abrasivo que el acero al carbono. Use acero para herramientas D2 o S7 (HRC 58-60) para punzones y matrices, e inspeccione las herramientas cada 500 doblados. Las herramientas desgastadas (radio de punzón >1.5t para 304) causan aumento de resorte y agrietamiento.
- Condición de borde de bobina vs lámina. Los bordes cizallados o cortados tienen endurecimiento por trabajo residual que causa agrietamiento al inicio del doblado. Especifique borde de molino (sin cizalla) o desbarbe los bordes antes del doblado.
- Nota específica para América Latina. Los operadores de prensas dobladoras chinos a menudo confían en conocimiento empírico que puede estar basado en parámetros de acero al carbono. Siempre proporcione parámetros de doblado para acero inoxidable específicos en su especificación de compra.
Errores Comunes al Comprar
Error: Usar radio de doblado mínimo de acero al carbono (0.5t) para inoxidable 304. Un fabricante de electrodomésticos en Zhongshán intentó doblar 304 full-hard de 1.2mm a radio interno de 0.6mm (0.5t). Cada pieza se agrietó en el doblado — 20,000 piezas desechadas. Solución: el 304 full-hard necesita radio mínimo de 2.4mm (2t). Siempre use radios mínimos específicos por grado, no los valores predeterminados de acero al carbono.
Error: Truco de fábrica china — subespecificar radio de doblado mínimo para ganar la cotización. Algunos fabricantes chinos aceptan especificaciones de radio estrecho (ej. 0.8t para 304 full-hard) sabiendo que el material se agrietará durante la producción — reemplazarán con material de temple más blando sin decírselo. Respuesta: especifique el temple del material explícitamente (ej. “acero inoxidable 304, 1/4-hard, HV 220-260”) y requiera espectroscopía PMI (Identificación Positiva de Material) y prueba de dureza en el material entrante. Los certificados de prueba de molino EN 10204 3.1 deben incluir la designación de temple y rango de dureza. Adicionalmente, incluya una cláusula de prueba de doblado en su contrato: 3 piezas de prueba deben pasar el radio de doblado especificado sin agrietamiento, verificado por un tercero antes de comenzar la producción.
Error: Desatender la dirección del grano. La lámina de acero inoxidable tiene una dirección de laminado — doblar paralelo al grano puede causar agrietamiento de borde. Siempre doble perpendicular a la dirección de laminado cuando sea posible. Si su pieza requiere ambas direcciones, use un radio de doblado mínimo más ancho.
Error: Ignorar la tolerancia de espesor de lámina. Una variación de espesor de 0.05mm en lámina de 2.0mm (tolerancia ±2.5%) cambia el ancho de matriz en V requerido y el resorte en un 3-5%. Use el espesor medido real, no nominal, para el cálculo final de parámetros de doblado.
Redacción Recomendada para Cotizaciones
Material: [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
Temple: [Recocido Blando / 1/4 Hard / 1/2 Hard / Full Hard]
Espesor de lámina: [mm exacto] ±[tolerancia según A240]
Superficie: [Acabado de molino 2B / No.4 / BA]
Especificaciones de doblado:
  - Ángulo de doblado: [grados exactos]
  - Radio de doblado interno mínimo: [mm exacto] (según tabla específica de grado del comprador)
  - Ancho de matriz en V: [calculado, ej. 14mm para lámina de 2.0mm]
  - Herramientas: Acero para herramientas D2, HRC 58-60
Tolerancia: EN 10243-1 Clase A (±0.5° estándar, ±1.5° para inoxidable)
Cantidad: [número de piezas]
Certificación requerida:
  - Certificado de prueba de molino EN 10204 3.1
  - Espectroscopía PMI en el material
  - Informe de prueba de doblado (3 piezas de muestra, sin agrietamiento)
  - Informe de medición de resorte por lote de material
  - Prueba de dureza según ASTM E18
Preguntas Frecuentes
¿Cuál es el radio de doblado interno mínimo para lámina de acero inoxidable 304?
Para acero inoxidable 304: recocido blando = 1t (1 × espesor del material), half-hard = 1.5t, full-hard = 2t. Esto es significativamente mayor que el acero al carbono (0.5t para blando, 1t para duro) debido a la mayor resistencia a la tracción del acero inoxidable y su tendencia al endurecimiento por trabajo. Superar estos límites causa agrietamiento en la superficie externa de doblado.
¿Cómo calcular el resorte para el doblado de acero inoxidable?
El ángulo de resorte depende del grado de material, temple, espesor de lámina, ángulo de doblado y ancho de matriz en V. Como punto de partida: el 304 recocido blando tiene ~6-8% de resorte, el 304 full-hard tiene ~12-15%, el 316L blando tiene ~8-10%, y el acero al carbono S235 tiene ~2-4%. Las prensas dobladoras CNC pueden programarse para doblar en exceso por el monto del resorte — siempre ejecute un doblado de prueba primero con su material específico.
¿Puedo usar herramientas de prensa dobladora de acero al carbono para acero inoxidable?
El material de herramienta puede ser el mismo (acero para herramientas D2, HRC 58-60), pero el ancho de la matriz en V y el radio de nariz del punzón deben ajustarse para el acero inoxidable. El acero inoxidable requiere matrices en V 25-35% más anchas y radios de nariz de punzón 50-100% mayores que el acero al carbono para evitar agrietamiento y resorte excesivo.
CTA + Referencias Técnicas
Envíe su grado, dimensiones, volumen anual y aplicación a vip@still-steel.com, o contáctenos. Suministramos lámina de acero inoxidable laminada en frío con temple controlado y tolerancia de espesor optimizada para aplicaciones de doblado de precisión.
Referencias:
- EN 10243-1: Acero — Tolerancias de dimensiones y forma para piezas dobladas — Parte 1: Piezas dobladas en frío
- ASTM A240 / A240M: Especificación estándar para placa, lámina y fleje de acero inoxidable al cromo y cromo-níquel
- ASM Handbook Volumen 14: Conformado y Forjado
- Ver también: Lubricación de embutición profunda de acero inoxidable
Referencias Técnicas
- ASTM A240M - Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet and Strip
- EN 10088-2 - Stainless steels. Technical delivery conditions for sheet/plate and strip
- ASM International - Handbook Series, Volume 1: Properties and Selection: Irons, Steels, and High-Performance Alloys