
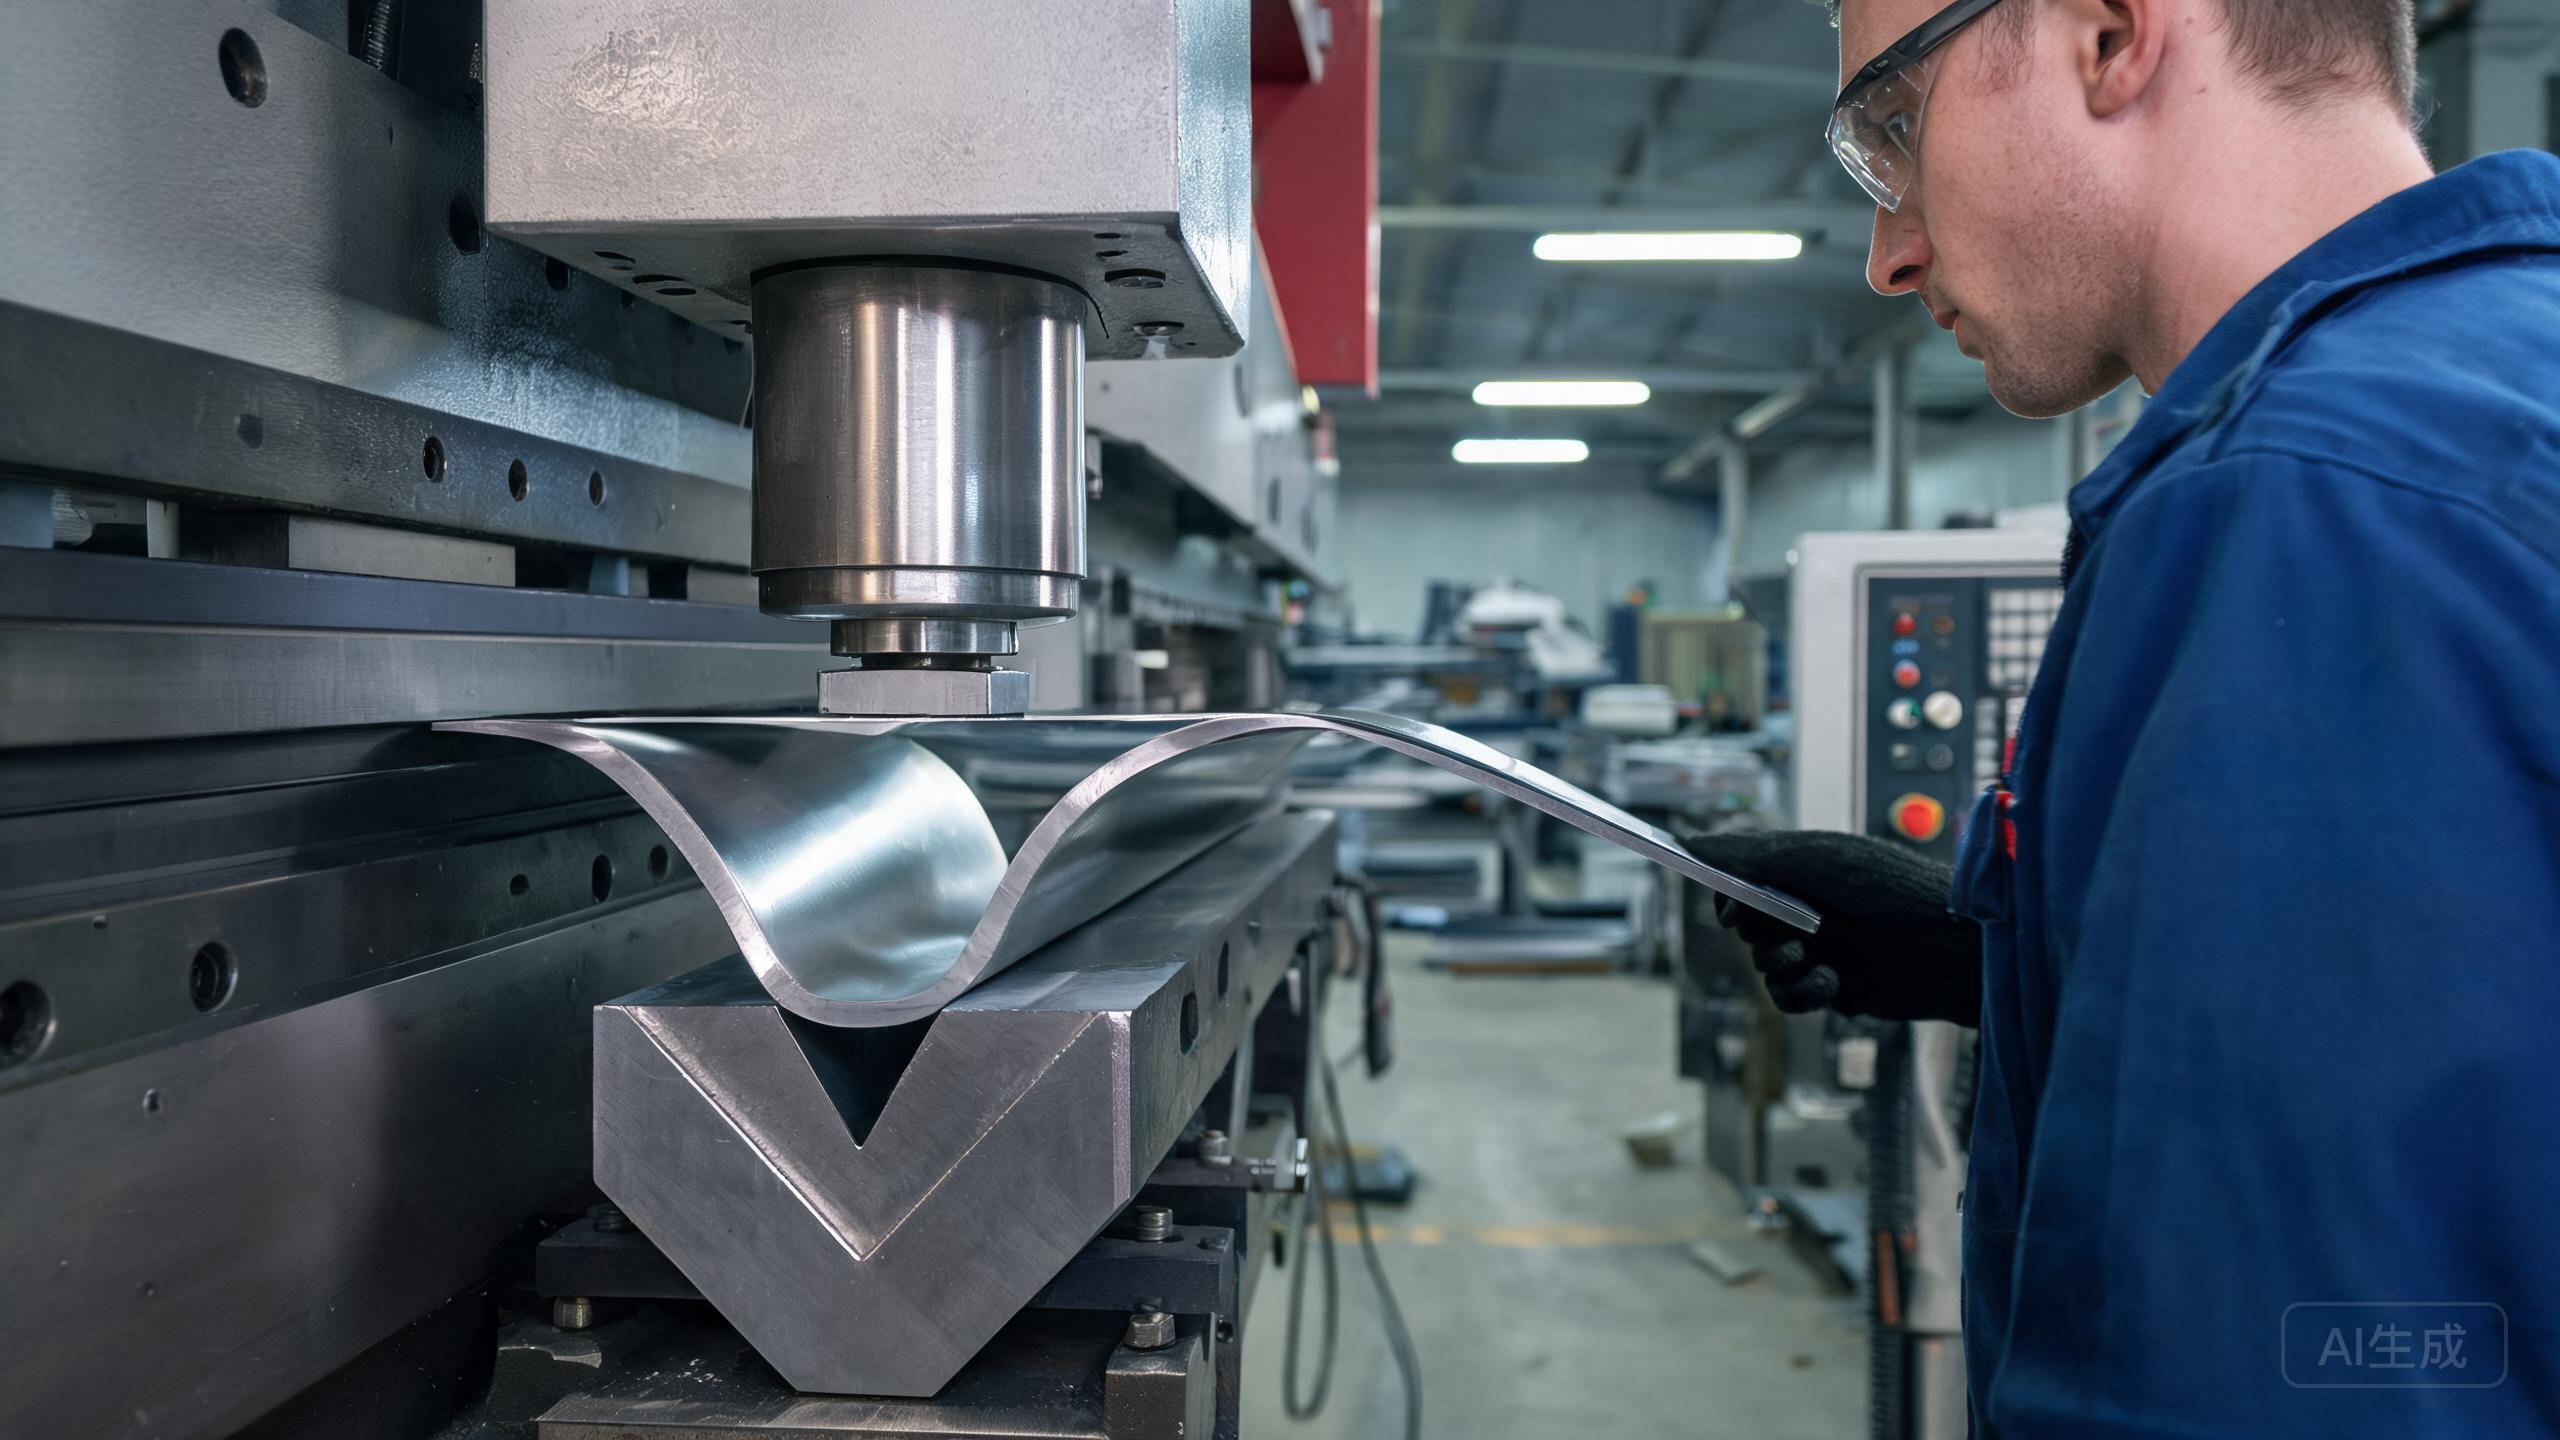
Réponse courte :
Le pliage sur presse plieuse de l’acier inoxydable n’est pas une opération “plug and play” — l’inox s’écrouit 3 à 5 fois plus vite que l’acier au carbone, a un retour élastique 2 à 4 fois plus élevé, et requiert des rayons de courbure minimaux 50 à 100 % plus grands. Commencez par ces règles dures : rayon de courbure intérieur minimal pour 304 recuit mou = 1t ; 304 full-hard = 2t. Le retour élastique varie de 6 à 15 % selon le grade et le revenu — testez toujours votre matériau avant de lancer l’outillage de production. La largeur de matrice en V doit être de 6-8 × épaisseur de feuille pour l’inox mou et 8-10 × pour l’inox dur (l’acier au carbone utilise 4-6 ×). L’EN 10243-1 contrôle la tolérance d’angle de pliage à ± 0,5 ° pour la précision de Classe A, mais l’inox nécessite une marge supplémentaire de ± 1 ° en raison de la variabilité plus élevée de son retour élastique.
Comparaison rapide
| Paramètre | 304 Mou | 304 Full-Hard | 316L Mou | 430 Mou | Acier au carbone S235 |
|---|---|---|---|---|---|
| Rayon de courbure min | 1t | 2t | 1t | 1.5t | 0.5t |
| Retour élastique | 6-8 % | 12-15 % | 8-10 % | 5-7 % | 2-4 % |
| Largeur de matrice V | 6-8t | 8-10t | 6-8t | 6-8t | 4-6t |
| Rayon de pointe du poinçon | 0.5-1t | 1-1.5t | 0.5-1t | 0.5-1t | 0.25-0.5t |
| Facteur de force de pliage | 1.2x | 1.5x | 1.3x | 1.0x | 1.0x |
| Tolérance d’angle de pliage | ± 1.5 ° | ± 2 ° | ± 1.5 ° | ± 1 ° | ± 1 ° |
Ce que les acheteurs doivent évaluer
- Confirmation du revenu du matériau. L’inox laminé à froid en provenance du laminoir est typiquement 1/4-dur ou 1/2-dur, pas entièrement mou. Ceci affecte à la fois le rayon de courbure minimal et le retour élastique. Confirmez toujours le revenu réel avant de spécifier les rayons de courbure.
- Programme de test de pliage. Chaque nouveau lot de matériau doit subir un programme de test de pliage — pliez à 90 °, mesurez le retour élastique, inspectez la fissuration à la fois sur la surface de courbure extérieure et le rayon intérieur. Documentez les résultats pour cette coulée de laminoir spécifique.
- Usure de l’outillage. L’acier inoxydable est 2 à 3 fois plus abrasif que l’acier au carbone. Utilisez de l’acier à outils D2 ou S7 (HRC 58-60) pour les poinçons et matrices, et inspectez l’outillage tous les 500 plis. Un outillage usé (rayon de poinçon > 1,5t pour le 304) entraîne un retour élastique accru et des fissures.
- État du bord de bobine vs feuille. Les bords cisaillés ou fendus ont un écrouissage résiduel qui provoque des fissures au démarrage du pliage. Spécifiez un bord laminoir (pas de cisaillement) ou ébavurez les bords avant pliage.
- Note spécifique à la Chine. Les opérateurs de presse plieuse chinois s’appuient souvent sur des connaissances empiriques qui peuvent être basées sur des paramètres d’acier au carbone. Fournissez toujours des paramètres de pliage spécifiques à l’acier inoxydable dans votre spécification d’achat.
Erreurs d’achat courantes
Erreur : utiliser le rayon de courbure minimal de l’acier au carbone (0,5t) pour le 304 inox. Un fabricant d’appareils électroménagers du Zhongshan a essayé de plier du 304 full-hard de 1,2 mm à un rayon intérieur de 0,6 mm (0,5t). Chaque pièce a fissuré au pli — 20 000 pièces mises au rebut. Correctif : le 304 full-hard nécessite un rayon minimal de 2,4 mm (2t). Utilisez toujours des rayons minimaux spécifiques au grade, pas des valeurs par défaut d’acier au carbone.
Erreur : astuce d’usine chinoise — sous-spécifier le rayon de courbure minimal pour gagner le devis. Certains fabricants chinois acceptent des spécifications de rayon serrées (ex. 0,8t pour du 304 full-hard) en sachant que le matériau se fissurera pendant la production — ils substitueront du matériau à revenu plus mou sans vous le dire. Solution : spécifiez explicitement le revenu du matériau (ex. “acier inoxydable 304, 1/4-dur, HV 220-260”) et exigez une spectroscopie PMI (Positive Material Identification) et un test de dureté sur le matériau entrant. Les certificats d’essai usine EN 10204 3.1 doivent inclure la désignation de revenu et la plage de dureté. De plus, incluez une clause de test de pliage dans votre contrat : 3 pièces d’essai doivent passer le rayon de courbure spécifié sans fissuration, vérifiées par un tiers avant le début de la production.
Erreur : négliger le sens du grain. La feuille d’acier inoxydable a un sens de laminage — plier parallèlement au grain peut provoquer des fissures de bord. Pliez toujours perpendiculairement au sens de laminage lorsque possible. Si votre pièce requiert les deux sens, utilisez un rayon de courbure minimal plus large.
Erreur : ignorer la tolérance d’épaisseur de la feuille. Une variation d’épaisseur de 0,05 mm sur une feuille de 2,0 mm (tolérance ± 2,5 %) modifie la largeur de matrice en V requise et le retour élastique de 3 à 5 %. Utilisez l’épaisseur mesurée réelle, pas nominale, pour le calcul final des paramètres de pliage.
Libellé de demande de prix recommandé
Matériau : [ASTM A240 / UNS S30400 (304) / S31603 (316L) / S43000 (430)]
Revenu : [Recuit mou / 1/4 dur / 1/2 dur / Full hard]
Épaisseur de feuille : [mm exact] ± [tolérance selon A240]
Surface : [laminé 2B / No.4 / BA]
Spécifications de pliage :
  - Angle de pliage : [degrés exacts]
  - Rayon de courbure intérieur minimal : [mm exact] (selon tableau spécifique au grade de l'acheteur)
  - Largeur de matrice V : [calculé, ex. 14 mm pour feuille de 2,0 mm]
  - Outillage : Acier à outils D2, HRC 58-60
Tolérance : EN 10243-1 Classe A (± 0,5 ° standard, ± 1,5 ° pour l'inox)
Quantité : [nombre de pièces]
Certification requise :
  - Certificat d'essai usine EN 10204 3.1
  - PMI spectroscopie sur le matériau
  - Rapport de test de pliage (3 pièces d'échantillon, pas de fissuration)
  - Rapport de mesure de retour élastique par lot de matériau
  - Test de dureté selon ASTM E18
FAQ
Quel est le rayon de courbure intérieur minimal pour une feuille d’acier inoxydable 304 ?
Pour l’acier inoxydable 304 : recuit mou = 1t (1 × épaisseur du matériau), semi-dur = 1,5t, full-hard = 2t. Ceci est nettement plus important que pour l’acier au carbone (0,5t pour mou, 1t pour dur) en raison de la résistance à la traction plus élevée et de la tendance à l’écrouissage de l’acier inoxydable. Dépasser ces limites provoque des fissures sur la surface de courbure extérieure.
Comment calculer le retour élastique pour le pliage de l’acier inoxydable ?
L’angle de retour élastique dépend du grade de matériau, du revenu, de l’épaisseur de la feuille, de l’angle de pliage et de la largeur de matrice en V. Comme point de départ : le 304 recuit mou a environ 6-8 % de retour élastique, le 304 full-hard a environ 12-15 %, le 316L mou a environ 8-10 %, et l’acier au carbone S235 a environ 2-4 %. Les presses plieuses CNC peuvent être programmées pour surplier de la quantité de retour élastique — réalisez toujours un test de pliage d’abord avec votre matériau spécifique.
Puis-je utiliser l’outillage de presse plieuse en acier au carbone pour l’acier inoxydable ?
Le matériau de l’outillage peut être le même (acier à outils D2, HRC 58-60), mais la largeur de matrice en V et le rayon de pointe du poinçon doivent être ajustés pour l’acier inoxydable. L’acier inoxydable requiert des matrices en V plus larges de 25 à 35 % et des rayons de pointe de poinçon plus grands de 50 à 100 % que l’acier au carbone pour éviter la fissuration et le retour élastique excessif.
CTA + références techniques
Envoyez votre grade, vos dimensions, votre volume annuel et votre application à vip@still-steel.com, ou contactez-nous. Nous fournissons des tôles inox laminées à froid avec un revenu et une tolérance d’épaisseur contrôlés, optimisés pour les applications de pliage de précision.
Références :
- EN 10243-1 : Acier — Tolérances sur les dimensions et la forme des pièces pliées — Partie 1 : Pièces pliées à froid
- ASTM A240 / A240M : Spécification standard pour tôles, feuilles et feuillards en acier inoxydable au chrome et au chrome-nickel
- ASM Handbook Volume 14 : Formage et forgeage
- Voir aussi : Lubrification d’emboutissage profond inox
Références techniques
- ASTM A240M - Spécification standard pour tôles, feuilles et feuillards en acier inoxydable au chrome et au chrome-nickel
- EN 10088-2 - Aciers inoxydables. Conditions techniques de livraison pour feuilles/tôles et feuillards
- ASM International - Handbook Series, Volume 1 : Properties and Selection: Irons, Steels, and High-Performance Alloys