
Réponse courte :
L’inox pour le solaire et l’éolien est employé avec parcimonie, mais aux points qui décident de la disponibilité : tubes de torsion et brides côtières, visserie A4-70/A4-80, chemins de câbles, boîtiers de capteur, échelles et plateformes de zone d’éclaboussure. À l’intérieur, le solaire tourne au 304L ; la côte et l’éolien terrestre passent au 316L ; l’éclaboussure en mer exige de la tôle 2205 ou 2507, pas du 316L. Les défauts qui finissent en garantie portent rarement sur la chimie du métal de base : bords jamais passivés, calamine de soudure à l’intérieur des profilés creux, couples galvaniques inox-aluminium, crevasses sous brides et semelles caoutchouc, visserie qui grippe ou fissure sous sel et charge.
Comparaison rapide
| Grade | UNS | Cr / Ni / Mo / N | PREN | Limite d’élasticité / traction (MPa) | Coût relatif* | Meilleur usage solaire et éolien |
|---|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18-20 / 8-10.5 / — / — | 18-19 | 205 / 515 | 1.0 | Tubes de suiveur intérieur, chemins de câbles, quincaillerie abritée |
| 316L | S31603 | 16-18 / 10-14 / 2-3 / — | 24-26 | 170 / 485 | 1.35 | Structure côtière, brides, visserie, tuyauterie hydraulique |
| 2304 | S32304 | 21.5-24.5 / 3-5.5 / 0.05-0.6 / 0.05-0.2 | 24-25 | 400 / 600 | 1.30 | Structures côtières à chlorures modérés, coût maîtrisé |
| 2205 | S32205 | 22-23 / 4.5-6.5 / 3-3.5 / 0.14-0.20 | 34-36 | 450 / 620 | 1.55 | Zone d’éclaboussure, supports côtiers fortement chargés |
| 2507 | S32750 | 24-26 / 6-8 / 3-5 / 0.24-0.32 | 42-43 | 550 / 795 | 2.30 | Quincaillerie proche de la mer, joints offshore très sollicités |
*Rapport indicatif au 304 à tonnage égal, hors supplément d’alliage. Les valeurs sont les minima ASTM A240 à l’état recuit ; la limite d’élasticité du 304L et du 316L augmente avec l’écrouissage, mais aussi la sensibilité à la SCC.
Où l’inox sert, et où il ne sert pas
Solaire photovoltaïque
Les cadres de module et la plupart des rails sont en aluminium. L’inox intervient sur le tube de torsion, les logements de palier, les supports d’amortisseur, les brides et la liaison à la fondation. Les parcs intérieurs utilisent du tube 304L de 2.0-3.0 mm de paroi. Le solaire côtier et flottant passe au 316L, et le 2205 apparaît quand le support est à la fois très chargé et mouillé en permanence. Mettre de l’inox partout n’est pas économique ; l’objectif est de sortir de l’acier au carbone les assemblages irremplaçables à l’année 12.
Éolien
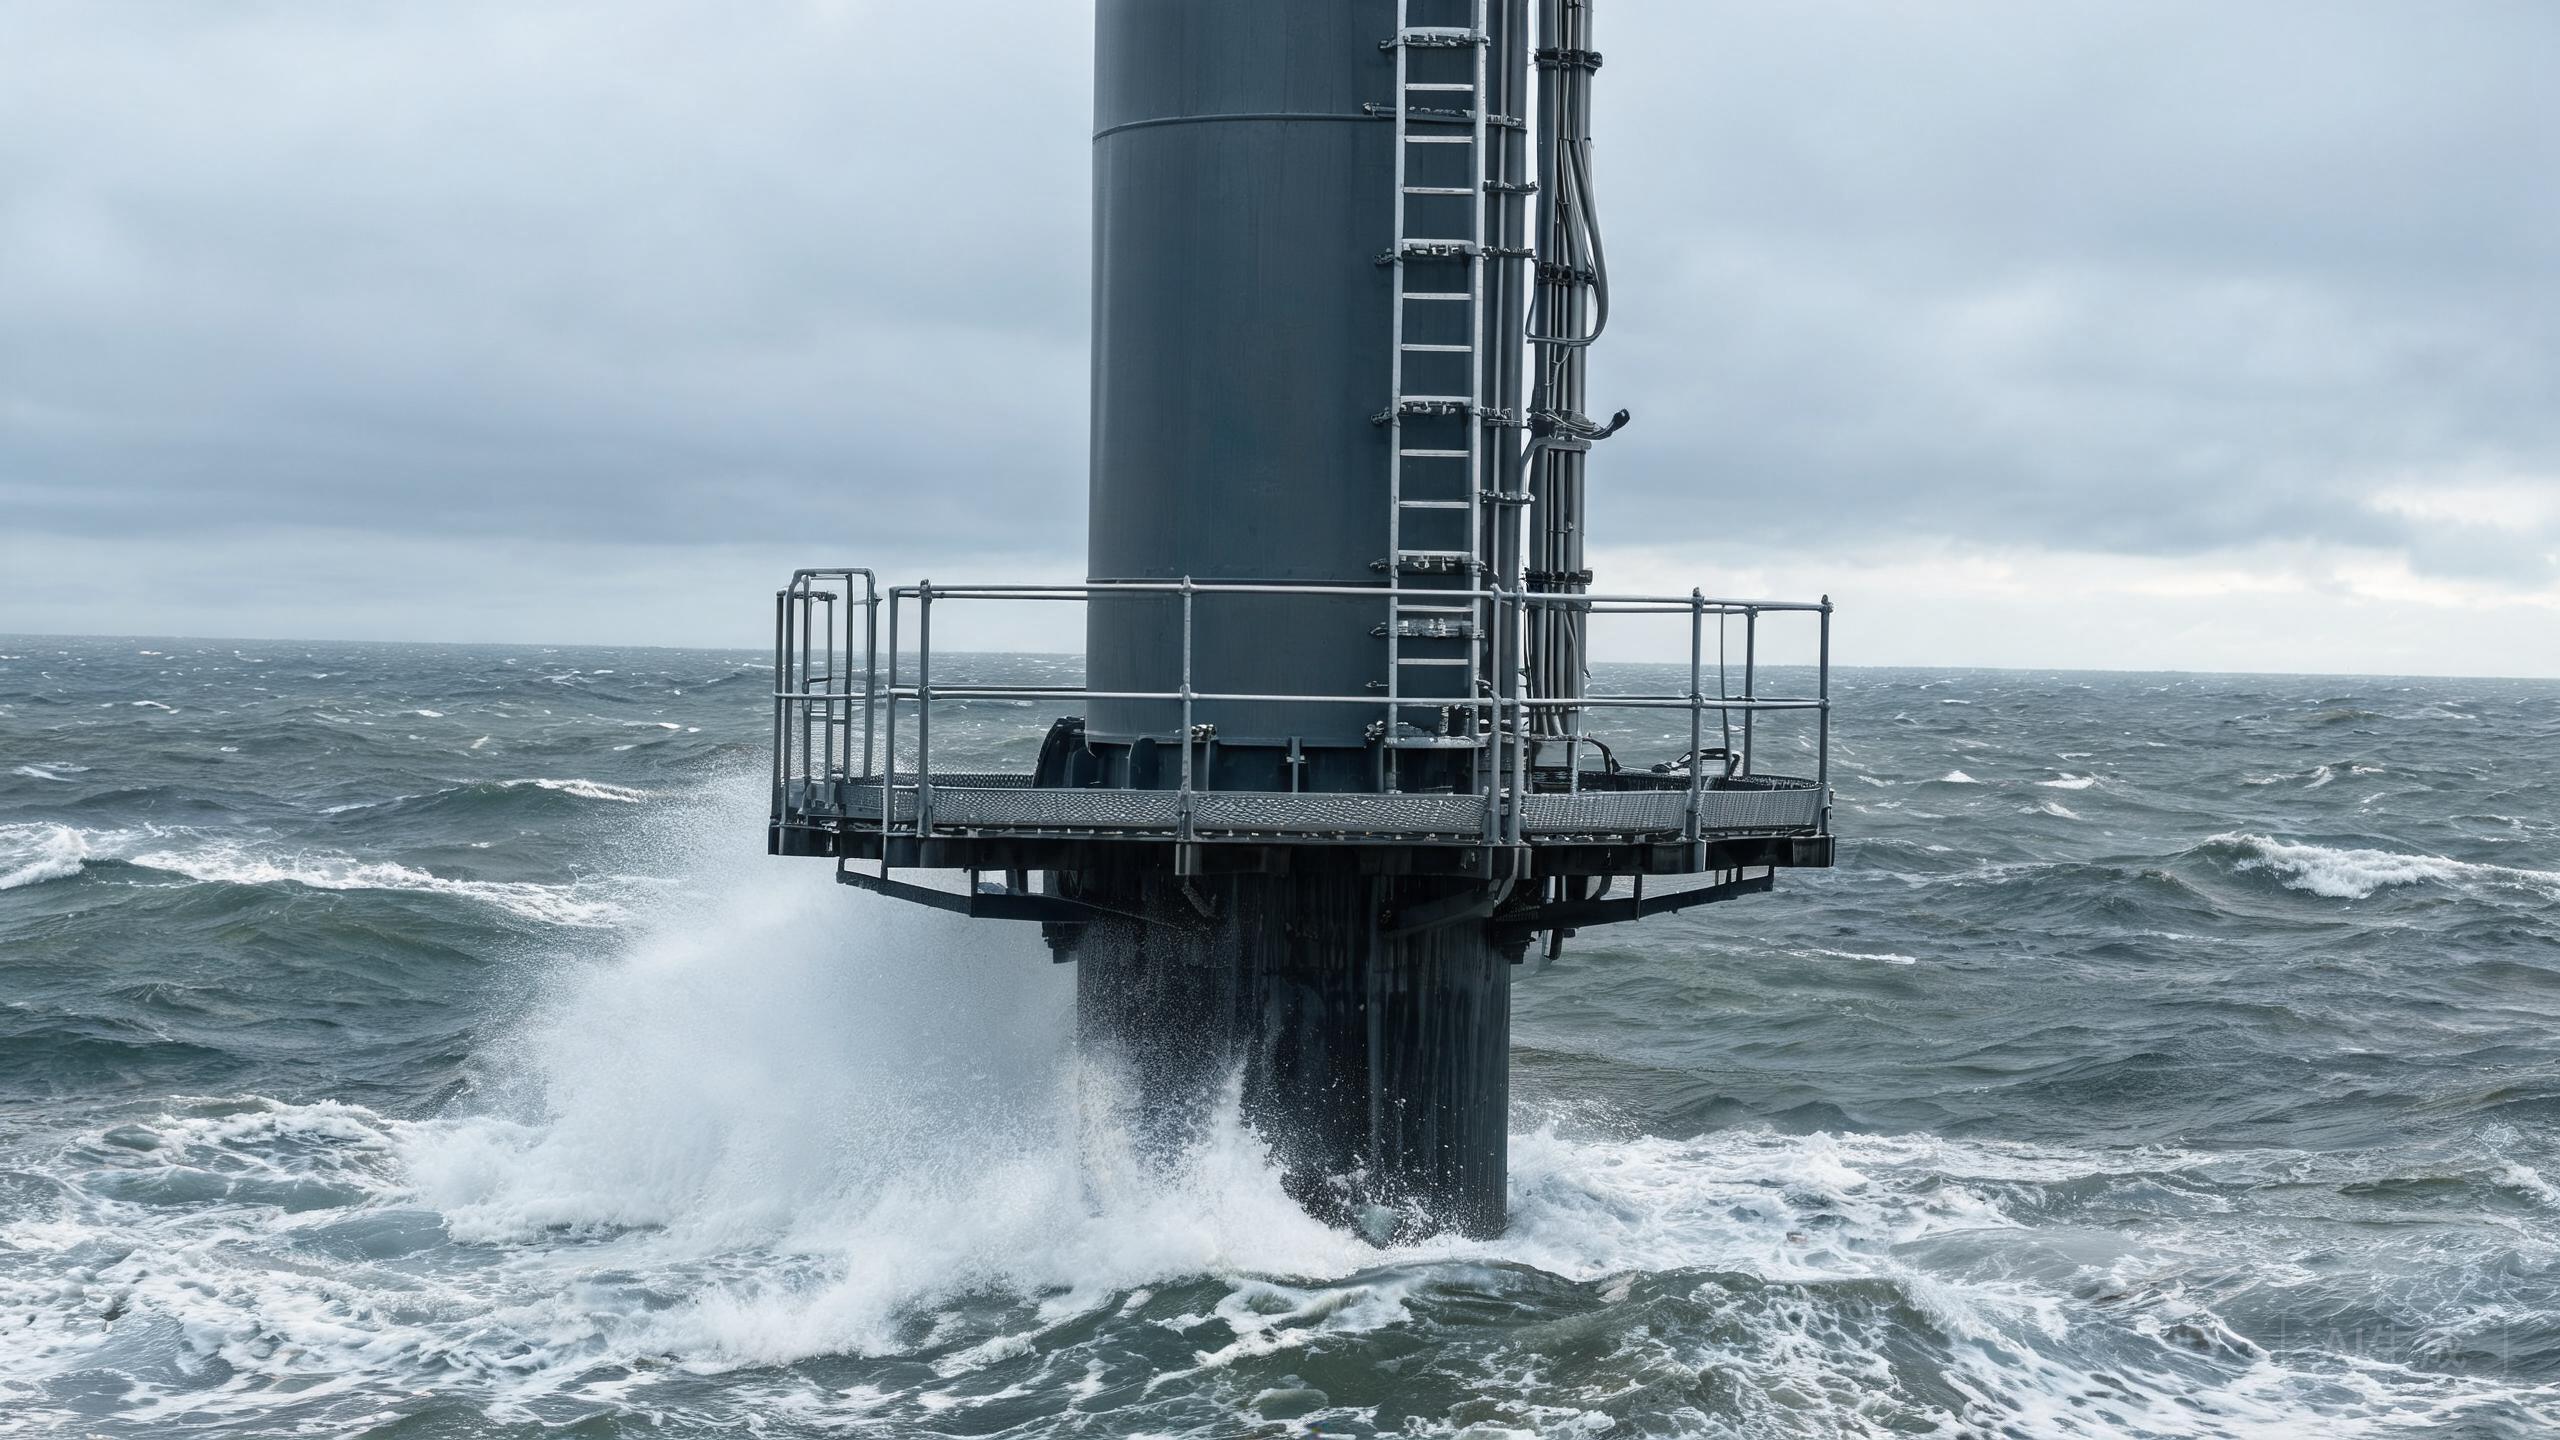
Les éoliennes terrestres utilisent l’inox pour la visserie A4-70/A4-80, les chemins de câbles, les boîtiers de capteur et la tuyauterie hydraulique 316L : faible tonnage, forte conséquence. En mer, la zone d’éclaboussure est la frontière. Au-dessus, 316L et acier au carbone galvanisé avec un revêtement entretenu ; à l’intérieur, tôle 2205 ou 2507, car repeindre n’est pas une option et les crevasses du 316L sous brides boulonnées sont le point de départ des défaillances. Pour la métallurgie derrière ces choix, voir duplex 2205 vs 2507 et lean duplex et le choix de grade en exposition marine.
Ce que l’acheteur doit évaluer
- Catégorie ISO 9223 et dépôt de chlorures. C3 intérieur relève du 304L ; C4 côtier couvre la plupart de l’éolien terrestre et du solaire côtier ; C5 éclaboussure ou fort sel de déverglaçage exige du duplex. Demandez le taux de dépôt en mg/m²/jour, pas seulement « près de la mer ».
- Plancher de PREN. PREN = Cr + 3.3 Mo + 16 N. Fixez un minimum : 18-19 pour le 304, 24-26 pour le 316L, 34-36 pour le 2205. Une coulée 316L à 1.7% de Mo tombe près de 21 et doit être refusée même si le certificat indique 316L.
- État du bord et de la soudure. C’est là que deux fournisseurs du même grade se distinguent. Spécifiez des bords ébavurés, des soudures de tube purgées à l’argon, et un décapage/passivation selon ASTM A967. Un bord laser non passivé est la première cause de rouille sur une structure neuve.
- Conception galvanique. Les couples inox-aluminium exigent rondelles et douilles isolantes. Sur la côte, évitez la visserie inox dans les rails aluminium sauf si l’assemblage est scellé et l’aluminium revêtu.
- Grade et dureté de la visserie. A4-70 (316 écroui) est la norme ; A4-80 augmente la résistance mais aussi le risque de SCC en milieu chloruré. Pour un joint offshore très sollicité, une visserie duplex ou de l’acier au carbone revêtu à couple contrôlé vaut mieux qu’un boulon austénitique surécroui.
- Détail de fatigue, pas seulement corrosion. Un support éolien vibre pendant 25 ans. Un pied de soudure anguleux, une extrémité de tube non scellée et un changement brusque de section fissurent avant de corroder. Spécifiez un meulage du pied de soudure ou une transition douce sur les supports dynamiques.
Cinq problèmes observés sur site
1. Piqûre sur les bords découpés au laser ou cisaillés. Le laser laisse une couche refondue appauvrie en chrome et un profil rugueux qui piège les chlorures. Comme le bord n’a jamais eu de film passif, la piqûre y commence, souvent dès une saison humide en C4/C5. Correctif : ébavurer à ≤0.1 mm, décaper et passiver les ensembles selon ASTM A967, et porter la qualité de bord sur le plan plutôt que dans une note de commande.
2. Calamine de soudure à l’intérieur des profilés creux. Les tubes de torsion et garde-corps sont soudés à l’extérieur et souvent laissés sans purge à l’intérieur. Cette calamine interne échappe à la pâte de décapage et devient un site de corrosion permanent. Correctif : purge à l’argon, grade bas carbone, et photo d’endoscope des soudures internes pour les ouvrages en mer.
3. Corrosion galvanique aux assemblages inox-aluminium. L’inox est la cathode, l’aluminium l’anode. L’embrun ou l’eau de lavage stagnante dans la fente de bride dissout le rail aluminium autour de la fixation, et l’assemblage se desserre avant qu’aucune rouille ne soit visible. Correctif : rondelles et douilles isolantes, joints scellés, rapport de surface inox-aluminium faible.
4. Corrosion caverneuse sous brides, semelles et joints. Une semelle caoutchouc sous une bride inox crée une crevasse stagnante chargée de chlorures qui survit à chaque pluie. Le 304 lâche en 2-3 ans, le 316L en 5-8, et le 2205 tient généralement la durée de conception. Correctif : drainer le détail, sceller complètement ou laisser complètement ouvert, et employer du duplex là où la crevasse est inévitable.
5. Grippage et SCC de la visserie. Les boulons A4-70/A4-80 grippent au montage à sec, et les boulons austénitiques écrouis sous charge marine permanente peuvent fissurer en milieu chloruré. Correctif : anti-grippant ou couple lubrifié, écrou du même grade, et visserie duplex ou revêtue pour les joints d’éclaboussure très sollicités.
Erreurs d’achat courantes
Erreur : commander « inox » en laissant l’aciérie choisir le grade. Un négociant chinois qui chiffre « acier inoxydable pour support solaire » livre souvent du 201 (UNS S20100), 30-40% moins cher et difficile à distinguer d’un coup d’œil. Le 201 se perce en extérieur en 3-5 ans. Correctif : spécifiez ASTM A240 / UNS S30403 ou S31603, et inscrivez le numéro UNS sur le plan.
Erreur : accepter des manques de nickel et de molybdène. Certaines aciéries du Shandong et de Ningbo livrent du 304L à 6.5-7.5% de Ni (norme 8.0-10.5%) et du 316L à 1.6-1.9% de Mo (norme 2.0-3.0%). L’aspect, la dureté et même un certificat basique peuvent sembler normaux ; le PREN chute de 4-6 points et la durée de vie côtière est divisée par deux. Correctif : PMI sur chaque coulée et certificats EN 10204 3.1 avec analyse réelle. Pour le 2205, ajoutez ASTM G48 méthode A : un 2205 authentique ne doit pas se piquer à 35°C dans 6% FeCl₃ en 24 h.
Erreur : prendre du 316L en éclaboussure pour éviter le délai du duplex. Le 316L s’achète plus facilement, mais les supports d’éclaboussure sont précisément là où corrosion caverneuse et SCC chlorurée se rejoignent. Une tôle 2205 à 4-6 semaines de délai coûte moins qu’une campagne de grue à l’année 8. Correctif : figez le grade par classe d’exposition dès la conception, puis achetez ce grade.
Erreur : acheter du fini laminoir en faisant confiance à l’atelier. « 2B, décapé » sur le certificat ne dit rien du bord laser ni de la soudure que l’atelier vient de réaliser. Correctif : exigez un certificat de passivation ASTM A967 pour les pièces finies, et inspectez pieds de soudure et bords, pas la face de la tôle.
Erreur : mélanger les systèmes de visserie. Des boulons zingués dans un ensemble 316L rouillent en tête en un an et tachent la structure ; des boulons 304 dans un support 2205 d’éclaboussure deviennent l’anode. Correctif : une famille de grade par joint, rondelles isolantes aux interfaces aluminium, et un couple de serrage écrit.
Formulation recommandée pour la demande de prix
Grade : ASTM A240 / UNS [S30403 / S31603 / S32205 / S32750]
Application : [tube de torsion solaire / bride côtière / support d'éclaboussure offshore / visserie éolienne]
Exposition du site : ISO 9223 [C3 / C4 / C5] ; dépôt de chlorures [mg/m2/jour] ; distance au littoral [km]
Forme : [bobine laminée à froid / tôle / tube soudé / plaque / barre ronde]
Dimension : [OD x paroi] ou [épaisseur x largeur x longueur], tolérance [±mm]
Surface : [2B / No.4 / décapé et passivé selon ASTM A967]
Bord : [refendu / laser / ébavuré], bavure ≤0.1 mm
Fabrication : soudures purgées à l'argon ; soudures internes sans calamine
Visserie : [A4-70 / A4-80 / 2205], rondelles isolantes aux interfaces aluminium
Quantité : [tonnes métriques / pièces]
Certification exigée :
  - Certificat de coulée EN 10204 3.1 avec Cr, Ni, Mo, N réels
  - Rapport PMI pour chaque coulée
  - ASTM G48 méthode A (6% FeCl3, 35°C, 24 h) pour 2205 / 2507 / 316L côtier
  - Rapport de brouillard salin ASTM B117 : 500 h (304L), 2 000 h (316L)
  - Certificat de passivation ASTM A967 pour les ensembles finis
Livraison : [date, incoterm, port]
Questions fréquentes
Le 316L convient-il aux pièces de zone d’éclaboussure en éolien offshore ?
316L n’est pas le bon choix pour les échelles, plateformes ou supports boulonnés de zone d’éclaboussure. Les embruns continus et la charge permanente exposent le 316L à la corrosion caverneuse sous les brides et à la fissuration par corrosion sous contrainte au pied de soudure. Le duplex 2205 (UNS S32205) est le minimum pratique pour une tôle de 3-6 mm en éclaboussure, et le 2507 (UNS S32750) intervient quand on demande plus de résistance ou une crevasse plus fermée. Réservez le 316L à la tuyauterie, aux boîtiers de capteur et à la quincaillerie au-dessus de l’éclaboussure.
Pourquoi le bord de coupe d’une structure solaire rouille-t-il ?
Le découpage laser et le cisaillement laissent une fine couche refondue appauvrie en chrome et un profil rugueux qui retient chlorures et humidité. Ce bord n’a jamais eu de film passif, la piqûre y commence donc en premier, souvent dès une saison humide sur la côte. Décapez et passivez les pièces finies selon ASTM A967, spécifiez un bord ébavuré et limitez les bavures à 0.1 mm aux interfaces de bride et de rail.
Peut-on utiliser des boulons inox sur des rails solaires en aluminium ?
Oui, mais uniquement avec isolation galvanique. L’inox est la cathode et l’aluminium devient l’anode : le rail se corrode autour de la fixation, surtout quand l’embrun ou l’eau de lavage stagne dans l’assemblage. Utilisez rondelles et douilles isolantes, gardez un rapport de surface inox-aluminium faible, et évitez les rondelles inox nues sur de l’aluminium de laminoir.
Quelle épaisseur pour les structures solaires et éoliennes en inox ?
Les tubes de torsion de suiveur font généralement 2.0-3.0 mm de paroi ; les tôles et brides côtières 2.0-4.0 mm. La tôle d’éclaboussure en éolien offshore va de 3-6 mm, les échelles et caillebottis étant dimensionnés par la charge structurelle, non par une surépaisseur de corrosion. L’épaisseur découle du vent et de la fatigue, pas d’une marge de corrosion : l’inox ne se corrode pas uniformément, il se pique localement.
Contact
Indiquez la classe d’exposition, le plan de la pièce et le tonnage annuel : nous confirmons grade, épaisseur et programme d’essais avant de chiffrer la fabrication. Écrivez à vip@still-steel.com, utilisez le formulaire de contact ou écrivez-nous sur WhatsApp. Still Steel fournit tôle, bobine, plaque et tube 304L, 316L, 2304, 2205 et 2507 selon ASTM A240 / EN 10088-2, avec certificats EN 10204 3.1, vérification PMI et essai ASTM G48 sur demande.
Références techniques
- ASTM A240M : spécification des plaques, tôles et feuillards inoxydables au chrome et chrome-nickel
- EN 10088-2 : aciers inoxydables. Conditions techniques de livraison des tôles et feuillards
- ASTM A967 : spécification des traitements chimiques de passivation des pièces en acier inoxydable
- ASTM G48 : méthodes d’essai de piqûre et de corrosion caverneuse au chlorure ferrique
- ISO 9223 : corrosion des métaux et alliages. Classification de la corrosivité atmosphérique
- IEC 61400-3-1 : exigences de conception des éoliennes offshore fixes