
Kurzantwort:
Edelstahl für Solar- und Windkraft wird sparsam eingesetzt, aber an den Stellen, die die Verfügbarkeit entscheiden: Torsionsrohre von Trackern und küstennahe Klemmen, Verbindungselemente A4-70/A4-80, Kabeltrassen, Sensorgehäuse sowie Leitern und Plattformen der maritimen Spritzwasserzone. Binnenländische Solaranlagen laufen auf 304L; küstennahe Solar- und Onshore-Wind-Beschläge wechseln auf 316L; die Offshore-Spritzwasserzone verlangt 2205- oder 2507-Blech, nicht 316L. Die Probleme, aus denen Gewährleistungsfälle entstehen, betreffen selten die Chemie des Grundwerkstoffs — es sind Schnittkanten, die nie passiviert wurden, Anlauffarben im Inneren von Hohlprofilen, galvanische Paarungen Edelstahl-Aluminium, Spalte unter Klemmen und Gummiauflagen sowie Verbindungselemente, die unter Salz und Last fressen oder reißen.
Schneller Vergleich
| Güte | UNS | Cr / Ni / Mo / N | PREN | Streckgrenze / Zugfestigkeit (MPa) | Relativer Kostenfaktor* | Bewährter Einsatz in Solar und Wind |
|---|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18-20 / 8-10.5 / — / — | 18-19 | 205 / 515 | 1.0 | Torsionsrohre im Binnenland, Kabeltrassen, Beschläge innen |
| 316L | S31603 | 16-18 / 10-14 / 2-3 / — | 24-26 | 170 / 485 | 1.35 | Küstennahe Träger, Klemmen, Verbindungselemente, Hydraulikleitungen |
| 2304 | S32304 | 21.5-24.5 / 3-5.5 / 0.05-0.6 / 0.05-0.2 | 24-25 | 400 / 600 | 1.30 | Kostengetriebene küstennahe Strukturen mit mäßiger Chloridlast |
| 2205 | S32205 | 22-23 / 4.5-6.5 / 3-3.5 / 0.14-0.20 | 34-36 | 450 / 620 | 1.55 | Offshore-Spritzwasserzone, hoch belastete küstennahe Halterungen |
| 2507 | S32750 | 24-26 / 6-8 / 3-5 / 0.24-0.32 | 42-43 | 550 / 795 | 2.30 | Beschläge nahe der Unterwasserzone, hochbeanspruchte Offshore-Verbindungen |
*Anhaltender Faktor gegen 304 bei gleicher Tonnage, vor Legierungszuschlag. Die Werte sind ASTM A240-Mindestwerte für geglühtes Erzeugnis; die Streckgrenze von 304L und 316L steigt mit Kaltverfestigung, ebenso aber die Anfälligkeit für Spannungsrisskorrosion.
Wo Edelstahl eingesetzt wird und wo nicht
Solar-Photovoltaik
Modulrahmen und die meisten Schienen bestehen aus Aluminium. Edelstahl tritt am Torsionsrohr, in Lagergehäusen, an Dämpferhaltern, Klemmen und der Gründungsschnittstelle auf. Binnenländische Großanlagen verwenden 304L-Rohr mit 2.0-3.0 mm Wand. Küstennahe und schwimmende PV wechseln auf 316L, und 2205 erscheint dort, wo die Halterung zugleich hoch belastet und dauerhaft nass ist. Edelstahl überall einzusetzen wäre unwirtschaftlich; das Ziel ist, jene Verbindungen aus Baustahl herauszuhalten, die im zwölften Jahr nicht mehr getauscht werden können.
Windkraft
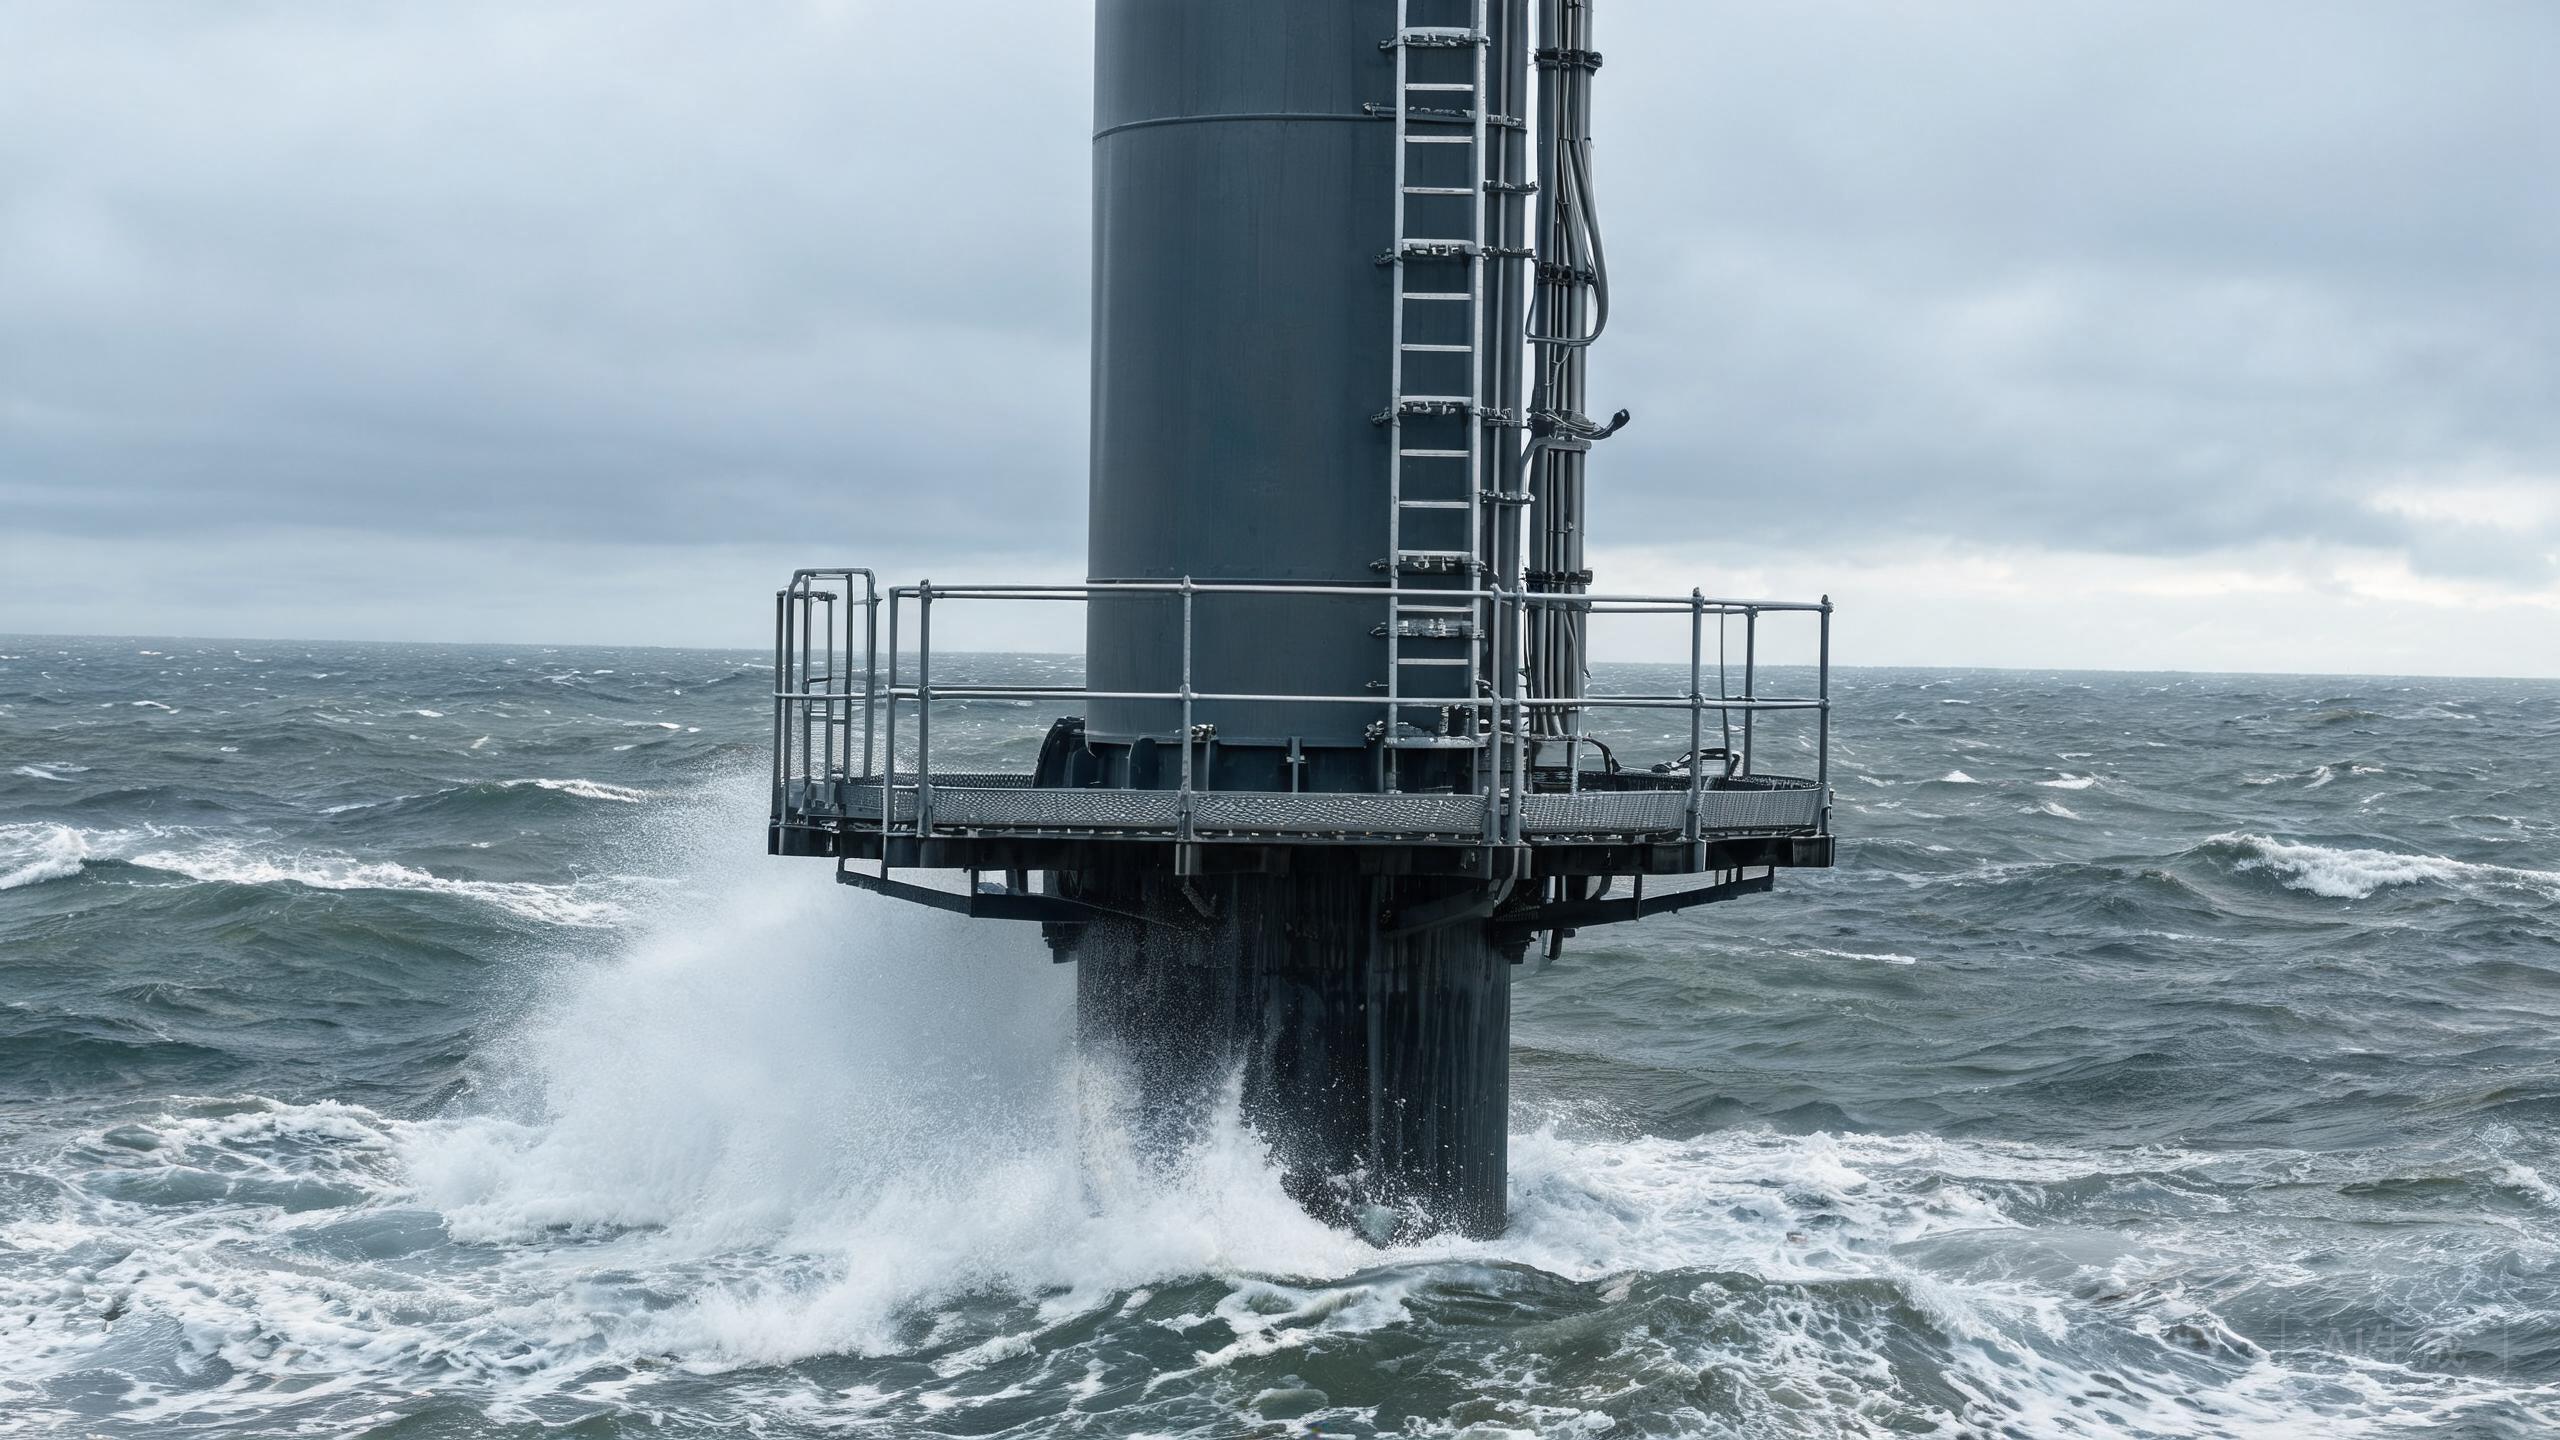
An Land verwendet die Windkraft Edelstahl für Verbindungselemente A4-70/A4-80, Kabeltrassen, Sensorgehäuse und Hydraulikleitungen aus 316L — geringe Tonnage, hohe Folgekosten. Offshore bildet die Spritzwasserzone die Trennlinie: darüber 316L und feuerverzinkter Baustahl mit gepflegtem Beschichtungssystem, darin 2205- oder 2507-Blech, weil Nachstreichen keine Option ist und weil 316L-Spalte unter geschraubten Klemmen genau jene Stellen sind, an denen Schäden beginnen. Zur Metallurgie hinter dieser Wahl siehe Duplex 2205 vs. 2507 und Lean Duplex und Spaltkorrosion an Verbindungen.
Was der Einkäufer bewerten sollte
- ISO 9223-Kategorie und Chloridablagerung. C3 im Binnenland ist 304L-Gebiet; C4 an der Küste betrifft die meisten Onshore-Wind- und Küsten-PV-Projekte; C5 Spritzwasser oder schweres Streusalz verlangt Duplex. Fragen Sie nach der Chloridablagerungsrate in mg/m²/Tag, nicht nur nach „nahe am Meer”.
- PREN-Untergrenze. PREN = Cr + 3.3 Mo + 16 N. Setzen Sie ein Minimum: 18-19 für 304, 24-26 für 316L, 34-36 für 2205. Eine 316L-Schmelze mit 1.7% Mo landet bei etwa 21 und ist zurückzuweisen, auch wenn das Zeugnis 316L ausweist.
- Kanten- und Schweißzustand. Hier liegt der wirkliche Unterschied zwischen zwei Anbietern, die dieselbe Güte anbieten. Schreiben Sie entgratete Kanten, wurzelgespülte Rohrschweißnähte und Beizen/Passivieren nach ASTM A967 vor. Unpassivierte Laserschnittfugen sind die häufigste Ursache von Rost an neuen Untergestellen.
- Galvanische Auslegung. Paarungen Edelstahl-Aluminium brauchen Isolierscheiben und Hülsen. An der Küste sind Edelstahl-Verbindungselemente in Aluminiumschienen zu vermeiden, sofern die Fuge nicht abgedichtet und das Aluminium beschichtet ist.
- Güte und Härte der Verbindungselemente. A4-70 (kaltverfestigter 316) ist Standard; A4-80 erhöht die Festigkeit, aber auch das SCC-Risiko im Chloridbetrieb. Hochfeste Offshore-Verbindungen sind mit Duplex-Verbindungselementen oder beschichtetem Baustahl bei kontrolliertem Drehmoment besser bedient als mit überhärteten austenitischen Schrauben.
- Ermüdungsdetails, nicht nur Korrosion. Windhalterungen schwingen 25 Jahre lang. Scharfe Schweißnahtfüße, unverschlossene Rohrenden und abrupte Querschnittswechsel reißen, bevor sie korrodieren. Schreiben Sie Nahtfußschleifen oder einen weichen Übergang an dynamischen Halterungen vor.
Fünf Probleme aus der Praxis
1. Lochfraß an lasergeschnittenen und gescherten Kanten. Laserschneiden hinterlässt eine Wiederaufschmelzzone mit verarmtem Chrom und rauem Profil, das Chlorid einfängt. Da die Kante nie eine Passivschicht besaß, beginnt der Lochfraß dort zuerst — an C4/C5-Standorten oft schon nach einer feuchten Saison. Korrektur: auf ≤0.1 mm entgraten, Fertigbaugruppen nach ASTM A967 beizen und passivieren und die Kantenqualität in der Zeichnung festlegen, nicht in einer Bestellnotiz.
2. Anlauffarben im Inneren von Hohlprofilen. Torsionsrohre von Trackern und Geländer von Plattformen werden außen geschweißt und innen häufig ohne Wurzelschutz gelassen. An die innere Anlauffarbe kommt keine Beizpaste, sie wird zum dauerhaften Korrosionsort. Korrektur: mit Argon wurzelspülen, eine kohlenstoffarme Güte verwenden und für Offshore-Arbeiten ein Endoskop-Foto der Innenschweißnähte verlangen.
3. Galvanische Korrosion an Edelstahl-Aluminium-Fügen. Edelstahl ist die Kathode, Aluminium die Anode. Seewasser oder Waschwasser im Klemmenzwischenraum löst die Aluminiumschiene rund um das Verbindungselement auf, und die Fuge wird locker, bevor irgendein Rost sichtbar wird. Korrektur: Isolierscheiben und Hülsen, abgedichtete Fugen und ein kleines Flächenverhältnis Edelstahl zu Aluminium.
4. Spaltkorrosion unter Klemmen, Auflagen und Dichtungen. Eine Gummiauflage unter einer Edelstahlklemme schafft einen stehenden Chloridspalt, der jeden Regenguss überdauert. 304 versagt binnen 2-3 Jahren, 316L binnen 5-8, 2205 übersteht üblicherweise die Auslegungsdauer. Korrektur: das Detail entwässern, den Spalt ganz abdichten oder ganz offen lassen und Duplex einsetzen, wo der Spalt unvermeidlich ist.
5. Fressen und chloridinduzierte SCC an Verbindungselementen. A4-70/A4-80-Schrauben fressen bei der Montage, wenn trocken angezogen wird; kaltverfestigte austenitische Schrauben unter dauerhafter Offshore-Last können im Chloridbetrieb reißen. Korrektur: Anti-Seize-Paste oder ein geschmiertes Drehmoment, passende Muttern-Güte und Duplex- oder beschichtete Verbindungselemente für hochfeste Füge in der Spritzwasserzone.
Häufige Einkaufsfehler
Fehler: „Edelstahl” bestellen und das Werk die Güte wählen lassen. Ein chinesischer Händler, der „Edelstahl für Solarhalter” anbietet, liefert häufig 201 (UNS S20100), weil es 30-40% günstiger ist und bei flüchtiger Prüfung noch unmagnetisch wirkt. 201 rostet im Freien in 3-5 Jahren durch. Korrektur: ASTM A240 / UNS S30403 oder S31603 spezifizieren und die UNS-Nummer in die Zeichnung aufnehmen.
Fehler: Nickel- und Molybdänunterschreitungen akzeptieren. Manche Werke in Shandong und Ningbo liefern 304L mit 6.5-7.5% Ni (Norm 8.0-10.5%) und 316L mit 1.6-1.9% Mo (Norm 2.0-3.0%). Aussehen, Härte und selbst ein einfaches Zeugnis können unauffällig sein; der PREN fällt um 4-6 Punkte, die Küstenlebensdauer halbiert sich. Korrektur: PMI an jeder Schmelze sowie EN 10204 3.1-Zeugnisse mit tatsächlicher Analyse. Bei 2205 zusätzlich ASTM G48 Methode A — echtes 2205 zeigt in 6% FeCl₃ bei 35°C innerhalb von 24 h keinen Lochfraß.
Fehler: 316L in der Spritzwasserzone verwenden, um die Lieferzeit von Duplex zu umgehen. 316L ist leichter zu beschaffen, doch Spritzwasserhalterungen sind genau der Ort, an dem Spaltkorrosion und chloridinduzierte SCC zusammenlaufen. Ein 2205-Blechauftrag mit 4-6 Wochen Lieferzeit ist billiger als ein Kran-Einsatz im achten Jahr. Korrektur: die Güte in der Auslegungsphase nach Expositionsklasse festlegen und dann genau diese Güte kaufen.
Fehler: Walzoberfläche kaufen und dem Fertiger vertrauen. „2B, gebeizt” auf dem Werkszeugnis sagt nichts über die lasergeschnittene Kante oder die Naht, die der Fertiger gerade gelegt hat. Korrektur: ein Passivierungszeugnis nach ASTM A967 für Fertigteile verlangen und Nahtfüße und Schnittkanten prüfen — nicht die Blechfläche.
Fehler: Verbindungselementsysteme mischen. Verzinkte Schrauben in einer 316L-Baugruppe rosten binnen eines Jahres am Kopf und hinterlassen Spuren an der Struktur; 304-Schrauben in einer 2205-Halterung der Spritzwasserzone werden zur Anode. Korrektur: eine Gütenfamilie je Fuge, Isolierscheiben an Aluminium-Schnittstellen und eine schriftliche Drehmomentvorgabe.
Empfohlene Anfrageformulierung
Güte: ASTM A240 / UNS [S30403 / S31603 / S32205 / S32750]
Anwendung: [Torsionsrohr Solartracker / küstennahe Klemme / Offshore-Halter Spritzwasserzone / Wind-Verbindungselement]
Exposition: ISO 9223 [C3 / C4 / C5]; Chloridablagerung [mg/m2/Tag]; Küstenabstand [km]
Form: [kaltgewalzte Coil / Blech / geschweißtes Rohr / Grobblech / Rundstab]
Abmessung: [AD x Wand] oder [Dicke x Breite x Länge], Toleranz [±mm]
Oberfläche: [2B / No.4 / gebeizt und passiviert nach ASTM A967]
Kante: [längsgeteilt / lasergeschnitten / entgratet], Gratthöhe ≤0.1 mm
Fertigung: Schweißnähte mit Argon wurzelgespült; Innennähte frei von Anlauffarben
Verbindungselemente: [A4-70 / A4-80 / 2205], Isolierscheiben an Aluminium-Schnittstellen
Menge: [metrische Tonnen / Stück]
Geforderte Zertifizierung:
  - Werkszeugnis EN 10204 3.1 mit tatsächlichem Cr, Ni, Mo, N
  - PMI-Bericht für jede Schmelze
  - ASTM G48 Methode A (6% FeCl3, 35°C, 24 h) für 2205 / 2507 / küstennahen 316L
  - Salzsprühbericht ASTM B117: 500 h (304L), 2.000 h (316L)
  - Passivierungszeugnis nach ASTM A967 für Fertigbaugruppen
Lieferung: [Termin, Incoterm, Hafen]
Häufige Fragen
Reicht 316L für Bauteile der Offshore-Spritzwasserzone?
316L ist für Leitern, Plattformen und geschraubte Halterungen in der Spritzwasserzone die falsche Wahl. Dauerhafter Salz-Nebel und anhaltende Last machen 316L anfällig für Spaltkorrosion unter Klemmen und für chloridinduzierte Spannungsrisskorrosion an Schweißnahtfüßen. Duplex 2205 (UNS S32205) ist das praktische Minimum für Blech von 3-6 mm in der Spritzwasserzone, und 2507 (UNS S32750) tritt dort ein, wo höhere Festigkeit oder engere Spalte es verlangen. Für Rohrleitungen, Sensorgehäuse und Beschläge oberhalb der Spritzwasserzone bleibt 316L richtig.
Warum rostet Edelstahl an den Schnittkanten von Solar-Untergestellen?
Laserschneiden und Scheren hinterlassen eine dünne Wiederaufschmelzzone mit erniedrigtem Chromgehalt und rauerem Profil, das Chlorid und Feuchtigkeit festhält. Die Kante hatte nie eine Passivschicht, deshalb beginnt der Lochfraß dort zuerst — an Küstenstandorten oft schon nach einer feuchten Saison. Beizen und passivieren Sie Fertigteile nach ASTM A967, schreiben Sie eine entgratete Kante vor und vermeiden Sie Grate über 0.1 mm an Klemmen- und Schienenkontakten.
Lassen sich Edelstahlschrauben mit Aluminium-Solarschienen verwenden?
Ja, aber nur mit galvanischer Trennung. Edelstahl ist die Kathode, Aluminium wird zur Anode; die Schiene korrodiert daher rund um das Verbindungselement, besonders wenn Seewasser oder Waschwasser im Spalt steht. Verwenden Sie Isolierscheiben und Hülsen, halten Sie das Flächenverhältnis Edelstahl zu Aluminium klein und vermeiden Sie blanke Edelstahlscheiben in direktem Kontakt mit walzblankem Aluminium.
Welche Dicken sind für Edelstahlstrukturen in Solar und Wind üblich?
Torsionsrohre von Solartrackern laufen üblicherweise mit 2.0-3.0 mm Wandstärke; küstennahe Trägerbleche und Klemmen mit 2.0-4.0 mm. Blech der Offshore-Spritzwasserzone liegt bei 3-6 mm, während Leitern und Plattformroste nach Traglast und nicht nach Korrosionszuschlag bemessen werden. Die Dicke bestimmen Windlast und Ermüdung, nicht ein Korrosionszuschlag — Edelstahl korrodiert nicht gleichmäßig, er lochfräßt punktuell.
Kontakt
Nennen Sie Expositionsklasse, Bauteilzeichnung und Jahresmenge; wir bestätigen Güte, Dicke und Prüfprogramm, bevor die Fertigung kalkuliert wird. Schreiben Sie an vip@still-steel.com, nutzen Sie das Kontaktformular oder schreiben Sie uns auf WhatsApp. Still Steel liefert Blech, Coil, Grobblech und Rohr aus 304L, 316L, 2304, 2205 und 2507 nach ASTM A240 / EN 10088-2, mit EN 10204 3.1-Zeugnissen, PMI-Prüfung und ASTM G48-Tests auf Wunsch.
Technische Referenzen
- ASTM A240M — Standardvorschrift für Edelstahlblech, -band und -coil aus Chrom- und Chrom-Nickel-Stählen
- EN 10088-2 — Edelstähle. Technische Lieferbedingungen für Blech und Band
- ASTM A967 — Standardvorschrift für chemische Passivierungsbehandlungen von Edelstahlteilen
- ASTM G48 — Prüfverfahren für Lochfraß und Spaltkorrosion mit Eisen(III)-chlorid-Lösung
- ISO 9223 — Korrosion von Metallen und Legierungen: Korrosivität der Atmosphäre, Klassifikation und Abschätzung
- IEC 61400-3-1 — Windenergieanlagen, Teil 3-1: Auslegungsanforderungen für feste Offshore-Windenergieanlagen