
Короткий ответ:
Нержавейка для солнца и ветра стоит не везде, а в точках, которые решают готовность: торсионные трубы трекеров и прибрежные прижимы, крепёж A4-70/A4-80, кабельные лотки, корпуса датчиков, лестницы и площадки приливной зоны. Солнце на суше живёт на 304L; прибрежное солнце и береговой ветер переходят на 316L; приливной зоне нужен лист 2205 или 2507, а не 316L. Проблемы, из которых растут гарантийные рекламации, редко касаются химии основного металла: это кромки, которые не пассивировали, цвета побежалости внутри полых профилей, гальванические пары сталь — алюминий, щели под прижимами и резиновыми подкладками, крепёж, который заедает или трескается под солью и нагрузкой.
Быстрое сравнение
| Марка | UNS | Cr / Ni / Mo / N | PREN | Предел текучести / прочность (MPa) | Относительная цена* | Где работает в солнце и ветре |
|---|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18-20 / 8-10,5 / — / — | 18-19 | 205 / 515 | 1,0 | Трубы трекеров на суше, кабельные лотки, крепёж внутри |
| 316L | S31603 | 16-18 / 10-14 / 2-3 / — | 24-26 | 170 / 485 | 1,35 | Прибрежные конструкции, прижимы, крепёж, гидравлические трубки |
| 2304 | S32304 | 21,5-24,5 / 3-5,5 / 0,05-0,6 / 0,05-0,2 | 24-25 | 400 / 600 | 1,30 | Прибрежные конструкции под цену при умеренных хлоридах |
| 2205 | S32205 | 22-23 / 4,5-6,5 / 3-3,5 / 0,14-0,20 | 34-36 | 450 / 620 | 1,55 | Приливная зона, сильно нагруженные прибрежные кронштейны |
| 2507 | S32750 | 24-26 / 6-8 / 3-5 / 0,24-0,32 | 42-43 | 550 / 795 | 2,30 | Узлы у подводной зоны, высоконапряжённые морские стыки |
*Ориентировочное отношение к 304 при равном тоннаже, до надбавки за легирование. Значения — минимумы ASTM A240 для отожжённого металла; предел текучести 304L и 316L растёт с наклёпом, но растёт и склонность к SCC.
Где нержавейка нужна и где нет
Солнечная энергетика
Рамы модулей и большинство направляющих — алюминий. Нержавейка входит в торсионную трубу, корпуса подшипников, кронштейны демпферов, прижимы и узел фундамента. Наземные станции на суше берут трубу 304L со стенкой 2,0-3,0 мм. Прибрежные и плавучие PV переходят на 316L, а 2205 появляется там, где кронштейн одновременно сильно нагружен и постоянно мокрый. Ставить нержавейку повсюду — дорого; цель в другом: не пускать в углеродистую сталь те стыки, которые на двенадцатый год уже не заменишь.
Ветроэнергетика
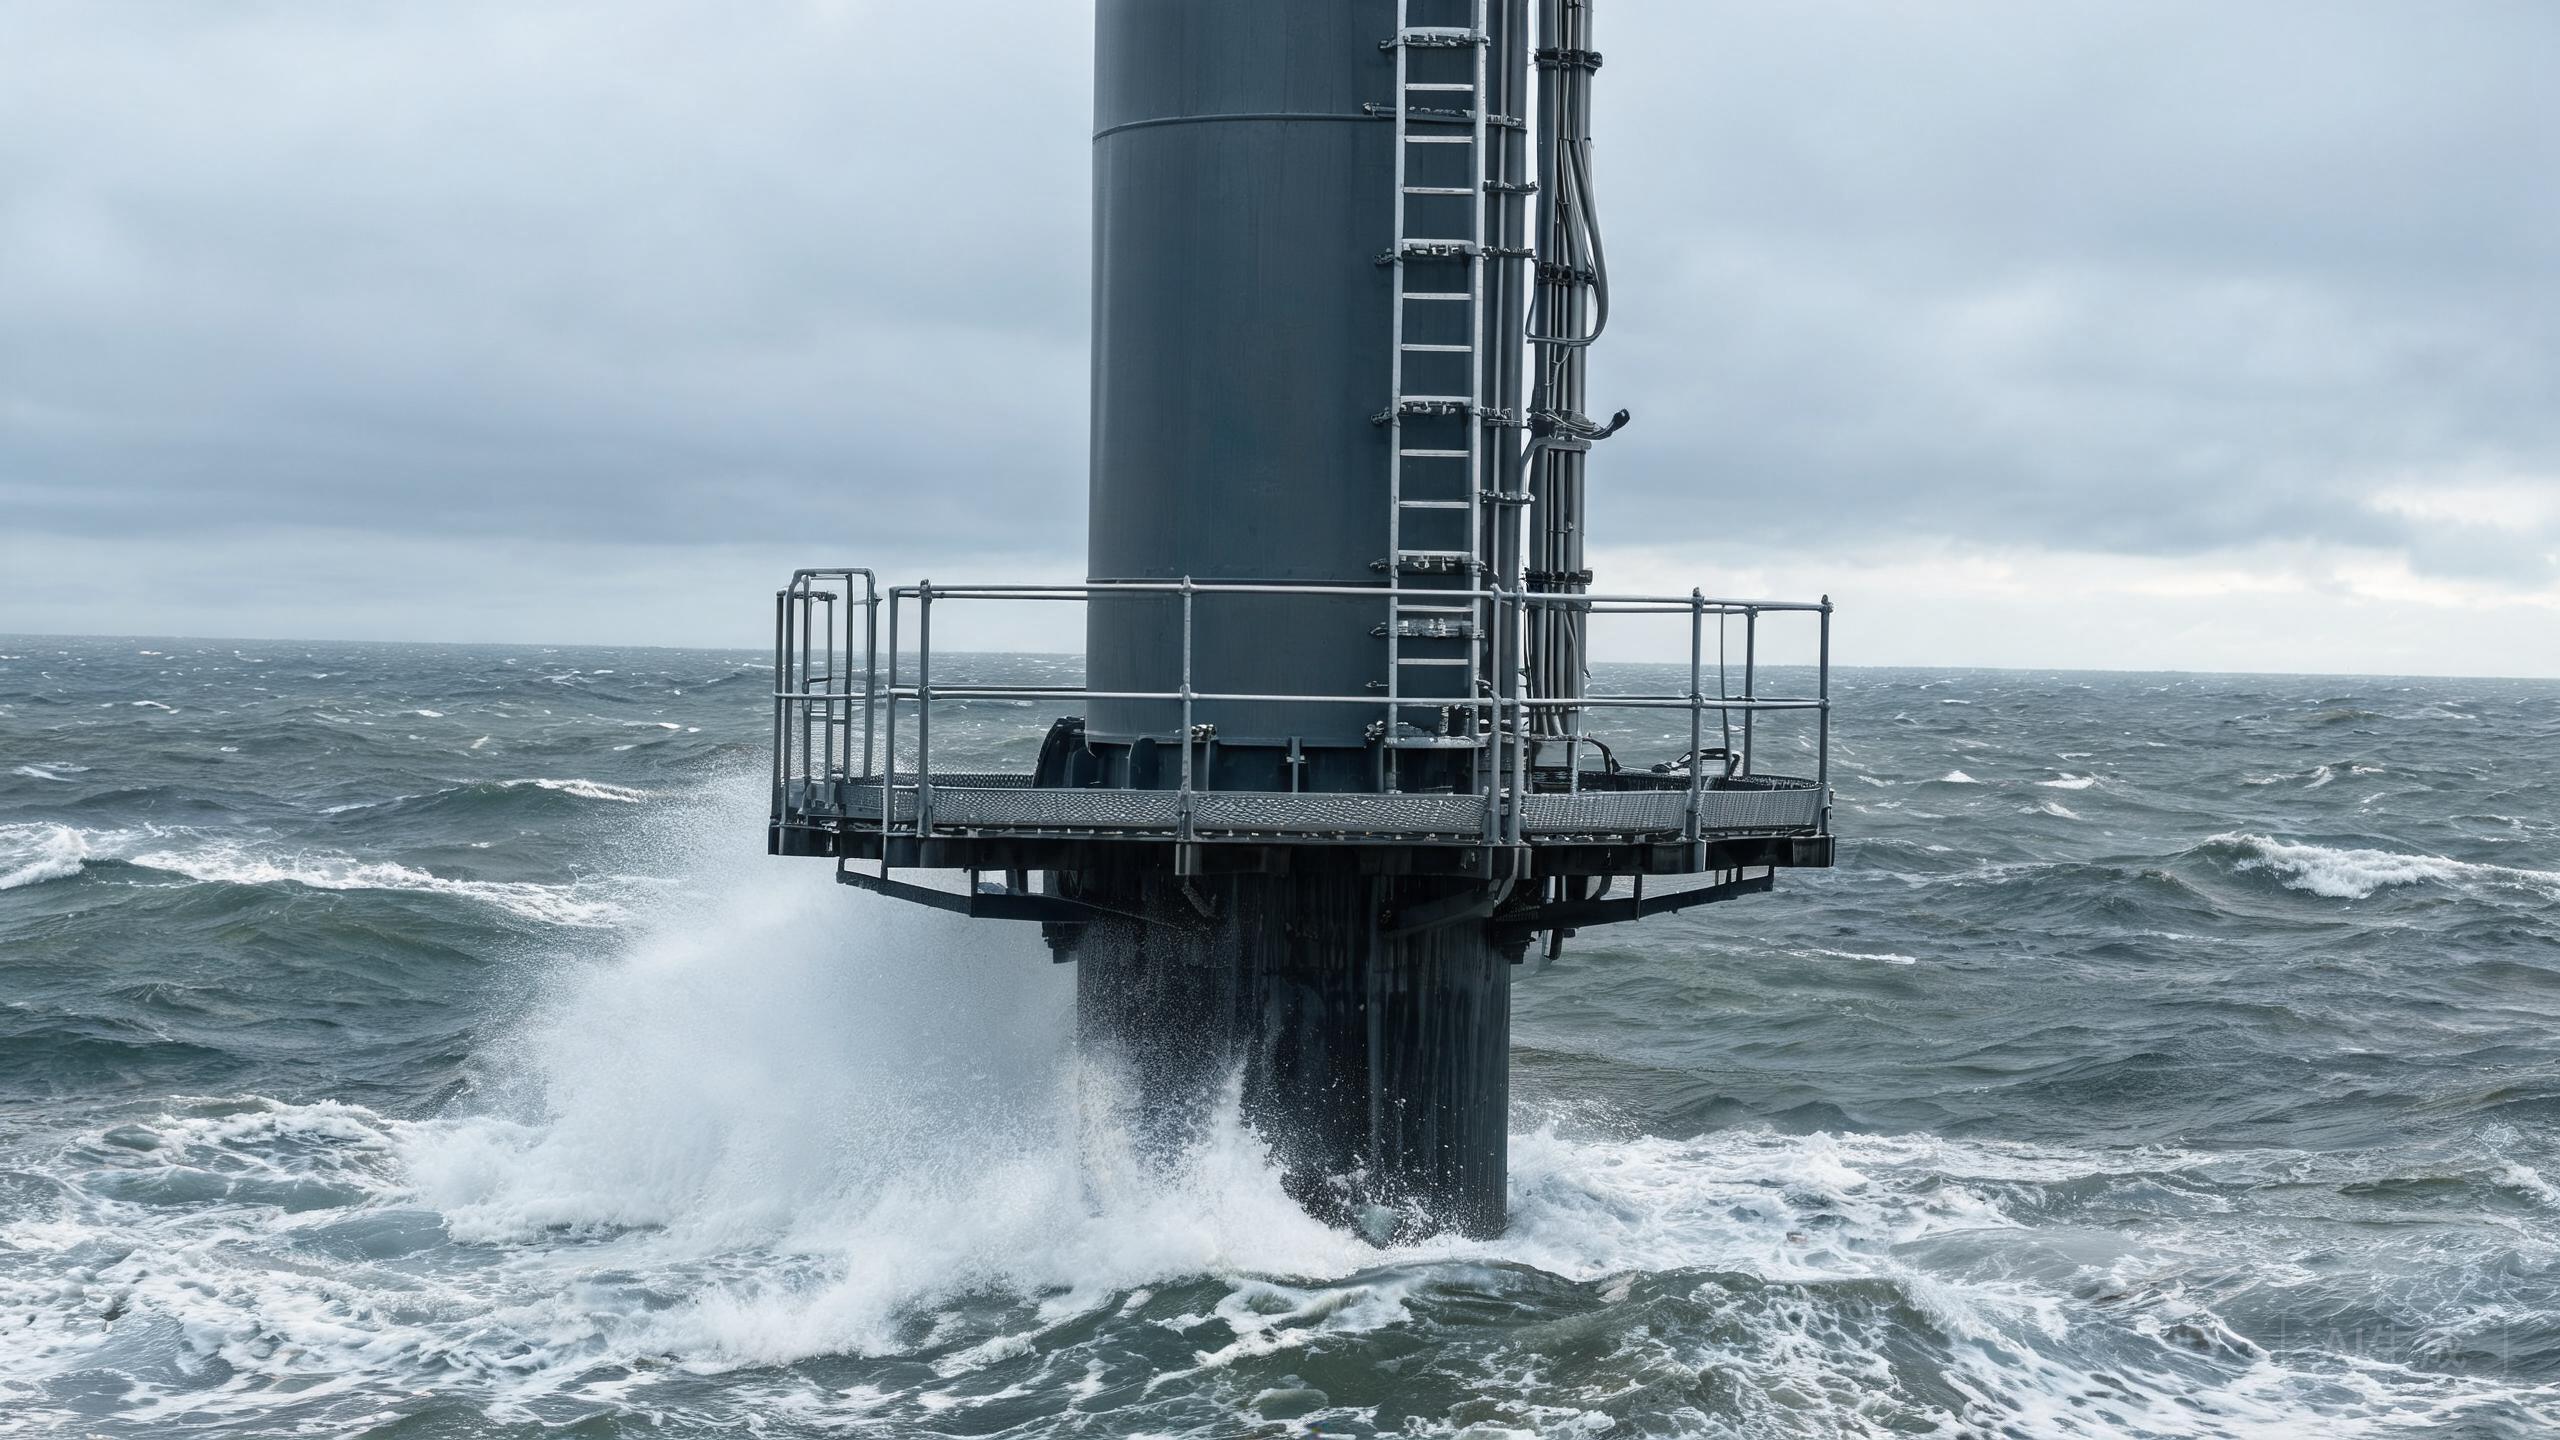
На суше нержавейка идёт в крепёж A4-70/A4-80, кабельные лотки, корпуса датчиков и гидравлические трубки из 316L — малый тоннаж, большие последствия. В море граница — приливная зона: выше неё 316L и горячеоцинкованная углеродистая сталь с обслуживаемым покрытием; внутри неё — лист 2205 или 2507, потому что перекрашивать нечем, а щели 316L под болтовыми прижимами как раз и есть места, где начинается отказ. Металлургия этого выбора — в статьях дуплекс 2205 против 2507 и lean duplex и выбор марки для морской среды.
Что оценить закупщику
- Категория ISO 9223 и осаждение хлоридов. C3 на суше — территория 304L; C4 на берегу касается большинства берегового ветра и прибрежных PV; C5 приливная зона или тяжёлая антигололёдная соль требует дуплекса. Спрашивайте скорость осаждения хлоридов в mg/m²/day, а не «рядом с морем».
- Нижняя граница PREN. PREN = Cr + 3,3 Mo + 16 N. Задайте минимум: 18-19 для 304, 24-26 для 316L, 34-36 для 2205. Плавка 316L с 1,7% Mo выходит примерно на 21 и подлежит отказу, даже если в сертификате написано 316L.
- Кромка и шов. Вот где настоящая разница между двумя поставщиками одной марки. Задавайте снятие заусенца, поддув при сварке труб и травление с пассивацией по ASTM A967. Непассивированный лазерный рез — самая частая причина ржавчины на новых конструкциях.
- Гальваническая схема. Пары сталь — алюминий требуют изолирующих шайб и втулок. На берегу не ставьте нержавеющий крепёж в алюминиевые направляющие, если стык не герметизирован и алюминий не окрашен.
- Марка и твёрдость крепежа. A4-70 (наклёпанный 316) — стандарт; A4-80 добавляет прочности, но и риска SCC в хлоридах. Для морских высокопрочных стыков лучше дуплексный крепёж или окрашенная углеродистая сталь с контролируемым моментом, чем перекалённые аустенитные болты.
- Усталостные детали, а не только коррозия. Кронштейны ветроустановок вибрируют 25 лет. Острые кромки шва, незакрытые торцы труб и резкие смены сечения трескаются раньше, чем корродируют. Задавайте шлифовку кромки шва или плавный переход на динамических кронштейнах.
Пять проблем, которые видны в поле
1. Питтинг на кромке после лазера и гильотины. Лазер оставляет слой переплава с обеднённым хромом и шероховатым профилем, который ловит хлорид. Пассивной плёнки на кромке не было, поэтому питтинг начинается там первым — на площадках C4/C5 часто уже после одного влажного сезона. Как исправить: снять заусенец до ≤0,1 мм, травить и пассивировать готовые узлы по ASTM A967 и задавать качество кромки в чертеже, а не в примечании к заказу.
2. Цвета побежалости внутри полых профилей. Торсионные трубы трекеров и ограждения площадок варят снаружи, а внутри часто оставляют без поддува. До внутренней побежалости паста для травления не достаёт, и она становится постоянным очагом коррозии. Как исправить: поддув аргоном, низкоуглеродистая марка и фото эндоскопом внутренних швов для морских работ.
3. Гальваническая коррозия на стыках сталь — алюминий. Нержавейка — катод, алюминий — анод. Морская вода или вода от мойки, стоящая в зазоре прижима, растворяет алюминиевую направляющую вокруг болта, и стык слабеет раньше, чем появится видимая ржавчина. Как исправить: изолирующие шайбы и втулки, герметичные стыки, малое отношение площадей сталь/алюминий.
4. Щелевая коррозия под прижимами, подкладками и прокладками. Резиновая подкладка под нержавеющим прижимом создаёт застойную хлоридную щель, которая переживает любой дождь. 304 сдаётся за 2-3 года, 316L за 5-8, а 2205 обычно доживает до расчётного срока. Как исправить: осушить узел, герметизировать щель полностью или оставить её полностью открытой, а где щель неизбежна — дуплекс.
5. Заедание и хлоридная SCC на крепеже. Болты A4-70/A4-80 заедают при монтаже, если момент дают насухо, а наклёпанные аустенитные болты под длительной морской нагрузкой могут треснуть в хлоридах. Как исправить: антизадирная паста или смазанный момент, согласованная марка гайки и дуплексный или окрашенный крепёж для высокопрочных стыков приливной зоны.
Частые ошибки закупки
Ошибка: заказать «нержавейку» и отдать выбор марки заводу. Китайский трейдер, который предлагает «нержавейку для солнечного кронштейна», часто поставит 201 (UNS S20100): она на 30-40% дешевле и при быстрой проверке ещё выглядит немагнитной. 201 прогнивает на улице за 3-5 лет. Как исправить: указать ASTM A240 / UNS S30403 или S31603 и внести номер UNS в чертёж.
Ошибка: принять недобор никеля и молибдена. Часть заводов Шаньдуна и Нинбо даёт 304L с 6,5-7,5% Ni (норма 8,0-10,5%) и 316L с 1,6-1,9% Mo (норма 2,0-3,0%). Вид, твёрдость и даже простой сертификат могут выглядеть нормально; PREN падает на 4-6 пунктов, а срок на берегу режется вдвое. Как исправить: PMI на каждой плавке плюс сертификаты EN 10204 3.1 с фактическим анализом. Для 2205 добавьте ASTM G48 метод A: настоящий 2205 не показывает питтинга в 6% FeCl₃ при 35°C за 24 ч.
Ошибка: ставить 316L в приливную зону, чтобы обойти срок поставки дуплекса. 316L проще купить, но кронштейны приливной зоны — именно место, где сходятся щелевая коррозия и хлоридная SCC. Заказ листа 2205 со сроком 4-6 недель дешевле кранового выезда на восьмой год. Как исправить: зафиксировать марку по классу экспозиции на стадии проекта и покупать именно её.
Ошибка: купить заводскую поверхность и довериться изготовителю. «2B, травленый» в заводском сертификате ничего не говорит о лазерной кромке или о шве, который изготовитель только что сделал. Как исправить: требовать сертификат пассивации по ASTM A967 на готовые детали и осматривать кромки шва и реза, а не плоскость листа.
Ошибка: смешивать системы крепежа. Оцинкованные болты в узле из 316L ржавеют у головки за год и пачкают конструкцию; болты 304 в кронштейне из 2205 приливной зоны становятся анодом. Как исправить: одна марка на стык, изолирующие шайбы на контакте с алюминием и письменная спецификация момента.
Формулировка запроса
Марка: ASTM A240 / UNS [S30403 / S31603 / S32205 / S32750]
Применение: [торсионная труба трекера / прибрежный прижим / кронштейн приливной зоны / крепёж ветроустановки]
Экспозиция: ISO 9223 [C3 / C4 / C5]; осаждение хлоридов [mg/m2/day]; расстояние до берега [км]
Форма: [холоднокатаный рулон / лист / сварная труба / плита / круг]
Размер: [наружный диаметр x стенка] или [толщина x ширина x длина], допуск [±мм]
Поверхность: [2B / No.4 / травление и пассивация по ASTM A967]
Кромка: [продольная резка / лазер / снятие заусенца], высота заусенца ≤0,1 мм
Изготовление: швы с поддувом аргона; внутренние швы без цветов побежалости
Крепёж: [A4-70 / A4-80 / 2205], изолирующие шайбы на контакте с алюминием
Количество: [метрические тонны / штуки]
Требуемая сертификация:
  - сертификат EN 10204 3.1 с фактическим Cr, Ni, Mo, N
  - отчёт PMI по каждой плавке
  - ASTM G48 метод A (6% FeCl3, 35°C, 24 ч) для 2205 / 2507 / прибрежного 316L
  - отчёт соляного тумана ASTM B117: 500 ч (304L), 2 000 ч (316L)
  - сертификат пассивации по ASTM A967 на готовые узлы
Поставка: [дата, Incoterm, порт]
Частые вопросы
Хватает ли 316L для узлов приливной зоны морской ветроустановки?
316L — неверный выбор для лестниц, площадок и болтовых кронштейнов приливной зоны. Постоянный солёный туман вместе с длительной нагрузкой делает 316L склонным к щелевой коррозии под прижимами и к хлоридному коррозионному растрескиванию на кромках шва. Практический минимум для листа 3-6 мм в приливной зоне — дуплекс 2205 (UNS S32205); 2507 (UNS S32750) берут там, где нужна большая прочность или зажатая щель. 316L оставьте для трубок, корпусов датчиков и крепежа выше приливной зоны.
Почему нержавейка ржавеет на кромках солнечных конструкций?
Лазер и гильотина оставляют тонкий слой переплава с пониженным хромом и шероховатым профилем, который держит хлорид и влагу. Пассивной плёнки на кромке не было с самого начала, поэтому питтинг стартует там первым — на берегу часто уже после одного влажного сезона. Травите и пассивируйте готовые детали по ASTM A967, задавайте снятие заусенца и не допускайте заусенца выше 0,1 мм на стыках прижима и направляющей.
Можно ли ставить нержавеющие болты в алюминиевые солнечные направляющие?
Можно, но только с гальванической изоляцией. Нержавейка — катод, алюминий — анод, поэтому направляющая корродирует вокруг крепежа, особенно когда в стыке стоит морская вода или вода от мойки. Ставьте изолирующие шайбы и втулки, держите отношение площадей сталь/алюминий малым и не допускайте голых нержавеющих шайб в прямом контакте с алюминием без покрытия.
Какая толщина типична для нержавеющих конструкций солнца и ветра?
Торсионные трубы солнечных трекеров обычно идут со стенкой 2,0-3,0 мм; прибрежные листы конструкций и прижимы — 2,0-4,0 мм. Лист приливной зоны морских ветроустановок — 3-6 мм, а лестницы и решётки площадок считают по нагрузке, а не по припуску на коррозию. Толщину задают ветровая нагрузка и усталость, а не припуск на коррозию: нержавейка корродирует не равномерно, а точечно.
Контакты
Пришлите класс экспозиции, чертёж детали и годовой тоннаж — мы подтвердим марку, толщину и программу испытаний до того, как изготовление пойдёт в оценку. Пишите на vip@still-steel.com, используйте форму связи или напишите в WhatsApp. Still Steel поставляет лист, рулон, плиту и трубу из 304L, 316L, 2304, 2205 и 2507 по ASTM A240 / EN 10088-2, с сертификатами EN 10204 3.1, проверкой PMI и испытаниями ASTM G48 по запросу.
Технические ссылки
- ASTM A240M — Спецификация на плиту, лист и полосу из хромистой и хромоникелевой нержавеющей стали
- EN 10088-2 — Нержавеющие стали. Технические условия поставки листа, плиты и полосы
- ASTM A967 — Спецификация на химическую пассивацию деталей из нержавеющей стали
- ASTM G48 — Методы испытаний стойкости нержавеющих сталей к питтингу и щелевой коррозии в растворе хлорного железа
- ISO 9223 — Коррозия металлов и сплавов: коррозивность атмосферы, классификация и оценка
- IEC 61400-3-1 — Ветроэнергетические установки, часть 3-1: требования к проектированию стационарных морских ветроустановок