
Trả lời ngắn:
Inox cho điện mặt trời và điện gió dùng ít nhưng đúng chỗ quyết định độ khả dụng: ống xoắn tracker và kẹp ven biển, bu lông A4-70/A4-80, máng cáp, vỏ cảm biến, thang và sàn thao tác vùng sóng bắn. Điện mặt trời nội địa chạy 304L; điện mặt trời ven biển và phụ kiện gió trên bờ chuyển sang 316L; vùng sóng bắn ngoài khơi cần tấm 2205 hoặc 2507, không phải 316L. Những sự cố sinh ra yêu cầu bảo hành hiếm khi nằm ở hóa học kim loại nền — chúng là mép cắt chưa passivation, màu nhiệt hàn còn trong ống rỗng, cặp ganvani inox–nhôm, khe dưới kẹp và đệm cao su, và bu lông bị xước ren hoặc nứt dưới muối và tải.
So sánh nhanh
| Mác | UNS | Cr / Ni / Mo / N | PREN | Chảy / Bền kéo (MPa) | Chi phí tương đối* | Dùng tốt nhất trong điện mặt trời và điện gió |
|---|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18-20 / 8-10,5 / — / — | 18-19 | 205 / 515 | 1,0 | Ống tracker nội địa, máng cáp, phụ kiện trong nhà |
| 316L | S31603 | 16-18 / 10-14 / 2-3 / — | 24-26 | 170 / 485 | 1,35 | Khung, kẹp, bu lông, ống thủy lực ven biển |
| 2304 | S32304 | 21,5-24,5 / 3-5,5 / 0,05-0,6 / 0,05-0,2 | 24-25 | 400 / 600 | 1,30 | Kết cấu ven biển cần giá, clorua vừa |
| 2205 | S32205 | 22-23 / 4,5-6,5 / 3-3,5 / 0,14-0,20 | 34-36 | 450 / 620 | 1,55 | Vùng sóng bắn ngoài khơi, kẹp ven biển tải nặng |
| 2507 | S32750 | 24-26 / 6-8 / 3-5 / 0,24-0,32 | 42-43 | 550 / 795 | 2,30 | Phụ kiện sát vùng ngập, mối nối ngoài khơi ứng suất cao |
*Tỷ lệ tham khảo so với 304 cùng khối lượng, trước phụ phí hợp kim. Giá trị là mức tối thiểu ASTM A240 cho sản phẩm ủ; độ chảy của 304L và 316L tăng theo biến cứng nguội nhưng độ nhạy SCC cũng tăng.
Nơi inox được dùng và nơi không
Điện mặt trời
Khung module và phần lớn ray là nhôm. Inox vào ở ống xoắn, vỏ gối đỡ, kẹp giảm chấn, kẹp giữ và mối nối móng. Trang trại nội địa dùng ống 304L dày 2,0-3,0 mm. PV ven biển và PV nổi chuyển sang 316L, và 2205 xuất hiện nơi kẹp vừa chịu tải nặng vừa ướt thường xuyên. Rải inox khắp nơi là không kinh tế; mục tiêu là giữ những mối nối không thể thay ở năm thứ 12 ra khỏi thép carbon.
Điện gió
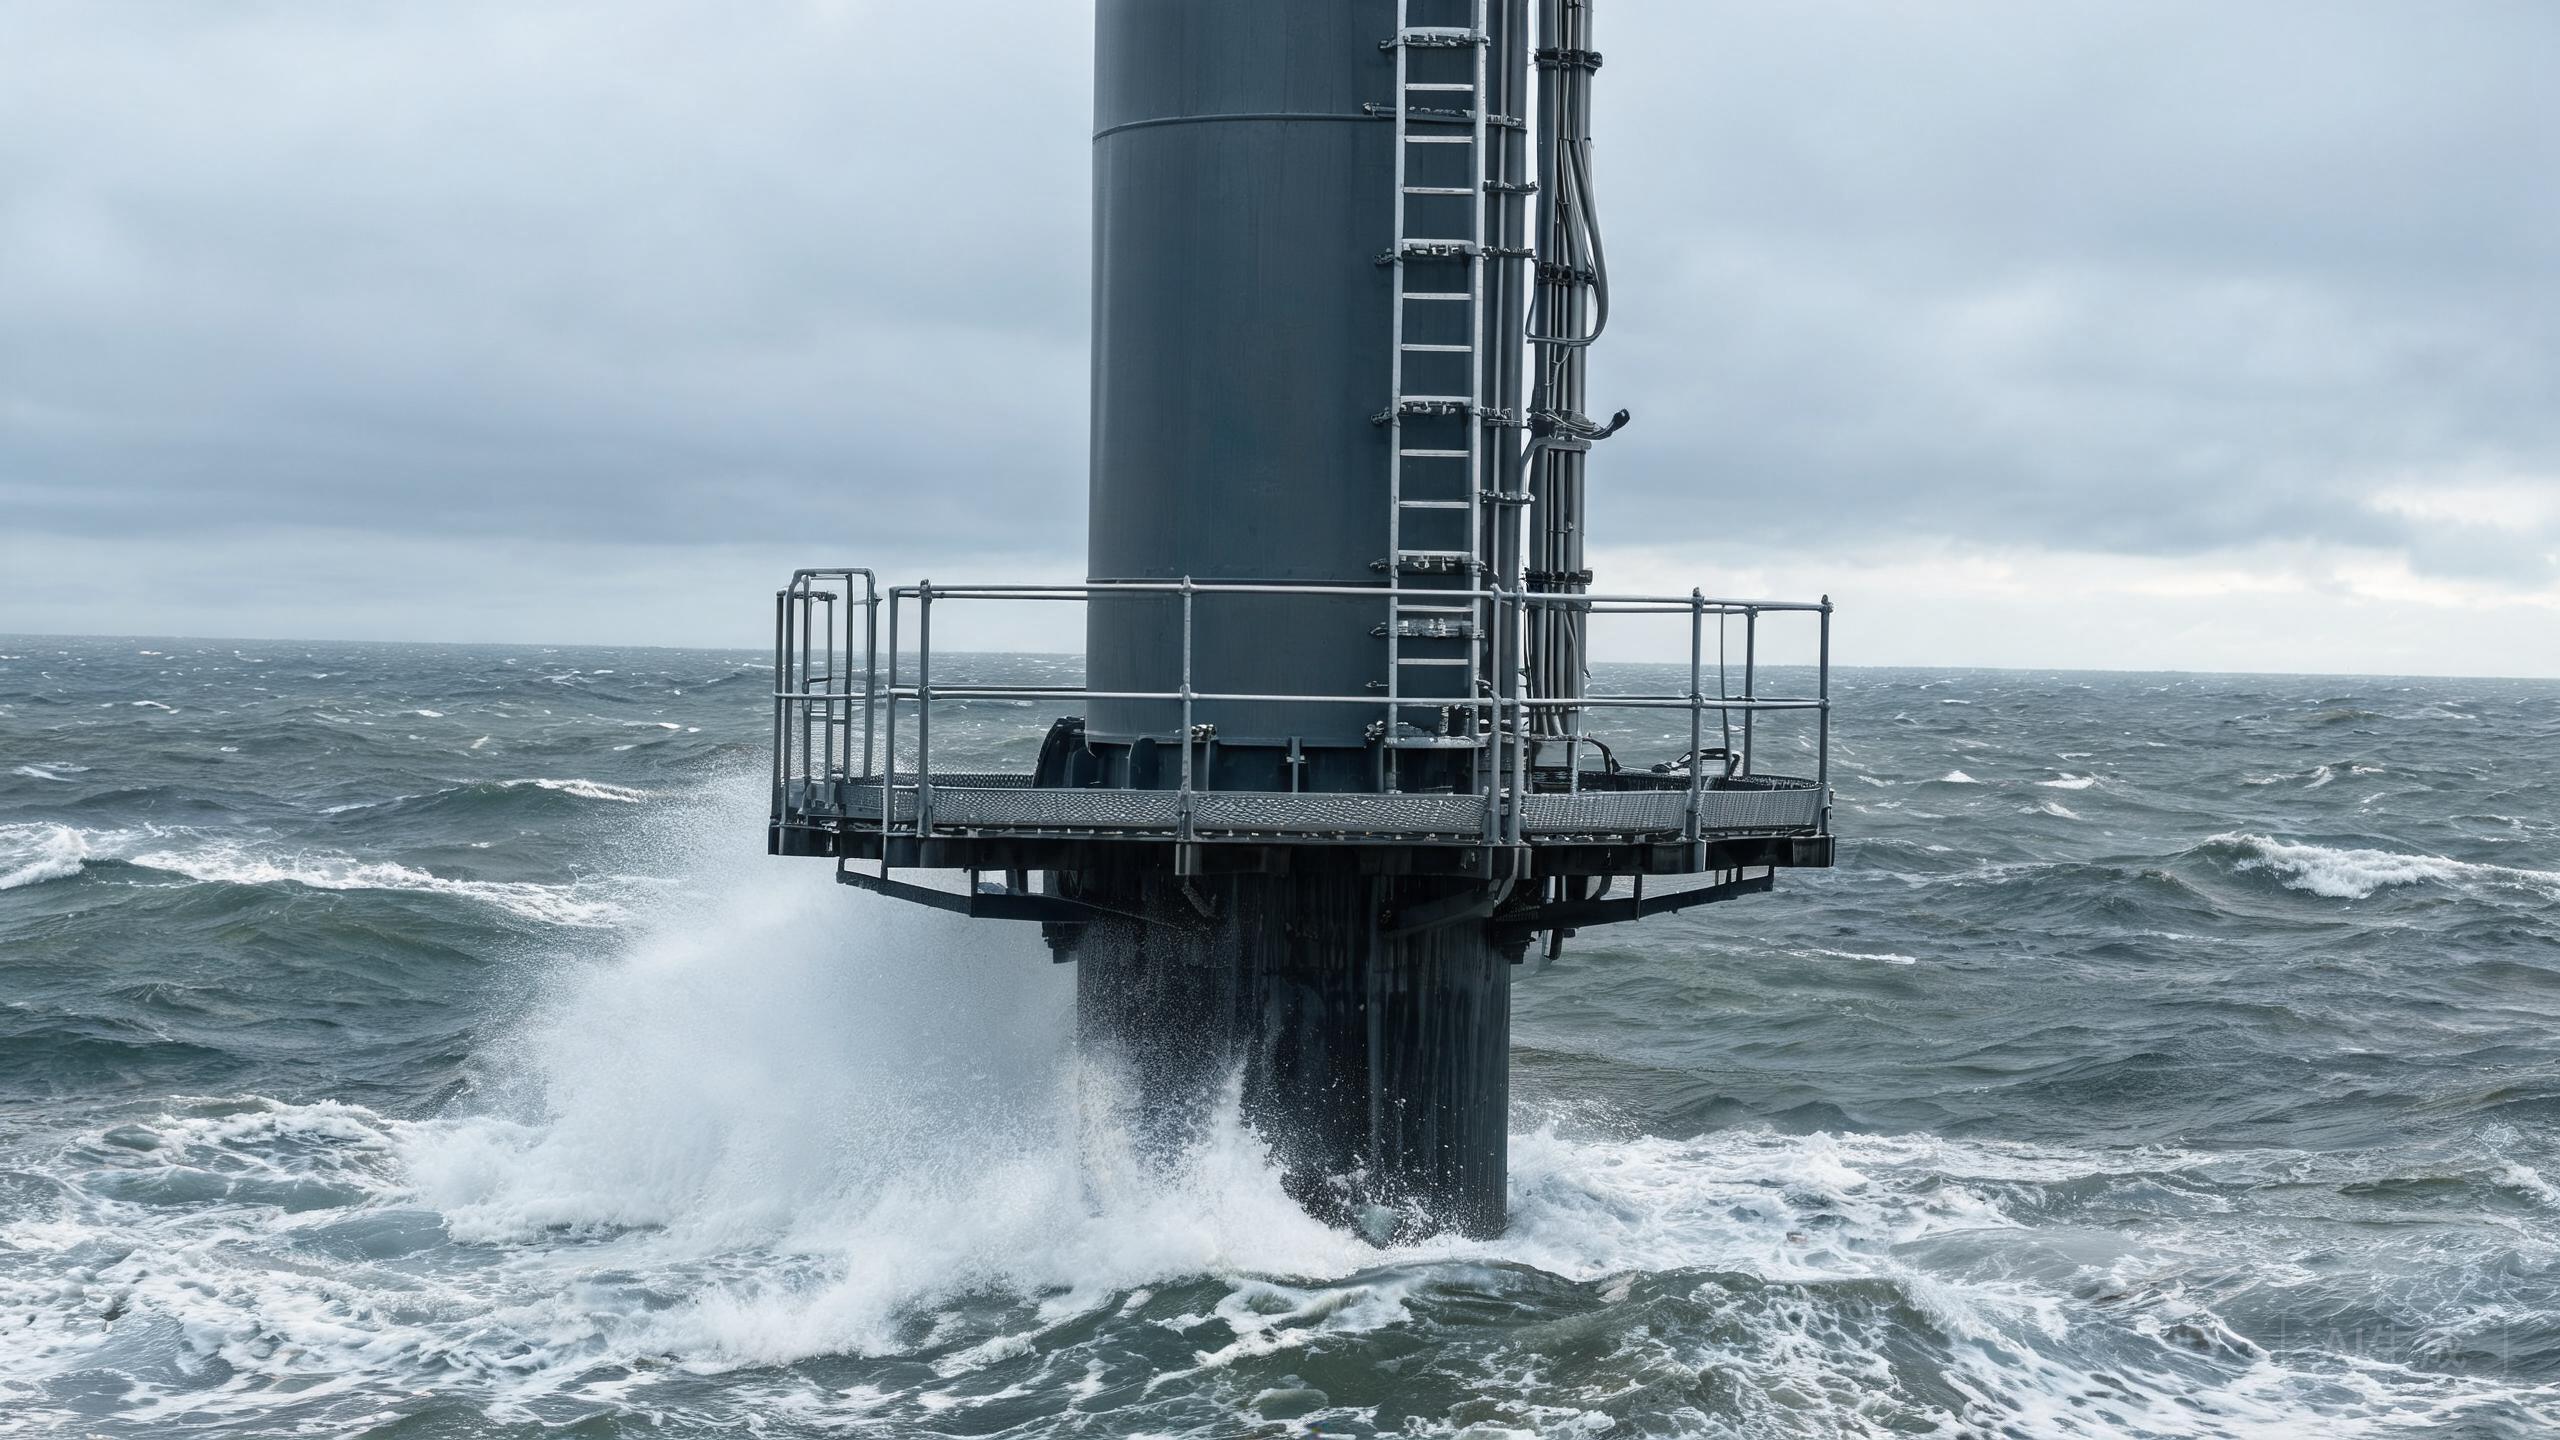
Trên bờ, tuabin dùng inox cho bu lông A4-70/A4-80, máng cáp, vỏ cảm biến và ống thủy lực 316L — khối lượng nhỏ, hậu quả lớn. Ngoài khơi, vùng sóng bắn là đường chia: phía trên là 316L và thép carbon mạ kẽm nhúng nóng với hệ sơn được bảo trì; phía trong là tấm 2205 hoặc 2507, vì sơn lại không phải phương án, và khe 316L dưới kẹp bắt bu lông đúng là nơi sự cố bắt đầu. Phần luyện kim đằng sau lựa chọn này xem duplex 2205 so với 2507 và lean duplex và chọn mác cho môi trường biển.
Người mua nên đánh giá gì
- Cấp ISO 9223 và lượng clorua lắng. C3 nội địa là đất của 304L; C4 ven biển áp cho phần lớn gió trên bờ và PV ven biển; C5 sóng bắn hoặc muối rải đường nặng đòi duplex. Hỏi tốc độ lắng clorua tại công trường theo mg/m²/day, đừng hỏi “gần biển không”.
- Ngưỡng sàn PREN. PREN = Cr + 3,3 Mo + 16 N. Đặt mức tối thiểu: 18-19 cho 304, 24-26 cho 316L, 34-36 cho 2205. Một mẻ 316L có 1,7% Mo chỉ đạt khoảng 21 và phải bị từ chối dù chứng chỉ ghi 316L.
- Tình trạng mép và mối hàn. Đây là khác biệt thật giữa hai nhà cung cấp báo cùng một mác. Quy định mép mài ba via, mối hàn ống thổi khí mặt sau, và chải gỉ/passivation theo ASTM A967. Rãnh cắt laser chưa passivation là nguồn gỉ phổ biến nhất trên khung mới.
- Thiết kế ganvani. Cặp inox–nhôm cần long đền và ống lót cách điện. Ở ven biển, tránh bu lông inox trong ray nhôm trừ khi mối nối được làm kín và nhôm có phủ.
- Mác và độ cứng bu lông. A4-70 (316 biến cứng nguội) là chuẩn; A4-80 tăng độ bền nhưng cũng tăng rủi ro SCC trong môi trường clorua. Mối nối ngoài khơi cường độ cao dùng bu lông duplex hoặc thép carbon phủ với mô-men kiểm soát tốt hơn bu lông austenit quá cứng.
- Chi tiết mỏi, không chỉ ăn mòn. Kẹp gió rung 25 năm. Chân mối hàn nhọn, đầu ống không bịt và thay đổi tiết diện đột ngột sẽ nứt trước khi ăn mòn. Quy định mài chân mối hàn hoặc chuyển tiếp êm trên kẹp động.
5 sự cố hiện trường
1. Rỗ mép cắt trên chi tiết cắt laser và cắt guillotine. Cắt laser để lại lớp tái đông có crom nghèo và biên dạng nhám giữ clorua. Vì mép chưa từng có lớp thụ động, rỗ bắt đầu ở đó trước — thường chỉ sau một mùa mưa ở công trường C4/C5. Cách sửa: mài ba via tới ≤0,1 mm, chải gỉ và passivation cụm hoàn thiện theo ASTM A967, và ghi yêu cầu chất lượng mép trên bản vẽ chứ không trong ghi chú đơn hàng.
2. Màu nhiệt hàn bên trong ống rỗng. Ống xoắn tracker và lan can sàn được hàn bên ngoài, còn bên trong thường không thổi khí. Màu nhiệt bên trong không tiếp cận được bằng kem chải gỉ, nên nó thành điểm ăn mòn vĩnh viễn. Cách sửa: thổi khí argon mặt sau, dùng mác carbon thấp, và yêu cầu ảnh nội soi mối hàn bên trong cho công trình ngoài khơi.
3. Ăn mòn ganvani tại mối nối inox–nhôm. Inox là catot, nhôm là anot. Nước biển hoặc nước rửa đọng trong khe kẹp hòa tan ray nhôm quanh bu lông, và mối nối lỏng ra trước khi nhìn thấy gỉ. Cách sửa: long đền và ống lót cách điện, mối nối làm kín, tỷ lệ diện tích inox/nhôm nhỏ.
4. Ăn mòn khe dưới kẹp, đệm và gioăng. Đệm cao su dưới kẹp inox tạo một khe clorua tù đọng sống sót qua mọi trận mưa. 304 gục trong 2-3 năm, 316L trong 5-8 năm, còn 2205 thường sống hết tuổi thọ thiết kế. Cách sửa: thoát nước cho chi tiết, làm kín khe hoàn toàn hoặc để hở hoàn toàn, và dùng duplex nơi không tránh được khe.
5. Xước ren và SCC do clorua tại bu lông. Bu lông A4-70/A4-80 bị xước ren khi lắp nếu siết khô, và bu lông austenit biến cứng nguội dưới tải ngoài khơi duy trì có thể nứt trong môi trường clorua. Cách sửa: kem chống xước ren hoặc mô-men có bôi trơn, đai ốc cùng mác, và bu lông duplex hoặc phủ cho mối nối cường độ cao ở vùng sóng bắn.
Lỗi mua hàng phổ biến
Lỗi: đặt “inox” rồi để nhà máy tự chọn mác. Thương nhân Trung Quốc báo giá “inox cho kẹp điện mặt trời” thường giao 201 (UNS S20100) vì rẻ hơn 30-40% và qua mắt kiểm tra nhanh vẫn trông như không có từ tính. 201 rỗ xuyên ngoài trời trong 3-5 năm. Cách sửa: ghi rõ ASTM A240 / UNS S30403 hoặc S31603, và đưa số UNS lên bản vẽ.
Lỗi: chấp nhận thiếu niken và molypden. Một số nhà máy Sơn Đông và Ninh Ba giao 304L với 6,5-7,5% Ni (quy cách 8,0-10,5%) và 316L với 1,6-1,9% Mo (quy cách 2,0-3,0%). Ngoại quan, độ cứng và cả chứng chỉ cơ bản có thể trông bình thường; nhưng PREN tụt 4-6 điểm và tuổi thọ ven biển giảm một nửa. Cách sửa: PMI trên từng mẻ kèm chứng chỉ EN 10204 3.1 ghi phân tích thực tế. Với 2205, thêm ASTM G48 Method A — 2205 thật không rỗ ở 35°C trong 6% FeCl₃ sau 24 h.
Lỗi: dùng 316L ở vùng sóng bắn để tránh chờ duplex. 316L dễ mua hơn, nhưng kẹp vùng sóng bắn đúng là nơi ăn mòn khe và SCC do clorua gặp nhau. Một đơn tấm 2205 chờ 4-6 tuần rẻ hơn một chuyến cẩu ở năm thứ 8. Cách sửa: chốt mác theo cấp phơi nhiễm ngay giai đoạn thiết kế, rồi mua đúng mác đó.
Lỗi: mua bề mặt nhà máy rồi tin xưởng. Dòng “2B, đã chải gỉ” trên chứng chỉ nhà máy không nói gì về mép cắt laser hay mối hàn xưởng vừa làm. Cách sửa: yêu cầu chứng chỉ passivation theo ASTM A967 cho chi tiết hoàn thiện, và kiểm tra chân mối hàn cùng mép cắt — không phải mặt tấm.
Lỗi: trộn hệ bu lông. Bu lông mạ kẽm trong cụm 316L rỉ ở đầu trong một năm và ố bẩn kết cấu; bu lông 304 trong kẹp 2205 vùng sóng bắn trở thành anot. Cách sửa: một họ mác cho mỗi mối nối, long đền cách điện tại mặt tiếp xúc nhôm, và quy định mô-men bằng văn bản.
Mẫu câu hỏi giá (RFQ)
Mác: ASTM A240 / UNS [S30403 / S31603 / S32205 / S32750]
Ứng dụng: [ống xoắn tracker / kẹp ven biển / kẹp vùng sóng bắn / bu lông tuabin gió]
Phơi nhiễm: ISO 9223 [C3 / C4 / C5]; clorua lắng [mg/m2/day]; khoảng cách tới biển [km]
Dạng: [cuộn cán nguội / tấm / ống hàn / tấm dày / thanh tròn]
Kích thước: [OD x thành] hoặc [dày x rộng x dài], dung sai [±mm]
Bề mặt: [2B / No.4 / chải gỉ và passivation theo ASTM A967]
Mép: [xẻ dọc / cắt laser / mài ba via], chiều cao ba via ≤0,1 mm
Chế tạo: mối hàn thổi khí argon mặt sau; mối hàn bên trong không còn màu nhiệt
Bu lông: [A4-70 / A4-80 / 2205], long đền cách điện tại mặt tiếp xúc nhôm
Khối lượng: [tấn / chiếc]
Chứng từ yêu cầu:
  - chứng chỉ nhà máy EN 10204 3.1 với Cr, Ni, Mo, N thực tế
  - báo cáo PMI cho từng mẻ
  - ASTM G48 Method A (6% FeCl3, 35°C, 24 h) cho 2205 / 2507 / 316L ven biển
  - báo cáo phun sương muối ASTM B117: 500 h (304L), 2.000 h (316L)
  - chứng chỉ passivation theo ASTM A967 cho cụm hoàn thiện
Giao hàng: [ngày, Incoterm, cảng]
Câu hỏi thường gặp
316L có đủ cho phụ kiện vùng sóng bắn của tuabin gió ngoài khơi?
316L không phải lựa chọn đúng cho thang, sàn thao tác hay kẹp bắt bu lông ở vùng sóng bắn. Sương muối liên tục cộng ứng suất duy trì khiến 316L dễ ăn mòn khe dưới kẹp và nứt do ứng suất–clorua tại chân mối hàn. Duplex 2205 (UNS S32205) là mức tối thiểu thực tế cho tấm 3-6 mm ở vùng sóng bắn, và 2507 (UNS S32750) dùng nơi cần độ bền cao hơn hoặc khe chặt hơn. Để 316L cho đường ống, vỏ cảm biến và phụ kiện phía trên vùng sóng bắn.
Vì sao inox rỉ ở mép cắt của khung điện mặt trời?
Cắt laser và cắt guillotine để lại một lớp tái đông rất mỏng có crom thấp hơn và biên dạng nhám hơn, giữ clorua và ẩm. Mép này vốn chưa từng có lớp thụ động, nên rỗ mòn khởi phát ở đó trước, thường chỉ sau một mùa mưa ở công trường ven biển. Chải gỉ và passivation chi tiết hoàn thiện theo ASTM A967, quy định mép đã mài ba via, và tránh ba via cao quá 0,1 mm ở mặt tiếp xúc kẹp và ray.
Có dùng được bu lông inox với ray nhôm trong điện mặt trời?
Được, nhưng phải cách điện ganvani. Inox là catot, nhôm thành anot, nên ray bị ăn mòn quanh bu lông, nhất là khi nước biển hoặc nước rửa đọng trong mối nối. Dùng long đền và ống lót cách điện, giữ tỷ lệ diện tích inox/nhôm nhỏ, và tránh long đền inox trần tiếp xúc trực tiếp với nhôm để nguyên màu cán.
Độ dày điển hình cho kết cấu inox điện mặt trời và điện gió là bao nhiêu?
Ống xoắn tracker mặt trời thường dày 2,0-3,0 mm; tấm khung và kẹp ven biển 2,0-4,0 mm. Tấm vùng sóng bắn ngoài khơi là 3-6 mm, còn thang và sàn grating được tính theo tải kết cấu chứ không theo dự phòng ăn mòn. Độ dày do tải gió và mỏi quyết định, không do dự phòng ăn mòn — inox không ăn mòn đều mà rỗ cục bộ.
Liên hệ
Gửi cấp phơi nhiễm, bản vẽ chi tiết và sản lượng năm, chúng tôi sẽ xác nhận mác, độ dày và gói thử nghiệm trước khi báo giá chế tạo. Liên hệ vip@still-steel.com, dùng form liên hệ, hoặc nhắn WhatsApp. Still Steel cung cấp tấm, cuộn, tấm dày và ống 304L, 316L, 2304, 2205 và 2507 theo ASTM A240 / EN 10088-2, kèm chứng chỉ EN 10204 3.1, xác minh PMI và thử ASTM G48 theo yêu cầu.
Tài liệu tham khảo kỹ thuật
- ASTM A240M — Quy cách tiêu chuẩn cho tấm, lá và dải inox crôm và crôm–niken
- EN 10088-2 — Thép không gỉ. Điều kiện giao hàng kỹ thuật cho tấm/lá và dải
- ASTM A967 — Quy cách tiêu chuẩn cho xử lý passivation hóa học chi tiết inox
- ASTM G48 — Phương pháp thử khả năng chống rỗ và ăn mòn khe của inox bằng dung dịch ferric clorua
- ISO 9223 — Ăn mòn kim loại và hợp kim: mức ăn mòn khí quyển, phân loại và ước tính
- IEC 61400-3-1 — Hệ thống phát điện gió, phần 3-1: yêu cầu thiết kế tuabin gió ngoài khơi cố định