
Réponse courte :
L’inox pour la nouvelle énergie intervient dans 5 applications : suiveurs solaires et structures côtières, visserie d’éolienne et pièces de zone d’éclaboussure, enveloppes de batteries et de stockage, composants d’électrolyseur et de pile à combustible, et capots de borne de recharge. Le grade se décide sur l’exposition aux chlorures et sur la forme de la pièce, non sur le caractère vert du projet. 304/304L couvre l’intérieur peu chloruré ; 316L est la valeur par défaut à environ 10 km du littoral ; 2205 ou 2507 apparaît là où chlorures, chaleur et contrainte se rencontrent. Les 5 applications échouent pour la même courte liste : bords de coupe non passivés, couples galvaniques aluminium-inox, calamine de soudure sur tôle mince, crevasses sous brides, et aciéries livrant du 201 pour du 304.
Comparaison rapide
| Application | Pièces inox typiques | Grade par défaut | Forme / épaisseur | Risque dominant | Durée de conception |
|---|---|---|---|---|---|
| Solaire photovoltaïque | Tube de torsion du suiveur, brides, structure côtière | 304L intérieur / 316L côte | Tube 2.0-3.0 mm de paroi ; tôle 1.5-2.0 mm | Calamine de soudure, piqûre sur bord | 25 ans |
| Éolien | Visserie A4-70/A4-80, chemins de câbles, boîtiers de capteur, échelles de zone d’éclaboussure | 316L / 2205 en mer | Barre M8-M36 ; tôle 3-6 mm | Corrosion caverneuse, SCC chlorurée | 20-25 ans |
| Batteries et stockage | Boîtiers de module, jeux de barres, racks, cloisons coupe-feu | 304 / 316L | Feuillard laminé à froid 0.2-0.5 mm | Sensibilisation de soudure, attaque d’électrolyte | 10-15 ans |
| Hydrogène vert | Cadres de cellule, séparateurs gaz-eau, réservoirs, plaques bipolaires | 316L / 2205 / 904L | Tôle 1.0-10 mm | KOH chaud à 80°C, hydrogène | 20 ans |
| Recharge de VE | Enveloppes, bornes, supports de câble | 304L / 316L | Tôle 1.5-3.0 mm | Sel routier, corrosion esthétique | 15 ans |
Indicatif seulement : le grade final dépend de la catégorie ISO 9223 du site et de l’état de contrainte de la pièce.
Les 5 applications et ce que chacune exige
1. Solaire photovoltaïque : suiveurs, structure et brides
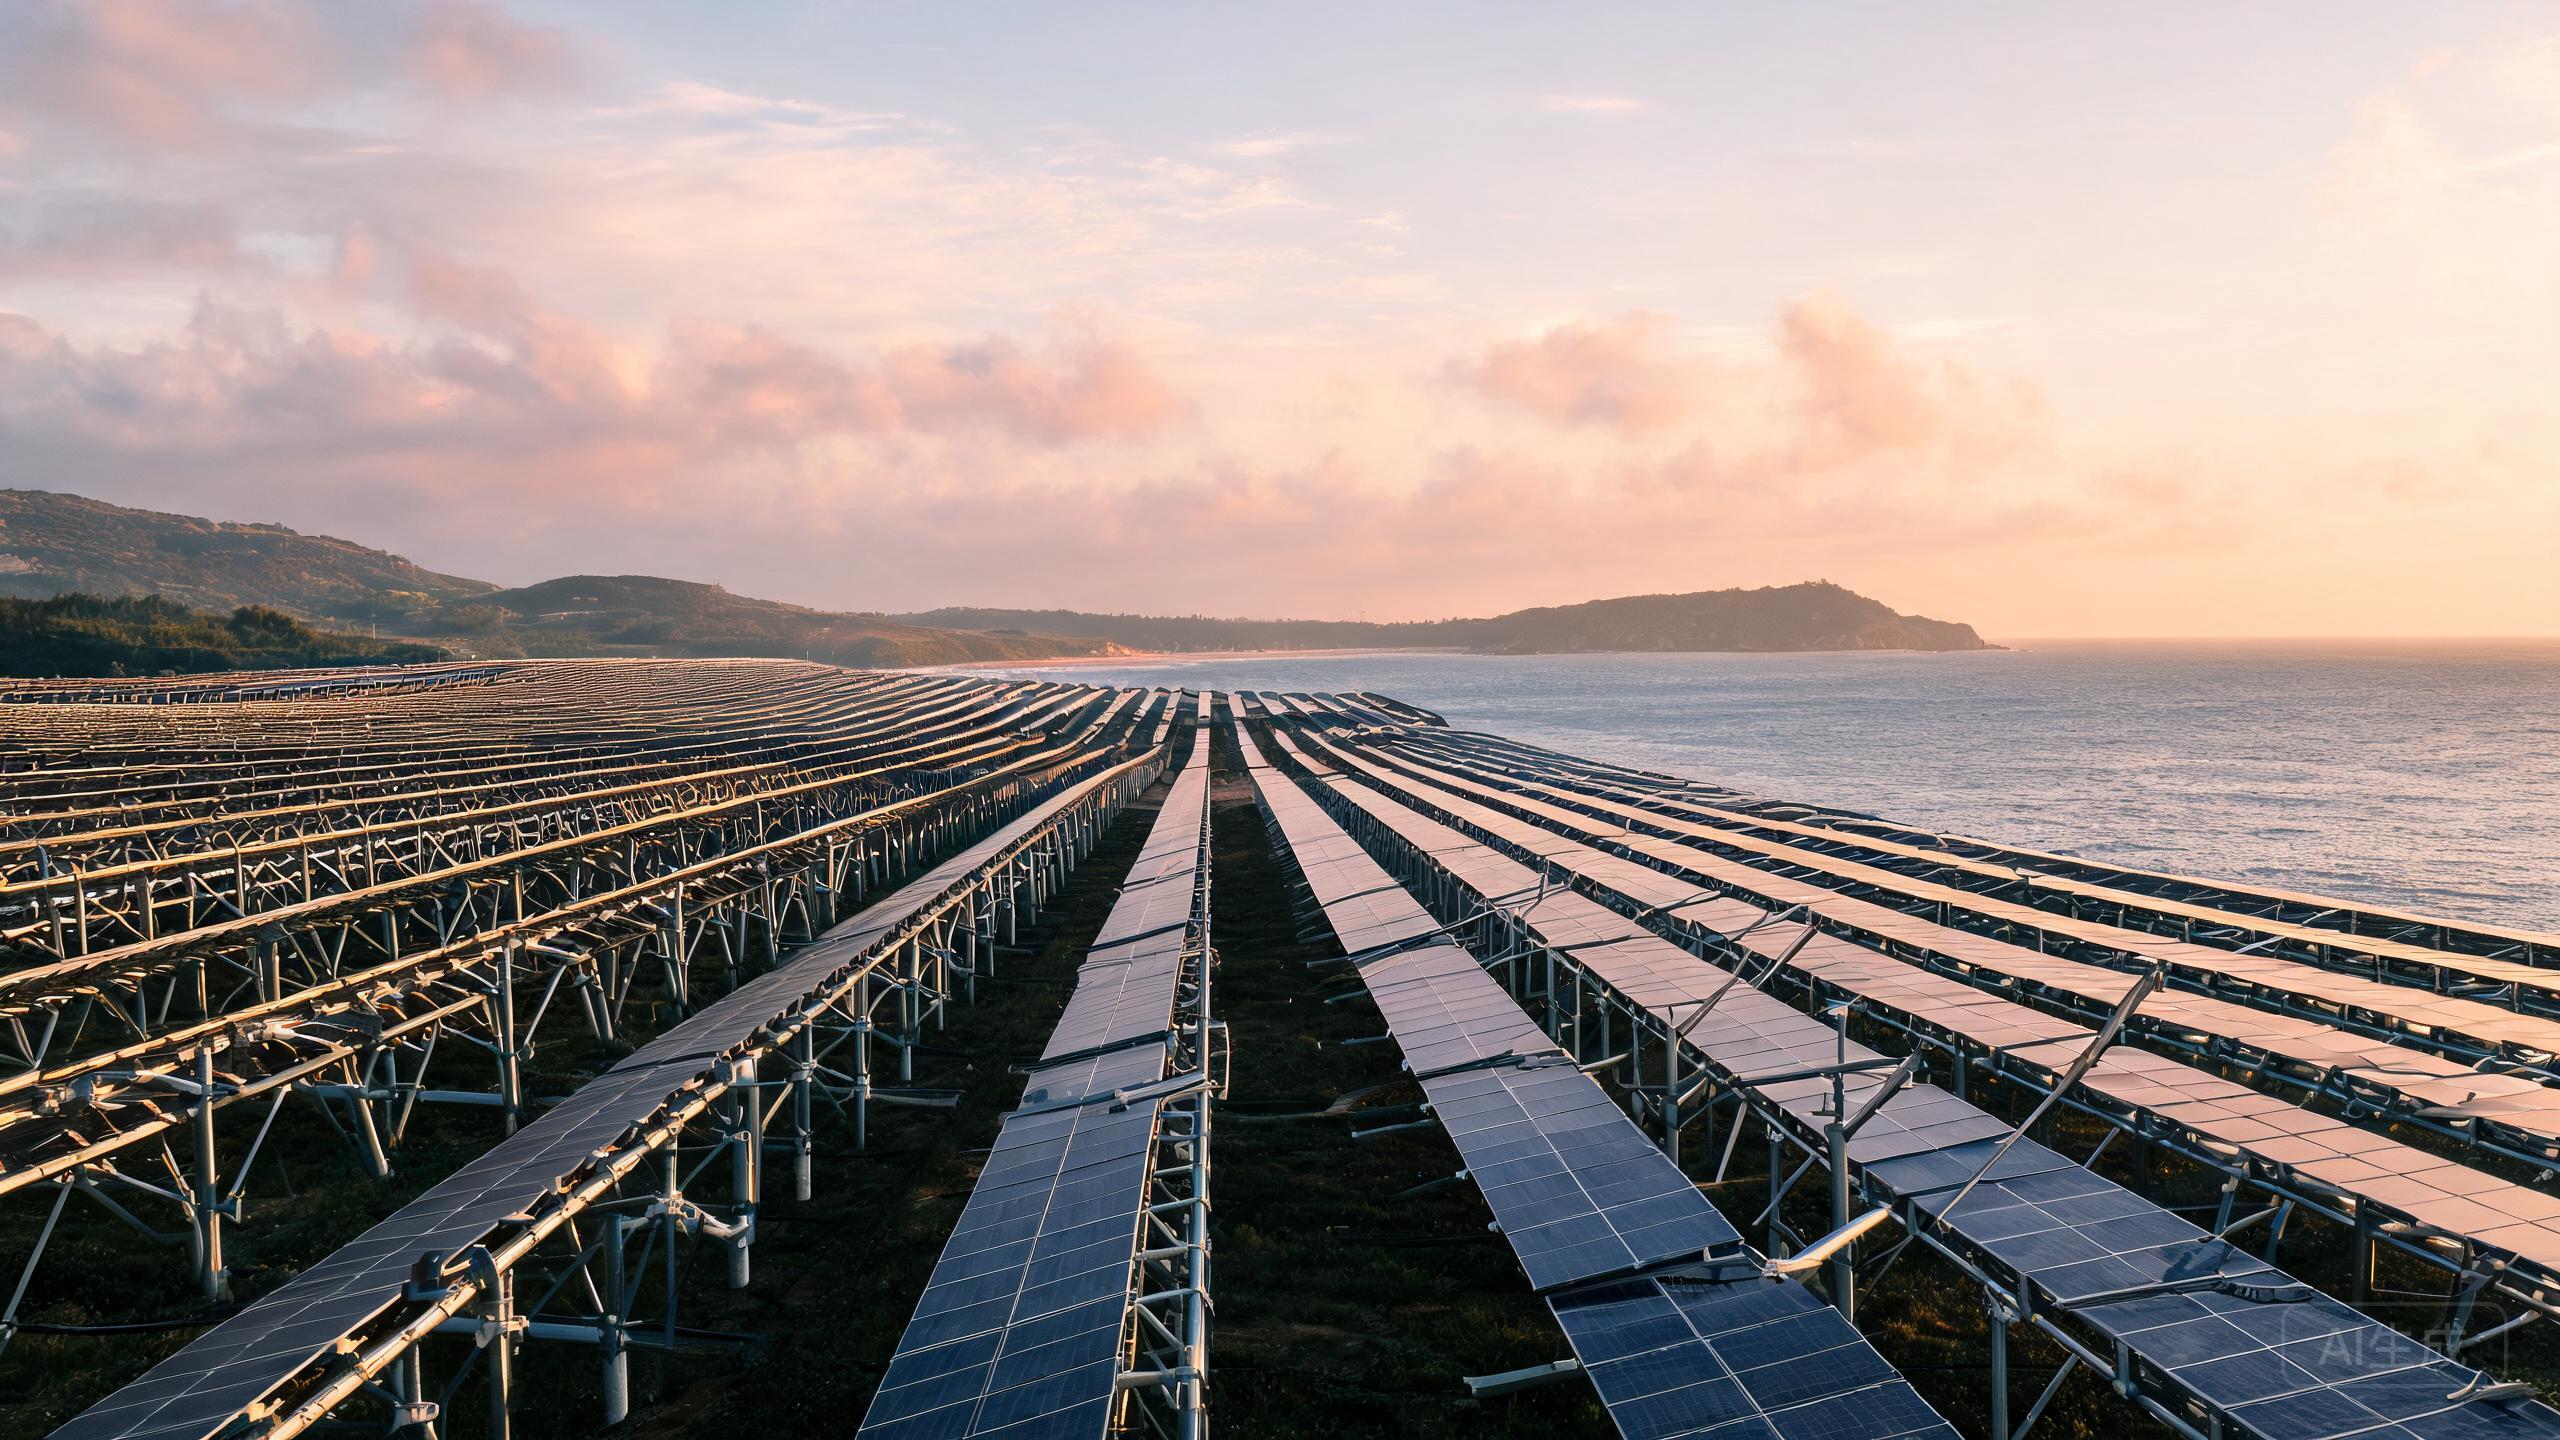
Les cadres de module et presque tous les rails sont en aluminium. L’inox intervient sur le tube de torsion, le logement de palier, le support d’amortisseur, la bride et la liaison à la fondation. Les parcs intérieurs utilisent du tube 304 ou 304L de 2.0-3.0 mm de paroi ; les sites côtiers passent au 316L et, en zone d’éclaboussure ou sur les amortisseurs très chargés, au 2205. La défaillance récurrente n’est pas le panneau mais l’assemblage : les bords de bride découpés au laser et les soudures de tube sans purge perdent leur film d’oxyde de chrome et commencent à se piquer dès la première saison humide. Spécifiez des ensembles finis décapés et passivés selon ASTM A967, pas seulement de la tôle 2B de laminoir.
2. Éolien : visserie, chemins de câbles et acier de zone d’éclaboussure
À terre, l’inox sert surtout pour la visserie A4-70/A4-80, les chemins de câbles, les boîtiers de capteur et la tuyauterie hydraulique 316L. En mer, l’exposition change d’échelle : échelles, plateformes, supports boulonnés et protections de câble en zone d’éclaboussure exigent de la tôle 2205 ou 2507 de 3-6 mm, car le 316L souffre de corrosion caverneuse et de fissuration par corrosion sous contrainte en présence de chlorures, avec charge permanente et embruns. L’IEC 61400-3-1 suppose 25 ans de vie ; un support à remplacer à l’année 8 relève de la campagne de grue, pas de l’entretien.
3. Batteries et stockage : feuillard mince, soudure propre
Les boîtiers de module, jeux de barres et plateaux de rack utilisent du feuillard laminé à froid de 0.2 à 0.5 mm. Le problème est lié à la soudure : le 304 à 0.05-0.08% de carbone se sensibilise dans la zone affectée thermiquement, et la calamine résiduelle devient un site de corrosion dès qu’une fuite d’électrolyte ou une condensation apparaît. Utilisez 304L/316L à C ≤0.03%, soudez au laser sous argon et passivez le cordon. La tolérance d’épaisseur compte autant que le grade : ±0.01 mm sur 0.3 mm maintient le recouvrement de soudure constant.
4. Hydrogène vert : caustique, hydrogène et pression
Les électrolyseurs alcalins fonctionnent avec 25-30% de KOH à 70-90°C, ce qui exclut le 304 des parties mouillées. Le 316L tient les cadres de cathode et les séparateurs gaz-eau ; le 2205 est courant pour les cadres de cellule et la tuyauterie où des chlorures d’eau de refroidissement peuvent entrer ; le 904L ou le 254 SMO apparaît en service agressif et dans les applications voisines du CCUS. Les plaques bipolaires de pile PEM exigent une faible résistance de contact interfaciale : le 316L ou le 441 est donc revêtu plutôt qu’utilisé nu. Pour le détail de l’électrolyseur, voir le duplex 2205 face au 2507 et au lean duplex et l’inox pour onglets de batterie et plaques bipolaires. La visserie fortement écrouie en service hydrogène mérite une revue séparée : les nuances austénitiques sont bien moins sensibles que les martensitiques 410/420, mais la dureté doit tout de même être plafonnée.
5. Recharge de VE : un problème d’enveloppe extérieure
Les capots de borne sont en tôle 304L de 1.5-2.0 mm à l’intérieur et en 316L de 2.0-3.0 mm à environ 10 km du littoral. La défaillance est esthétique et rapide : coulures de rouille brune sur les grilles découpées au laser et les points de soudure, marques de doigts sur le miroir 8K, attaque galvanique là où les supports zingués touchent l’enveloppe. Alignez supports, boulons et rivets sur le grade de l’enveloppe, et évitez la tôle de 1.0 mm : elle se déforme, et le pli devient une entaille de corrosion.
Ce que l’acheteur doit évaluer
- L’exposition aux chlorures, pas seulement la géographie. Classez le site selon ISO 9223 : C3 à l’intérieur, C4 en bord de mer ou en zone industrielle, C5 en éclaboussure ou avec beaucoup de sel de déverglaçage. Le 304 cesse d’être économique en C4 ; le 316L est le plancher ; le 2205 commence en C5 avec charge mécanique.
- Le PREN. PREN = Cr + 3.3 Mo + 16 N. Valeurs typiques : 304 environ 18-19, 316L environ 24-26, 2304 environ 24-25, 2205 environ 34-36, 2507 environ 42-43. Une bobine « 316L » à 1.7% de Mo au lieu de 2.0-3.0% tombe à PREN 21 et se comporte comme du 304.
- Forme, épaisseur et tolérance. Le feuillard mince (0.2-0.5 mm) exige ±0.01 mm ou mieux ; le tube structurel exige une tolérance de paroi selon EN 10088-2 ou ASTM A480. Demandez si l’aciérie peut fournir la largeur que vous refendez réellement, pas seulement la largeur de bobine mère.
- Soudabilité et traitement après soudure. Carbone ≤0.03% pour les grades L ; azote 0.14-0.20% pour le 2205 ; purge à l’argon et décapage/passivation selon ASTM A380/A967 sur toute soudure visible. Demandez si l’atelier passive : la plupart des réclamations de corrosion en nouvelle énergie naissent après la fabrication, pas à l’aciérie.
- Compatibilité galvanique. Les couples inox-aluminium sont fréquents en solaire et sur les bornes. Utilisez des rondelles isolantes, évitez les petites vis inox dans une grande tôle d’aluminium, et ne mélangez jamais des boulons zingués dans une structure 316L.
- Vérification. EN 10204 3.1 avec valeurs réelles des éléments, PMI sur chaque coulée, ASTM G48 méthode A (6% FeCl₃, 24 h) pour le duplex, et heures ASTM B117 si le cahier des charges l’impose.
Erreurs d’achat courantes
Erreur : écrire « acier inoxydable » sans numéro UNS. Nous avons vu des demandes pour « support inox nouvelle énergie, 2 mm » honorées en 201 (UNS S20100). Il coûte 30-40% moins cher, il est magnétique, et il se perce en extérieur en 3-5 ans. Correctif : écrivez « ASTM A240 / UNS S30403, tôle laminée à froid, 2.0 mm » : grade, norme et forme.
Erreur : accepter le « grade nouvelle énergie » d’une aciérie comme spécification. Ce grade n’existe ni dans l’ASTM A240 ni dans l’EN 10088-2. Certains négociants chinois utilisent l’expression pour écouler du 304 à 6.5-7.5% de Ni (la norme demande 8.0-10.5%) ou du 316L à 1.6-1.9% de Mo (la norme demande 2.0-3.0%). L’aspect et la dureté ne changent pas ; la résistance à la piqûre, si. Correctif : PMI sur chaque bobine — Ni ≥8.0% et Cr ≥18.0% pour le 304L, Mo ≥2.0% pour le 316L — plus des certificats EN 10204 3.1 avec analyse réelle. Pour un approvisionnement côtier ou duplex, ajoutez ASTM G48 méthode A sur un échantillon de chaque coulée.
Erreur : acheter du fini laminoir et supposer que l’atelier passivera. Le découpage laser laisse un bord contaminé par l’azote ; la soudure laisse de la calamine. Les deux sont appauvris en chrome et se piquent en premier. Correctif : inscrivez « décapé et passivé selon ASTM A967, exempt de calamine » sur la commande, et inspectez les bords, pas seulement les faces.
Erreur : prendre le grade de l’enveloppe pour la quincaillerie, ou l’inverse. Une enveloppe 316L avec boulons zingués rouille aux têtes en moins d’un an ; un boulon 304 dans un support 2205 en mer devient l’anode. Correctif : une seule famille de grade par ensemble, avec rondelles isolantes là où l’aluminium est présent.
Erreur : économiser 15% avec de la tôle de 1.0 mm. Les capots de borne et d’onduleur en 1.0 mm fléchissent, se bosselent et se plissent. Le pli est une crevasse, et la crevasse est le point de départ de la corrosion. Minimum 1.5 mm pour un appareil mural, 2.0 mm pour une borne et pour le travail côtier.
Formulation recommandée pour la demande de prix
Grade : ASTM A240 / UNS S30403 (304L)  OU  UNS S31603 (316L)  OU  UNS S32205 (2205)
Application : [bride de suiveur solaire / visserie éolienne / boîtier de module ESS / cadre d'électrolyseur / enveloppe de borne]
Corrosivité du site : ISO 9223 catégorie [C3 / C4 / C5] ; distance au littoral [km]
Forme : [bobine laminée à froid / tôle / tube / plaque / barre ronde]
Épaisseur : [mm] avec tolérance [±mm]
Largeur x longueur : [mm]
Surface : [2B / No.4 / décapé et passivé selon ASTM A967]
Bord : [refendu / découpé au laser / cisaillé], hauteur de bavure ≤[mm]
Visserie : même famille de grade que la structure ; rondelles isolantes aux interfaces aluminium
Quantité : [tonnes métriques / pièces]
Certification exigée :
  - Certificat de coulée EN 10204 3.1 avec Ni, Cr, Mo, N réels
  - Rapport PMI pour chaque coulée
  - ASTM G48 méthode A (6% FeCl3, 35°C, 24 h) pour 2205 / 316L côtier
  - Brouillard salin ASTM B117 : 500 h (304L) / 2 000 h (316L), surface rouillée indiquée
  - Certificat de passivation ASTM A967 pour les pièces finies
Livraison : [date, incoterm, port]
Questions fréquentes
Quel grade d’inox est courant dans les projets de nouvelle énergie ?
304 ou 304L (UNS S30400 / S30403) est la norme en intérieur peu chloruré : quincaillerie de suiveur, chemins de câbles, racks de batteries sous toit. 316L (UNS S31603) est le minimum pratique à environ 10 km du littoral ou là où existent sel de déverglaçage et dépôt industriel de chlorures. 2205 (UNS S32205) est spécifié en zone d’éclaboussure marine, sur les supports structurels côtiers et en service caustique chaud dans les électrolyseurs. Le grade suit l’exposition aux chlorures et la géométrie de la pièce, pas l’étiquette du projet.
Le 304 suffit-il sur un site solaire ou éolien côtier ?
En général non. Au-delà d’environ 50 mg/m²/jour de dépôt de chlorures, le 304 se pique et se tache couleur thé sur les bords de coupe et le calamine de soudure en 2 à 5 ans. Passez au 316L pour la structure, les brides et la visserie côtières, et au 2205 en zone d’éclaboussure ou sur les supports fortement chargés. Confirmez la catégorie de corrosivité ISO 9223 du site (C4 ou C5) avant de figer le grade.
Pourquoi l’inox d’un équipement de nouvelle énergie rouille-t-il en moins d’un an ?
Trois causes dominent : bords découpés au laser ou soudures non passivés, où le chrome a brûlé ; calamine de soudure laissée sur tôle mince sans décapage ; et aciéries livrant du 201 ou du 304 à faible nickel sous l’appellation 304. Chacune produit de la rouille brune en service côtier ou avec sel de déverglaçage en 6 à 18 mois, même si le métal de base est un inox véritable. Vérifiez par spectrométrie PMI et exigez des certificats EN 10204 3.1 indiquant Ni, Cr et Mo.
Quels certificats exiger pour l’inox de nouvelle énergie ?
Exigez un certificat de coulée EN 10204 3.1 avec analyse chimique réelle, un PMI sur chaque bobine ou tôle, et un essai de piqûre ASTM G48 méthode A pour le duplex ou le 316L côtier. Pour les enveloppes et structures extérieures, ajoutez des données de brouillard salin ASTM B117 : 500 heures pour le 304L et 2 000 heures pour le 316L, avec l’état de livraison (2B, No.4, décapé et passivé).
Contact
Indiquez l’application, la corrosivité du site et le tonnage annuel : nous confirmons grade, forme et programme d’essais avant que la fabrication ne soit chiffrée. Écrivez à vip@still-steel.com, envoyez la demande par le formulaire ou discutez sur WhatsApp. Still Steel fournit tôle, feuillard, plaque et tube 304/304L, 316L, 2205 et 2507 selon ASTM A240 / EN 10088-2, avec documentation EN 10204 3.1 et vérification PMI sur chaque coulée.
Références techniques
- ASTM A240M : spécification des plaques, tôles et feuillards inoxydables au chrome et chrome-nickel
- EN 10088-2 : aciers inoxydables. Conditions techniques de livraison des tôles et feuillards
- ASTM A967 : spécification des traitements chimiques de passivation des pièces en acier inoxydable
- ASTM G48 : méthodes d’essai de piqûre et de corrosion caverneuse au chlorure ferrique
- ISO 9223 : corrosion des métaux et alliages. Classification de la corrosivité atmosphérique
- IEC 61400-3-1 : exigences de conception des éoliennes offshore fixes