
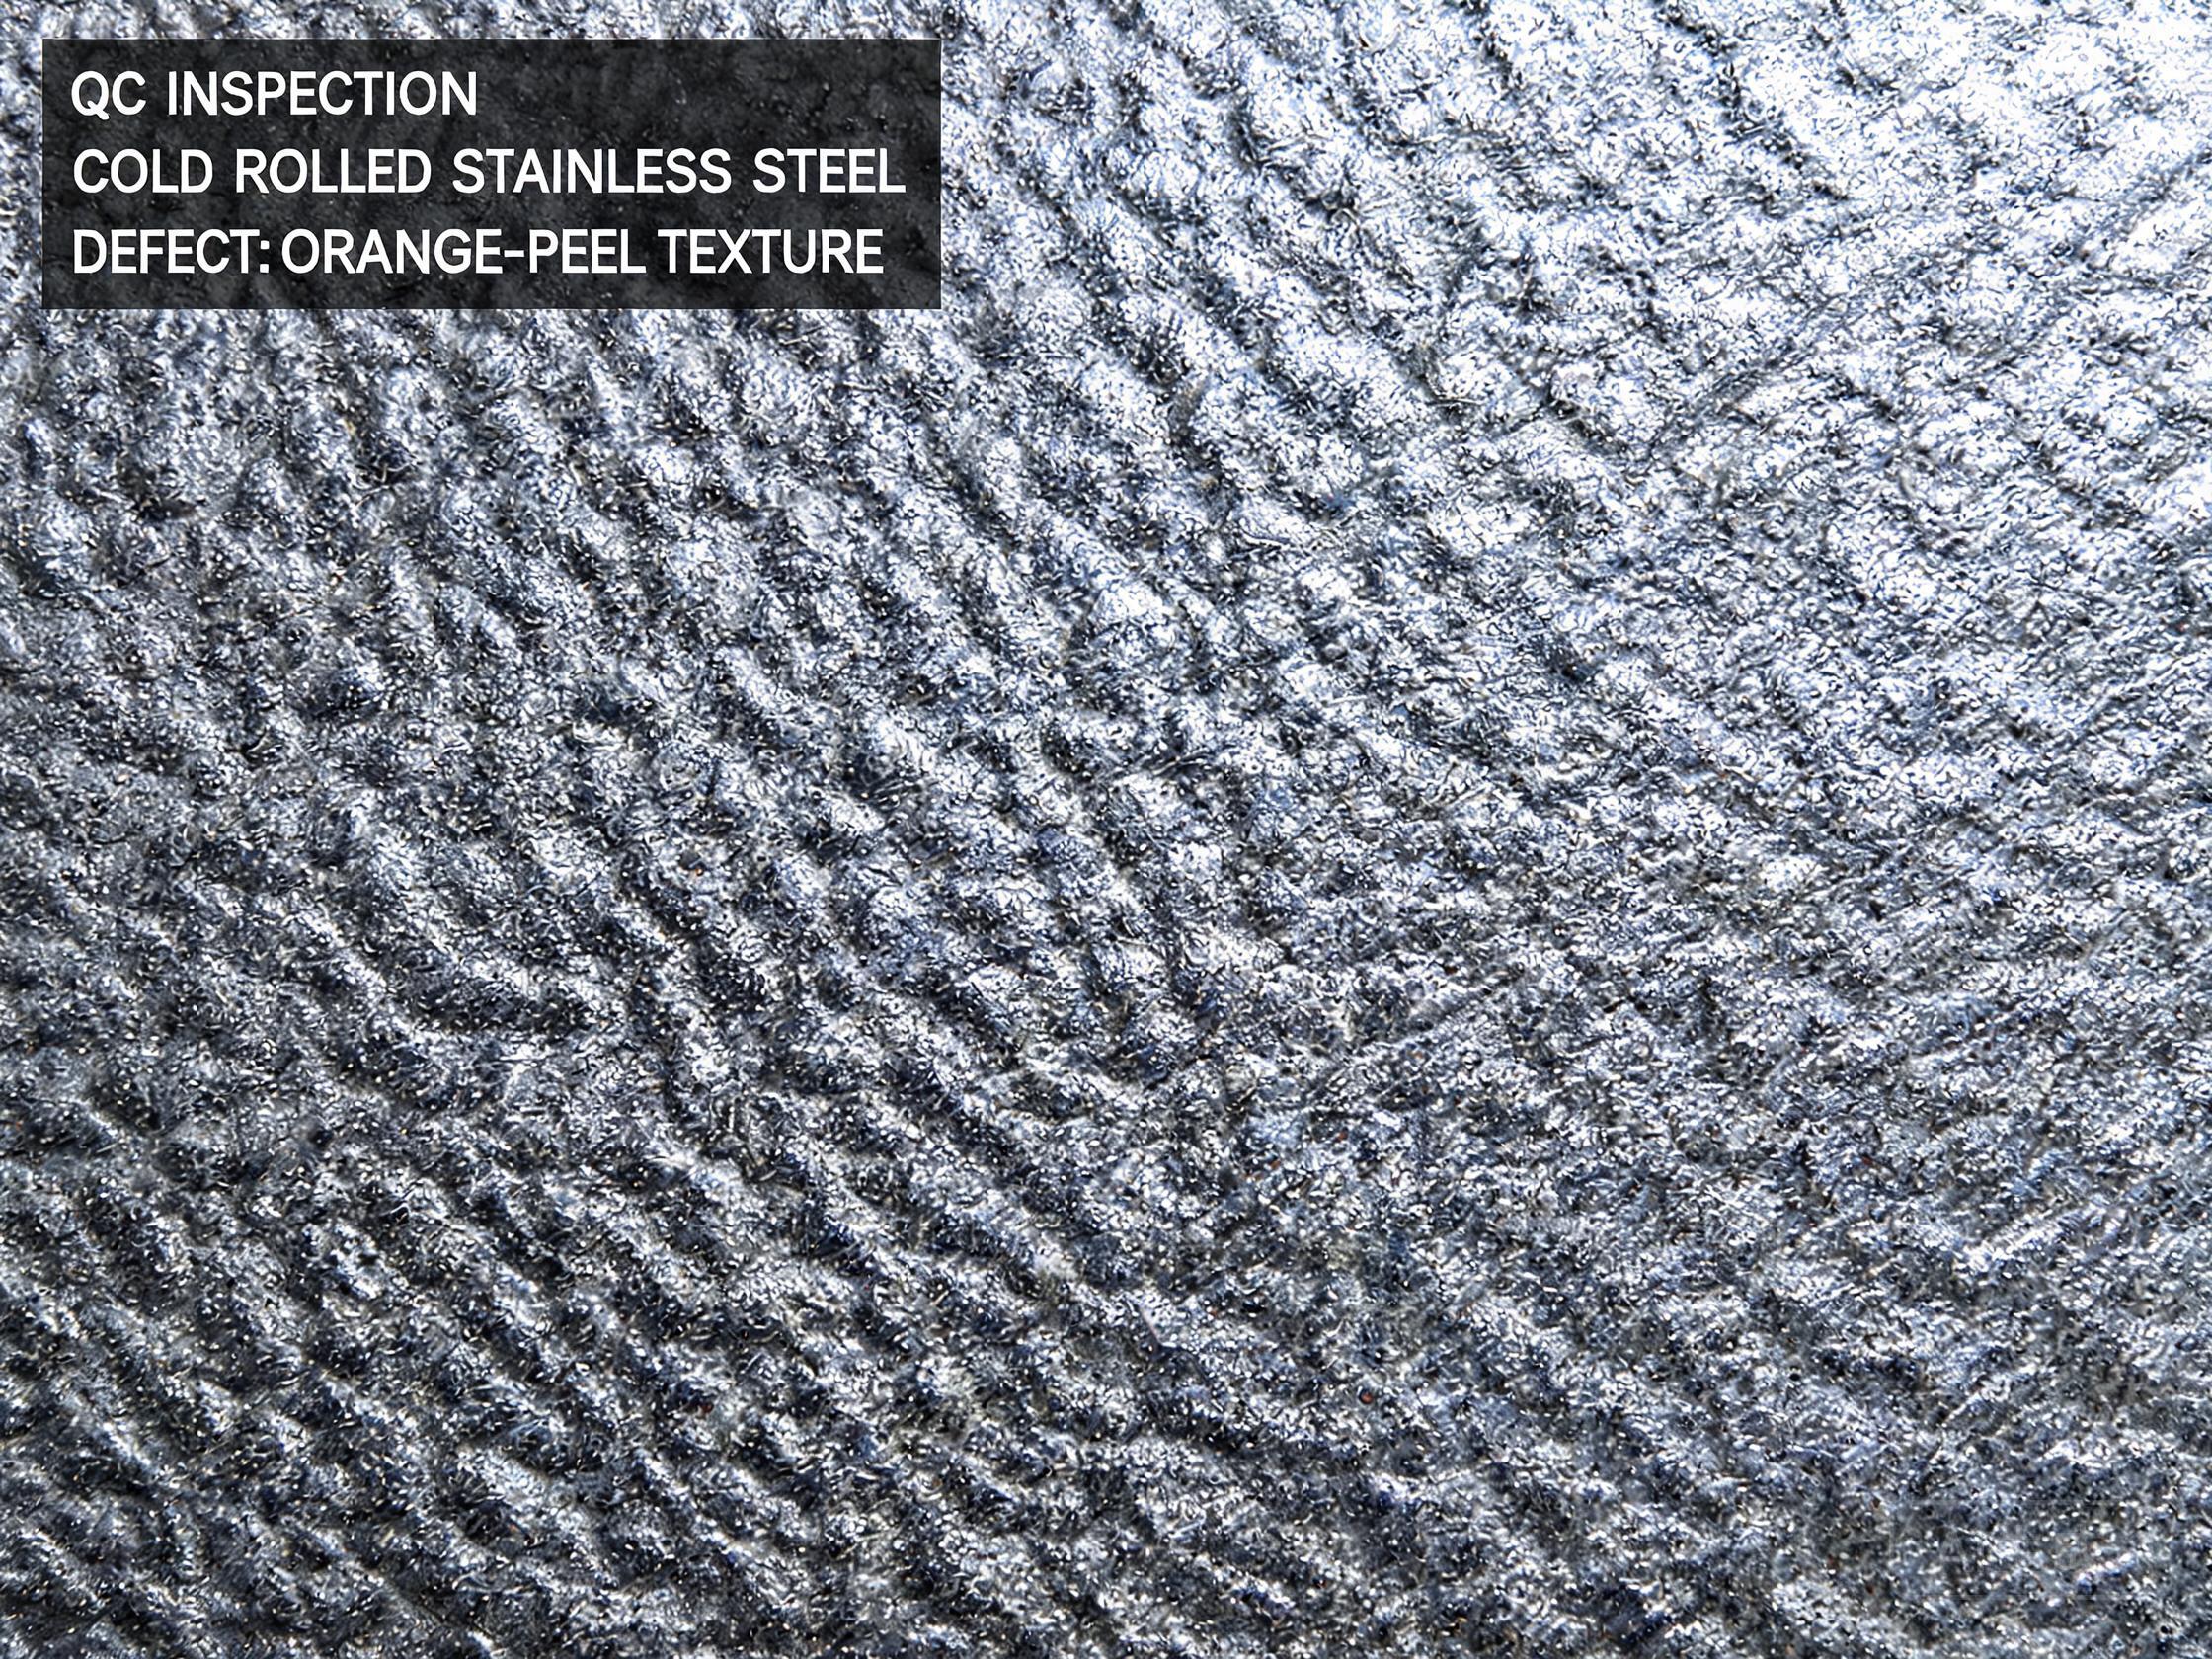
Réponse brèveLa peau d’orange sur l’acier inoxydable laminé à froid est un problème de taille de grain, pas un problème de finition de surface. Si vos 304 pièces embouties en profondeur ont l’air bosselées comme une peau d’orange, le broyeur a fourni une feuille à gros grains. Fixez-le en spécifiant la taille de grain n ° 10 ou plus fine sur votre bon de commande, et gardez votre ratio de tirage inférieur à 2,0.
Chaque fabricant d’appareils de cuisine qui a pressé une cuvette d’évier 304 connaît celui-ci. Vous ouvrez une palette de pièces « défectueuses », vous les rejetez, puis vous trouvez que le broyeur a envoyé la taille de grain n ° 6 au lieu de n ° 10. La différence de spécifications est minime sur le papier - deux chiffres - mais le résultat sur votre évier fini est toute la différence entre l’expédition et la mise au rebut.
Comparaison rapide
| Opération de formage | Risque de peau d’orange | Taille de grain à spécifier | Ra minimum (surface 2B) |
|---|---|---|---|
| Découpe, poinçonnage | Très faible | N ° 8 ou plus fin | Ra ≤ 0,8 µm |
| Cintrage simple | Faible | N ° 8 ou plus fin | Ra ≤ 0,6 µm |
| Estampage (rapport des tasses < 1,5) | Moyen | N ° 9 ou plus fin | Ra ≤ 0,4 µm |
| Étirage profond (rapport 1,5-2,0) | Élevé | N ° 10 ou plus fin | Ra ≤ 0,4 µm |
| Hydroformage, étirages complexes | Très élevé | N ° 11 ou plus fin | Ra ≤ 0,3 µm |
Le rapport d’étirage (diamètre à blanc ÷ diamètre final de la coupelle) est votre deuxième levier. Un ratio supérieur à 2,5 produira une peau d’orange sur presque tous les produits inoxydables, sauf si vous recuisez entre les tirages.
Ce que les acheteurs devraient évaluer
- Vérifiez la taille des grains sur le certificat d’essai du broyeur (EN 10204 3.1) avant d’accepter le matériau. Il s’agit de votre principal contrôle en amont.
- Pour les emboutissages profonds 304/304L, demander du matériel « grain extra fin » (granulométrie AISI n ° 10–12). Les usines peuvent le produire par réduction contrôlée du froid et recuit intermédiaire.
- Spécifiez la plage Ra de rugosité de surface. Une surface 2B à Ra 0,2-0,4 µm se déforme plus uniformément qu’une surface 2B plus grossière à Ra > 0,8 µm.
- Confirmez le calendrier de réduction du froid. La feuille qui reçoit une réduction > 60 % par passe avec un recuit intermédiaire à 950–1000 °C produit les grains les plus fins.
Erreurs d’achat courantes
- Accepter un certificat d’usine chinois qui indique « grain size fine » sans numéro. « Fine » n’a pas de sens. Insistez sur un numéro de taille de grain ASTM E112 mesuré (n ° 8, n ° 10, n ° 11, etc.). Les moulins bon marché gonflent souvent les réclamations de taille de grain pour vendre des lots de chaleur moins chers.
- Commander 304 sans spécifier le laminé à froidand annealed. A cold rolled, unannealed 304 will work-harden rapidly during drawing and produce orange peel even at low strain. Annealed, pickled and passivated (2B) is the baseline for any deep-draw application.
- Sauter un tirage d’essai du premier article avec l’outillage réel. La peau d’orange n’apparaît que dans une partie réelle, pas sur une feuille plate. Prélevez trois tasses avec la bobine entrante avant de vous engager dans une commande de volume.
Formulation de la demande de devis recommandée
Qualité : AISI 304L / EN 1.4307, austénitique inoxydable Forme : Tôle laminée à froid, recuite, décapée, passivée (surface 2B) Calibre : 1,0 mm ± 0,02 mm, largeur 1000 mm Taille des grains : ASTM E112 n ° 10 ou plus fine, mesurée sur bobine recuite Rugosité de surface : Ra 0,2-0,4 µm (2B), rapport de surface du broyeur requis Certificat : EN 10204 3.1 avec numéro de granulométrie et lecture Ra
Comment Still Steel soutient le projet
Still Steel fournit des tôles et des bandes en acier inoxydable laminées à froid en 304/304L/316/316L/430 avec des surfaces 2B, BA, n ° 4 et 8K. Nous gérons la passivation au décapage, l’électropolissage et le revêtement PVD sous un même toit afin que votre tolérance de surface reste constante. Envoyez la note, la jauge, la largeur et votre problème de surface spécifique àvip@still-steel.com, or discuss the requirement on WhatsApp.
Questions fréquemment posées
Qu’est-ce qui cause exactement la peau d’orange sur l’acier inoxydable laminé à froid lors de l’estampage ou de l’étirage ?
La peau d’orange est une rugosité à la limite des grains qui apparaît lorsque l’acier inoxydable à grains grossiers se déforme sous contrainte de traction. Les gros grains glissent inégalement à leurs limites, créant la texture bosselée. Il est le plus courant dans l’acier inoxydable laminé à froid au-dessus de la granulométrie n ° 8. Les grades à grain fin (n ° 10 ou plus) se déforment plus uniformément et ne présentent pas de peau d’orange à des niveaux de déformation modérés.
La peau d’orange est-elle pire sur les ébauches à estamper que sur les pièces embouties ?
L’emboutissage profond est le pire délinquant car l’ébauche est étirée dans toutes les directions à travers la matrice, mettant chaque grain sous contrainte de traction. L’estampage ou l’estampage simple a une contrainte triaxiale plus faible et est moins susceptible de produire une peau d’orange visible. Pour les emboutissages profonds, insistez sur la taille de grain n ° 10 ou plus fine.
La peau d’orange peut-elle être enlevée après la formation, ou dois-je l’empêcher en amont ?
La peau d’orange clair peut être réduite avec une chute abrasive de 120# à 240# ou un passage de brosse n ° 4, mais elle ne disparaîtra jamais complètement sans enlever de matière importante. La solution rentable consiste à l’éviter : spécifier un matériau à grain fin, maintenir les ratios d’étirage en dessous de 2,0 et lubrifier correctement pendant le formage.
Références techniques
- Méthodes d’essai standard ASTM E112 pour déterminer la taille moyenne des grains
- Aciers inoxydables EN 10088-2 — Partie 2 : Tôles, bandes et plaques
- Plaque, tôle et bande en acier inoxydable au chrome et chrome-nickel ASTM A240/A240M
Les documents de référence soutiennent les principes généraux de sélection et de fabrication. La décision finale concernant les matériaux doit suivre le contrat, la norme, la réglementation et l’examen technique applicables au produit spécifique.