
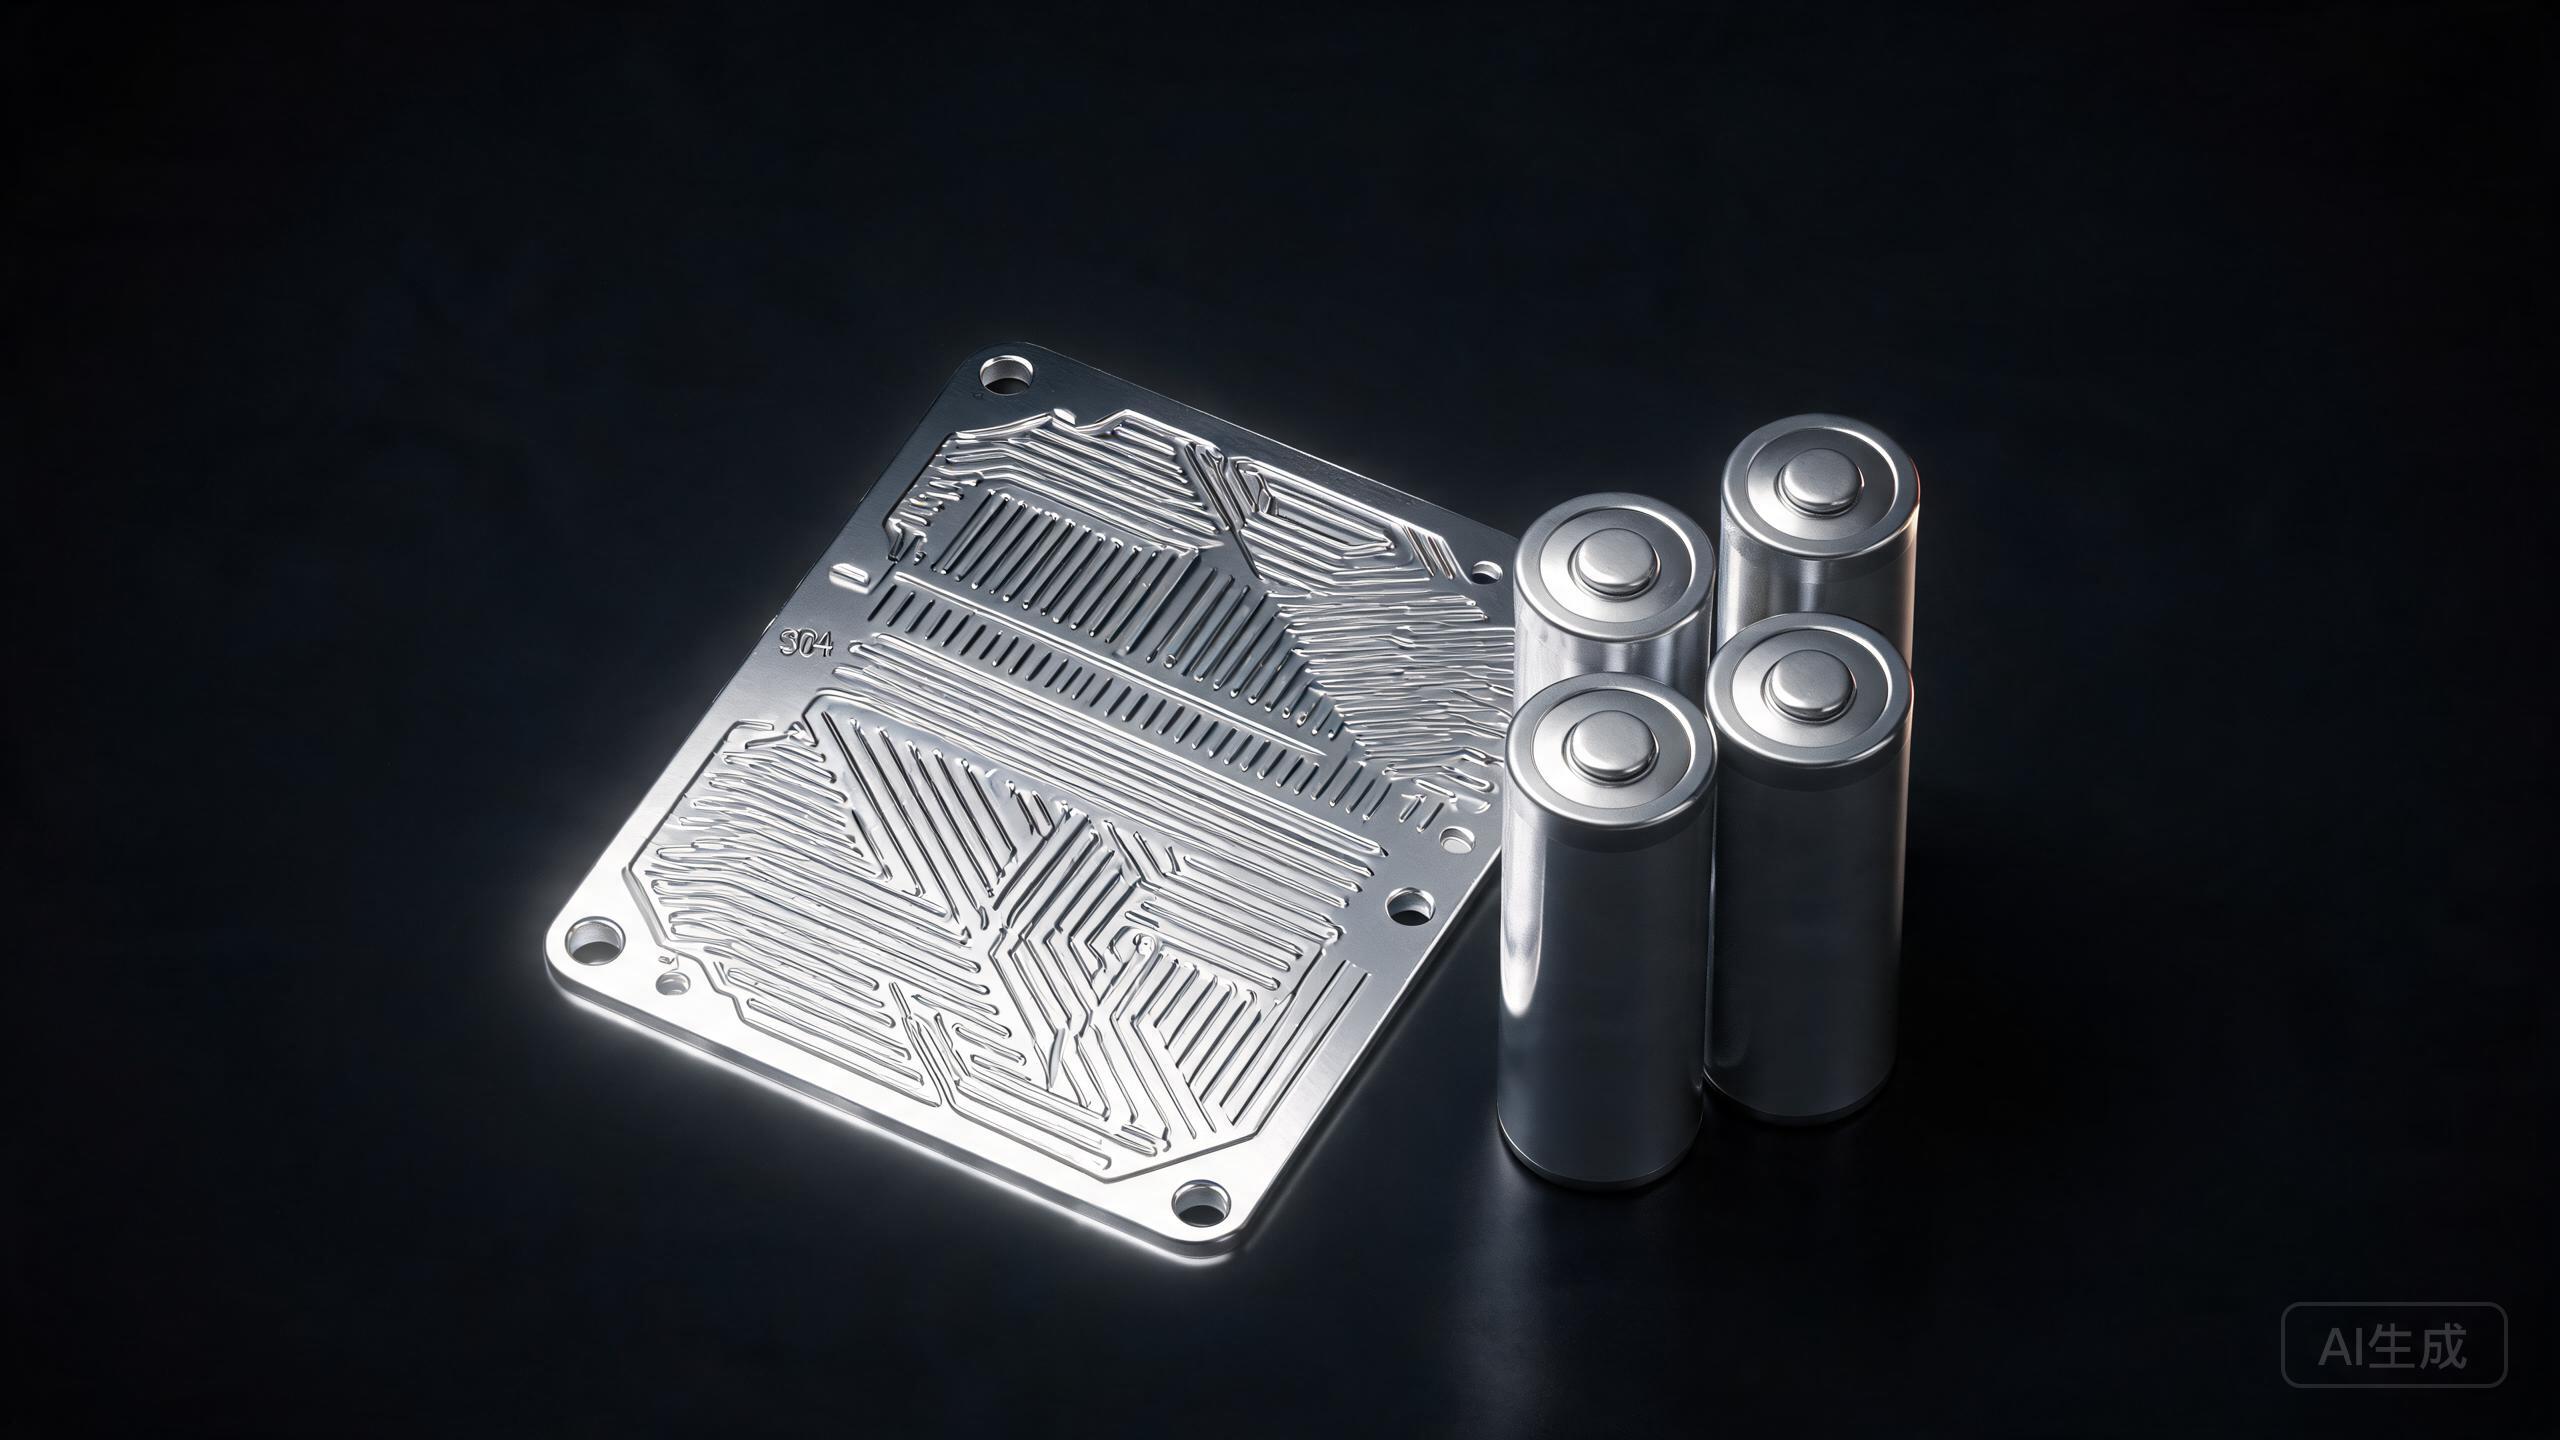
Réponse courte — S’approvisionner en acier inoxydable 304 pour les languettes de batterie et les plaques bipolaires revient à spécifier une bande 304 nickelée de 0,1 à 0,2 mm — le standard industriel des languettes, boîtiers de batteries au lithium et plaques bipolaires métalliques de pile à combustible. Le nickelage (2 à 5 µm) renforce la conductivité et résiste à la corrosion de l’électrolyte 5× mieux que l’acier nu ou zingué. Pour les plaques bipolaires de pile à combustible, le SS304 de 0,1 mm peut être embouti en géométries à micro-canaux, avec des hauteurs de bossage latéral jusqu’à 0,75 mm. L’acheteur doit spécifier l’épaisseur de nickelage, la trempe, la tolérance d’épaisseur et la formabilité d’emboutissage afin d’éviter fissuration et défauts de conductivité.
Ce guide s’adresse aux acheteurs d’acier inoxydable, aux équipes d’approvisionnement, aux ingénieurs et aux fabricants de produits. Son propos n’est pas de désigner un vainqueur universel, mais de transformer une question matérielle trop large en une spécification qu’une usine ou un centre de service peut chiffrer, traiter et contrôler de façon cohérente.
Comparaison rapide
| Application | Nuance et épaisseur | Propriété clé | Pourquoi cela fonctionne |
|---|---|---|---|
| Languettes de batterie | 304 nickelé, 0,1 à 0,15 mm | Conductivité + résistance à la corrosion de l’électrolyte | La couche de Ni (2 à 5 µm) résiste 5× mieux à l’électrolyte que le zingué |
| Boîtiers de batterie | 304 nickelé, 0,15 à 0,2 mm | Formabilité + corrosion + allègement | 15 % plus léger que l’acier zingué ; compatible avec les plates-formes 800 V |
| Plaques bipolaires de pile à combustible | 304, 0,1 mm | Emboutissabilité des micro-canaux + conductivité | Embouti en géométrie de canaux ; coût bien inférieur au graphite ou au titane |
| Connecteurs de batterie | 304 ou 316L, 0,1 à 0,2 mm | Trempe ressort + résistance à la corrosion | Trempe 3/4 dur pour la force de contact ; 316L pour les environnements humides de cellule |
Le tableau n’est qu’un point de départ. La performance réelle dépend de la norme applicable, de l’état de livraison, des dimensions, de l’état de surface, de l’itinéraire de fabrication et de l’environnement de service. Les appellations commerciales ne doivent jamais remplacer une spécification d’achat complète.
Ce que l’acheteur doit examiner
- Spécification du nickelage : pour les languettes et boîtiers de batterie, précisez l’épaisseur de nickelage (2 à 5 µm), la méthode (électrolytique) et l’exigence d’essai d’adhérence. Un nickelage de moins de 2 µm échoue au test d’immersion dans l’électrolyte ; au-delà de 5 µm, il ajoute un coût inutile et peut s’écailler pendant l’emboutissage.
- Tolérance d’épaisseur : l’épaisseur des languettes influence directement la résistance interne. À 0,1 mm, spécifiez une tolérance de ±0,003 mm pour garantir une qualité de soudure et une capacité de passage du courant cohérentes sur toute la production.
- État de trempe : les boîtiers de batterie exigent une trempe recuite ou 1/4H pour l’emboutissage profond. Les connecteurs et ressorts de batterie exigent 3/4 dur ou plein dur pour la force de contact. Les plaques bipolaires exigent le recuit pour une formabilité maximale dans la géométrie des canaux.
- Formabilité d’emboutissage des plaques bipolaires : des recherches sur les plaques bipolaires en SS304 de 0,1 mm montrent un amincissement maximal de 17,7 % à hauteur de bossage latéral nulle, qui passe à 29,9 % à 0,75 mm. La fissuration aux angles de canaux est le mode de défaillance dominant — concevez des rayons d’angle ≥0,3 mm.
- Propreté de surface : les applications de batterie et de pile à combustible exigent des surfaces extrêmement propres. Spécifiez une finition BA (recuit brillant) et un emballage sans huile. Une huile de laminage ou un composé d’emboutissage résiduel contamine la chimie de la cellule.
Pour les commandes de production, partagez l’usage final plutôt que de demander une nuance ou une finition isolément. Le fournisseur peut alors examiner l’exposition à la corrosion, la sévérité du formage, le soudage, les exigences visuelles et l’emballage avant de couper le matériau. Cet examen précoce coûte généralement moins cher que de corriger un lot rejeté ou un essai de production instable.
Erreurs d’achat courantes
- Commander du 304 nu (sans nickelage) pour les languettes de batterie — la bande se corrode dans l’électrolyte en quelques semaines, la résistance interne de la cellule augmente et une défaillance prématurée s’ensuit.
- Spécifier une bande de 0,2 mm alors que la conception a été validée à 0,15 mm — la bande plus épaisse alourdit la cellule et augmente la résistance interne, et peut ne pas s’adapter à l’outillage existant.
- Utiliser une trempe recuite pour les ressorts de connecteur de batterie — le contact formé manque de force et le connecteur perd le contact sous vibration.
- Ne pas vérifier l’adhérence du nickelage — un nickelage bon marché s’écaille pendant l’emboutissage et contamine la cellule avec des particules de nickel responsables de courts-circuits internes.
Vérification : testez l’adhérence du nickelage en pliant un échantillon à 180° — le nickelage ne doit ni s’écailler ni se fissurer. Mesurez l’épaisseur de nickelage par XRF (fluorescence X). Contrôlez la teneur en Ni du matériau de base par PMI (8 à 10,5 % de Ni pour un vrai 304). Exigez le certificat MTC 3.1 selon EN 10204 avec analyse chimique et certificat de nickelage.
Formulation recommandée pour la demande de prix
Spécifiez : la nuance (304 / UNS S30400), l’épaisseur et la tolérance (par ex. 0,1 mm ±0,003 mm selon ASTM A240), la trempe (recuit pour boîtiers/plaques, 3/4H pour connecteurs), le nickelage (électrolytique, 2 à 5 µm, adhérence selon ASTM B4888), l’état de surface (BA sans huile), l’état des bords (refendage de précision, ébavuré), les dimensions de bobine, le film protecteur (PE simple face), l’application (languette / boîtier / plaque bipolaire / connecteur de batterie) et le volume annuel.
Incluez aussi la quantité commandée, la variation de quantité acceptable, la destination, la date de livraison souhaitée et l’autorisation ou non de livraisons partielles. Si une exigence est critique, rendez-la mesurable et inscrivez-la sur le bon de commande, plutôt que de la confier à un simple échange de courriels.
Comment Still Steel soutient le projet
Still Steel fournit bobines, bandes et tôles d’acier inoxydable et propose des services de refendage, de coupe à longueur, de brossage, de polissage et d’application de film protecteur. Nous pouvons confronter le matériau d’usine disponible à votre plan, préparer des quantités d’essai et préserver la traçabilité du numéro de coulée à travers le traitement en centre de service.
Envoyez la nuance, les dimensions, le volume annuel et l’application à vip@still-steel.com, ou discutez du besoin sur WhatsApp, ou demandez un devis en ligne.
Questions fréquemment posées
Quelle nuance d’acier inoxydable est utilisée pour les languettes de batterie au lithium ?
La bande 304 nickelée de 0,1 à 0,15 mm est le standard des languettes de batterie au lithium. Le nickelage (2 à 5 µm) améliore la conductivité et résiste à la corrosion de l’électrolyte 5× mieux que le 304 nu ou l’acier zingué.
Peut-on emboutir du 304 en plaques bipolaires de pile à combustible ?
Oui. Le SS304 de 0,1 mm peut être embouti en géométries de plaques bipolaires à micro-canaux. Des hauteurs de bossage latéral jusqu’à 0,75 mm sont atteignables avec un amincissement maximal inférieur à 30 %. La vitesse de poinçon doit rester entre 200 et 500 mm/s pour éviter la fissuration.
Dois-je utiliser du 316L au lieu du 304 pour les applications de batterie ?
On choisit le 316L lorsque l’environnement de la cellule contient des chlorures ou des variantes d’électrolyte agressives. Pour les chimies lithium-ion standard, le 304 nickelé offre des performances équivalentes à moindre coût et constitue le choix par défaut de l’industrie.
Références techniques
- Tôle et bande en acier inoxydable ASTM A240/A240M
- Nickelage électrolytique ASTM B488
- Conditions techniques des bandes en acier inoxydable EN 10088-2
Les documents de référence soutiennent les principes généraux de choix et de fabrication. La décision matérielle finale doit se conformer au contrat, à la norme et à la réglementation applicables, ainsi qu’à la revue d’ingénierie propre au produit concerné.