
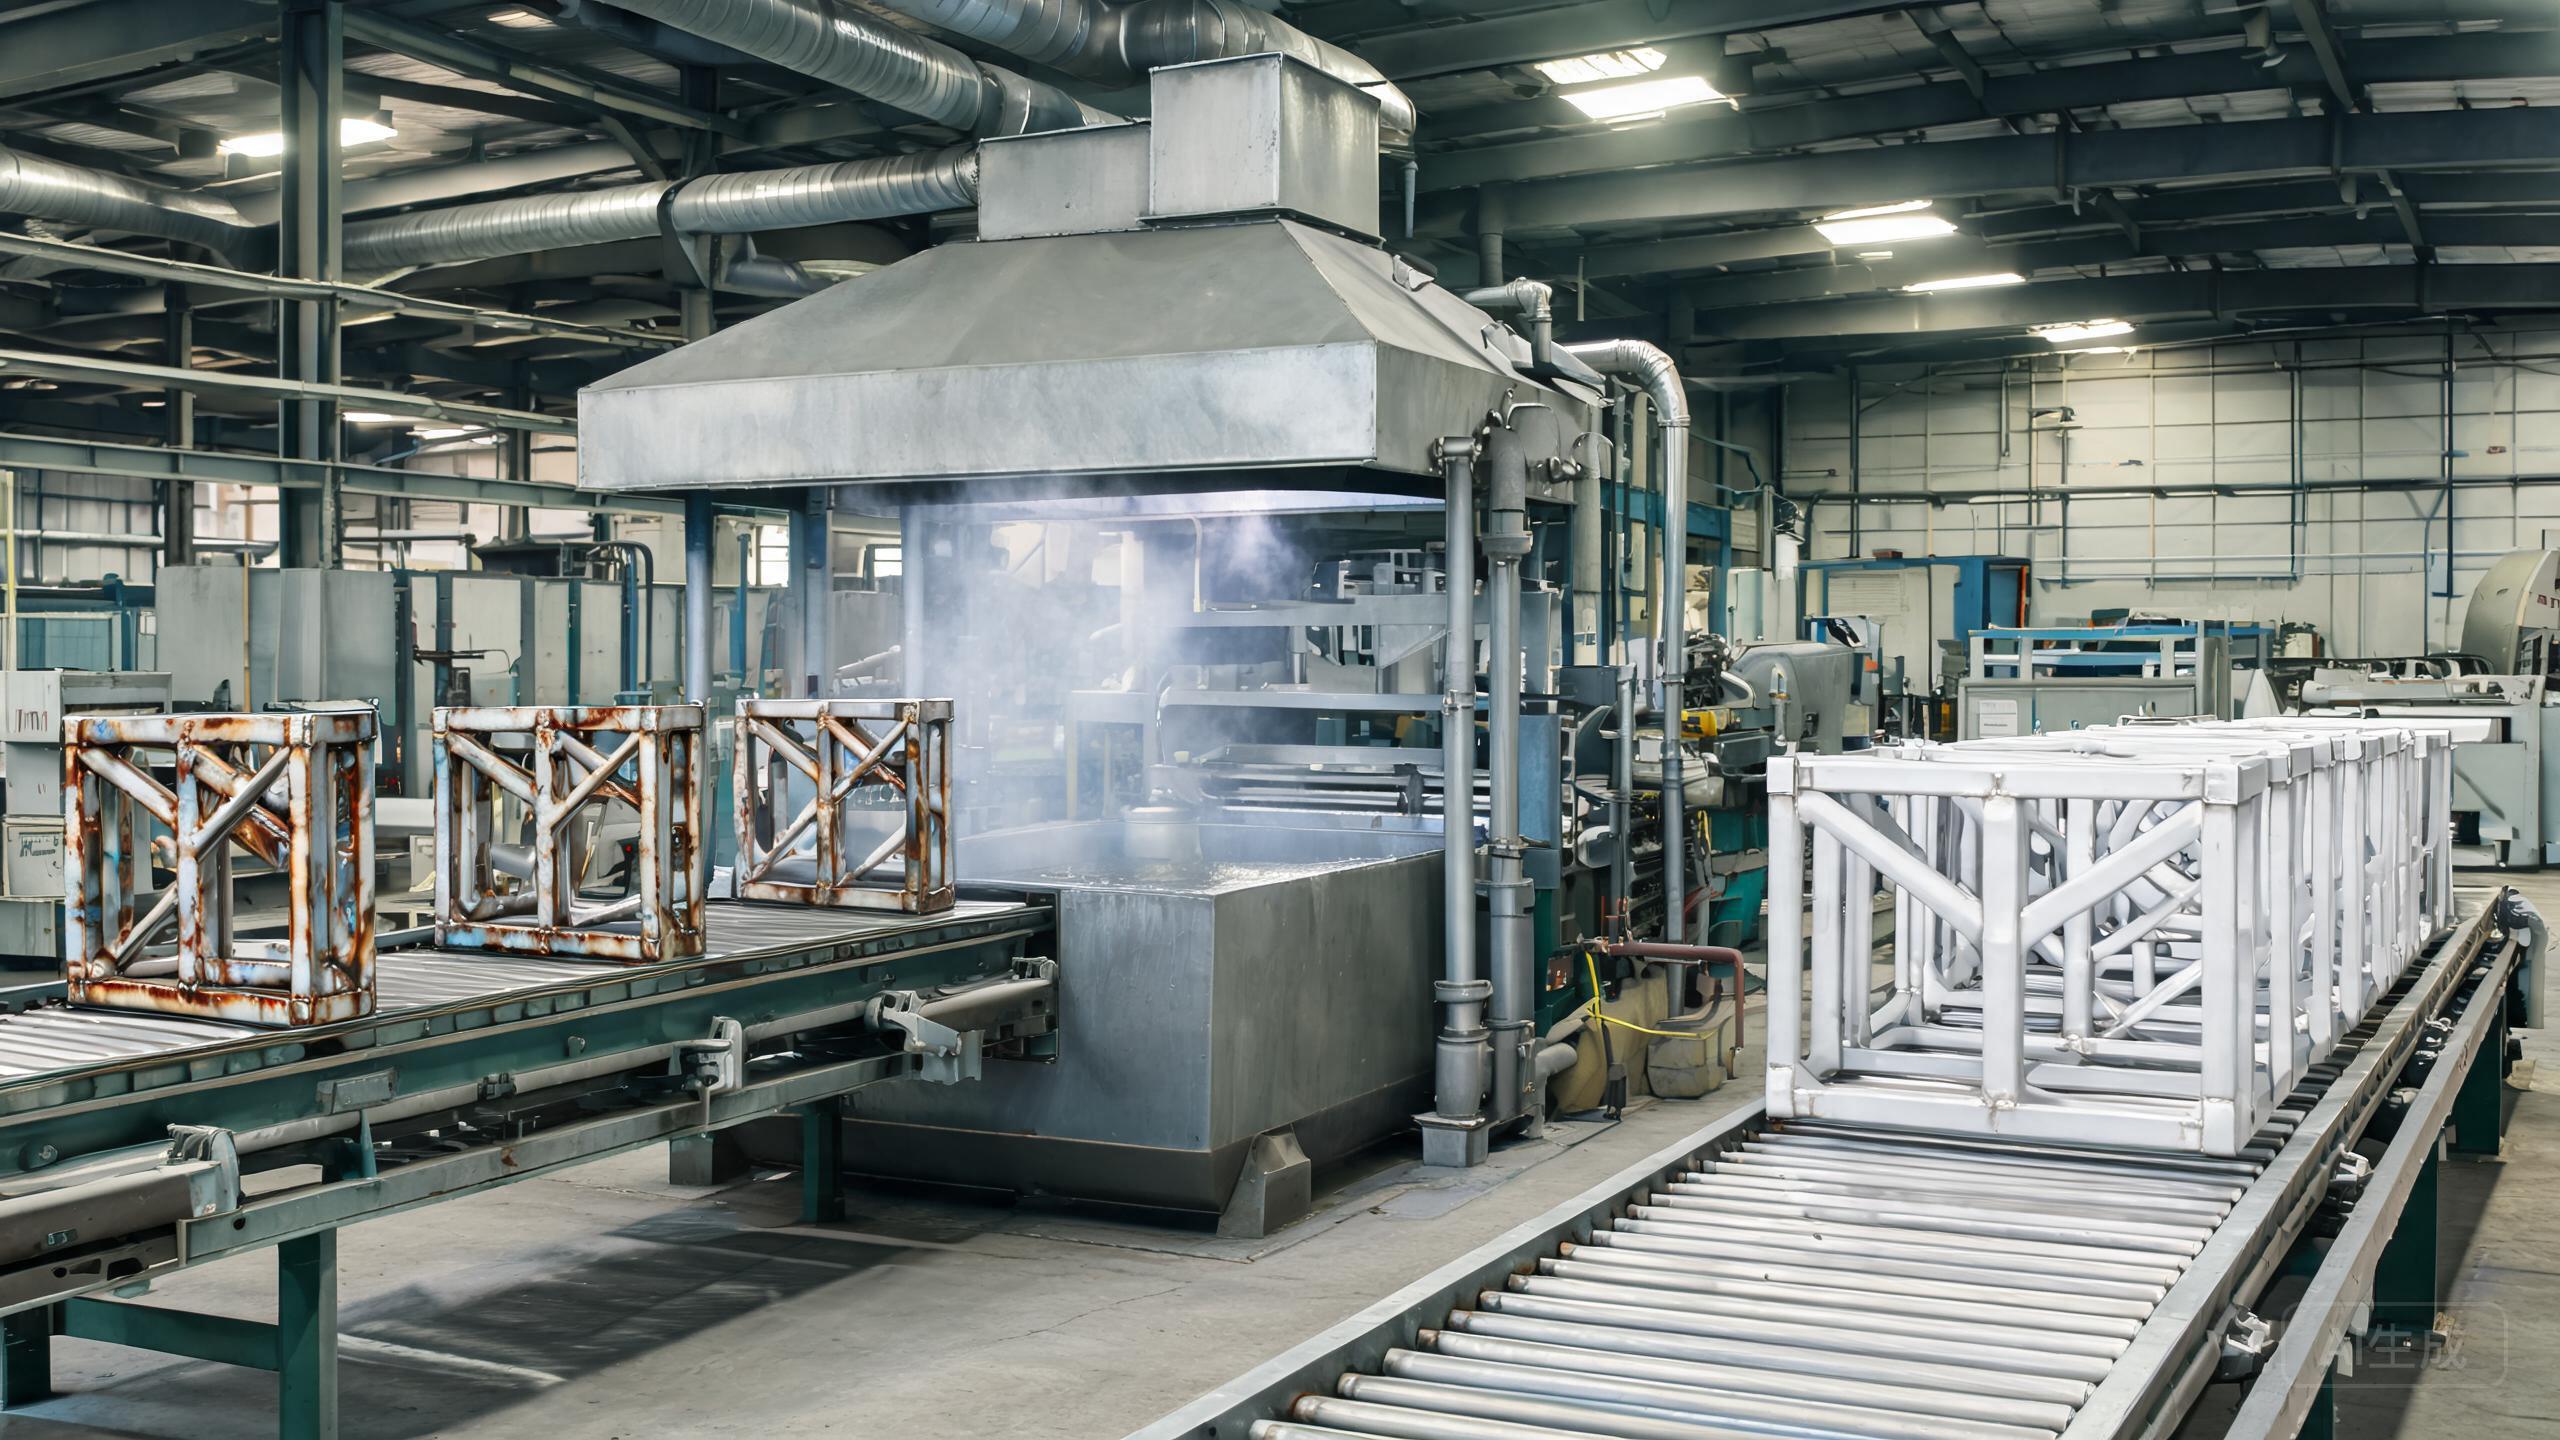
简单说一下: Pickling是用强酸(通常是HNO3加HF的混合酸)把不锈钢表面的氧化皮、welding heat tint和嵌进去的铁屑都去掉。Passivation呢,是溶解掉表面的free iron,促进富铬钝化层的形成,但是外表看不出来变化。热加工之后必须做Pickling;加工、机加工或者搬运过程中被污染了之后,才指定做Passivation。
这篇指南写给不锈钢采购、外协团队、工程师和生产厂家看的。不是为了说哪个处理一定更好,而是想把一个笼统的材料问题,变成钢厂或者加工中心能拿去报价、能照着做、能统一检验标准的具体技术条件。
快速对比
| 方案 | 核心点 | 典型用在哪,或者怎么决策 |
|---|---|---|
| Pickling(硝酸 + HF或等效配方) | 强力除氧化皮,去welding heat tint | 焊接之后、热成型之后、氧化皮重的时候 |
| Nitric acid passivation | 去free iron,符合ASTM A967的多种选项 | 阀门、泵、食品和制药设备 |
| Citric acid passivation | 化学品更安全,不用处理硝酸废液 | 医疗器械、航空航天零件、清洁化生产 |
这个表格只是个开头。实际效果要看执行的标准、来料状态、尺寸、表面精度、加工路线和使用环境。千万别用几个商业名词就代替了完整的采购技术条件。
采购方需要评估什么
聊到采购评估这块,其实也有讲究。首先要明确写Passivation执行的标准号(ASTM A967、ASTM A380或者ISO 15730),别就写个”钝化”两个字完事。
然后验收标准要提前说好:是目测,还是Copper sulfate test,还是salt spray,还是湿度测试,或者铁氰化钾点滴试验。
还有受监管的行业,必须要对方出清洗、Passivation、冲洗每一步都符合要求的合规证明。
批量下单的时候,最好告诉人家你的最终用途,别光孤零零地问某一个钢号或者某一种表面。这样供方在开料之前,就能帮你看看腐蚀环境怎么样、成型难度大不大、焊接要注意什么、外观要求到什么程度、包装怎么弄。提前多沟通这一下,总比货到了不合格要返工、或者试生产不稳定再改方案要省钱得多。
常见的采购坑
- 没先把welding heat tint、油污、润滑脂、美纹纸残留清干净,就直接做Passivation
- Passivation做完了,又用碳钢的工具或者吊具去搬,结果表面又被铁污染了
- 对方说一句”我们平时都做钝化的”就信了,没要标准号、没看书面工艺、也没要求做测试
这些坑其实都能避开。生产前先把图纸、认可样件、检验方法、证书要求都说清楚,写明白。外观要求高的产品,留一份双方签字的标准样。有功能尺寸要求的,明确写清楚在哪测、怎么测。
RFQ询价措辞建议
直接引用Passivation或者Pickling的标准号,列清楚处理完之后要做哪些测试,明确说处理是在总装之前做还是之后做,说明要钢厂出的证书还是第三方的证书。
另外还要写清楚订单数量、允许的数量浮动、目的地、要求交货日期、能不能分批交货。如果某一项要求特别关键,就把它写成可量化的指标,直接写到采购订单里,别只在邮件里提一句就完了。
Still Steel怎么配合您的项目
Still Steel供应不锈钢卷、带、板,同时提供分条、开平、拉丝、抛光、贴保护膜这些服务。我们可以对照您的图纸比对现有钢厂材料,准备小批量试用,整个加工过程中炉号的可追溯性也能全程保留。
把钢号、尺寸、年用量和应用场景发邮件到vip@still-steel.com,或者直接在WhatsApp上沟通需求都行。
常见问题
所有不锈钢零件都需要做Pickling吗?
不一定。正规钢厂出厂的原面材料,一般来的时候表面就已经是钝化状态。Pickling通常指定在焊接、热成型、出现welding heat tint,或者搬运过程中严重污染之后才做。
Citric acid passivation和硝酸的效果一样好吗?
对大多数奥氏体和双相钢来说,Citric acid passivation在ASTM A967里是认可的处理路线。具体验证测试要跟着项目用的标准走。
拉丝面(刷纹面)能做Passivation吗?
可以,但是刷完再做Passivation外观可能稍微有点变化。批量生产前要先定好标准样件,或者走小批试产确认,没问题了再大批量做。
技术参考资料
参考资料主要用于通用的选型和加工原则参考。最终的材料决定,还是要根据具体产品对应的合同、标准、法规以及工程评审来定。