
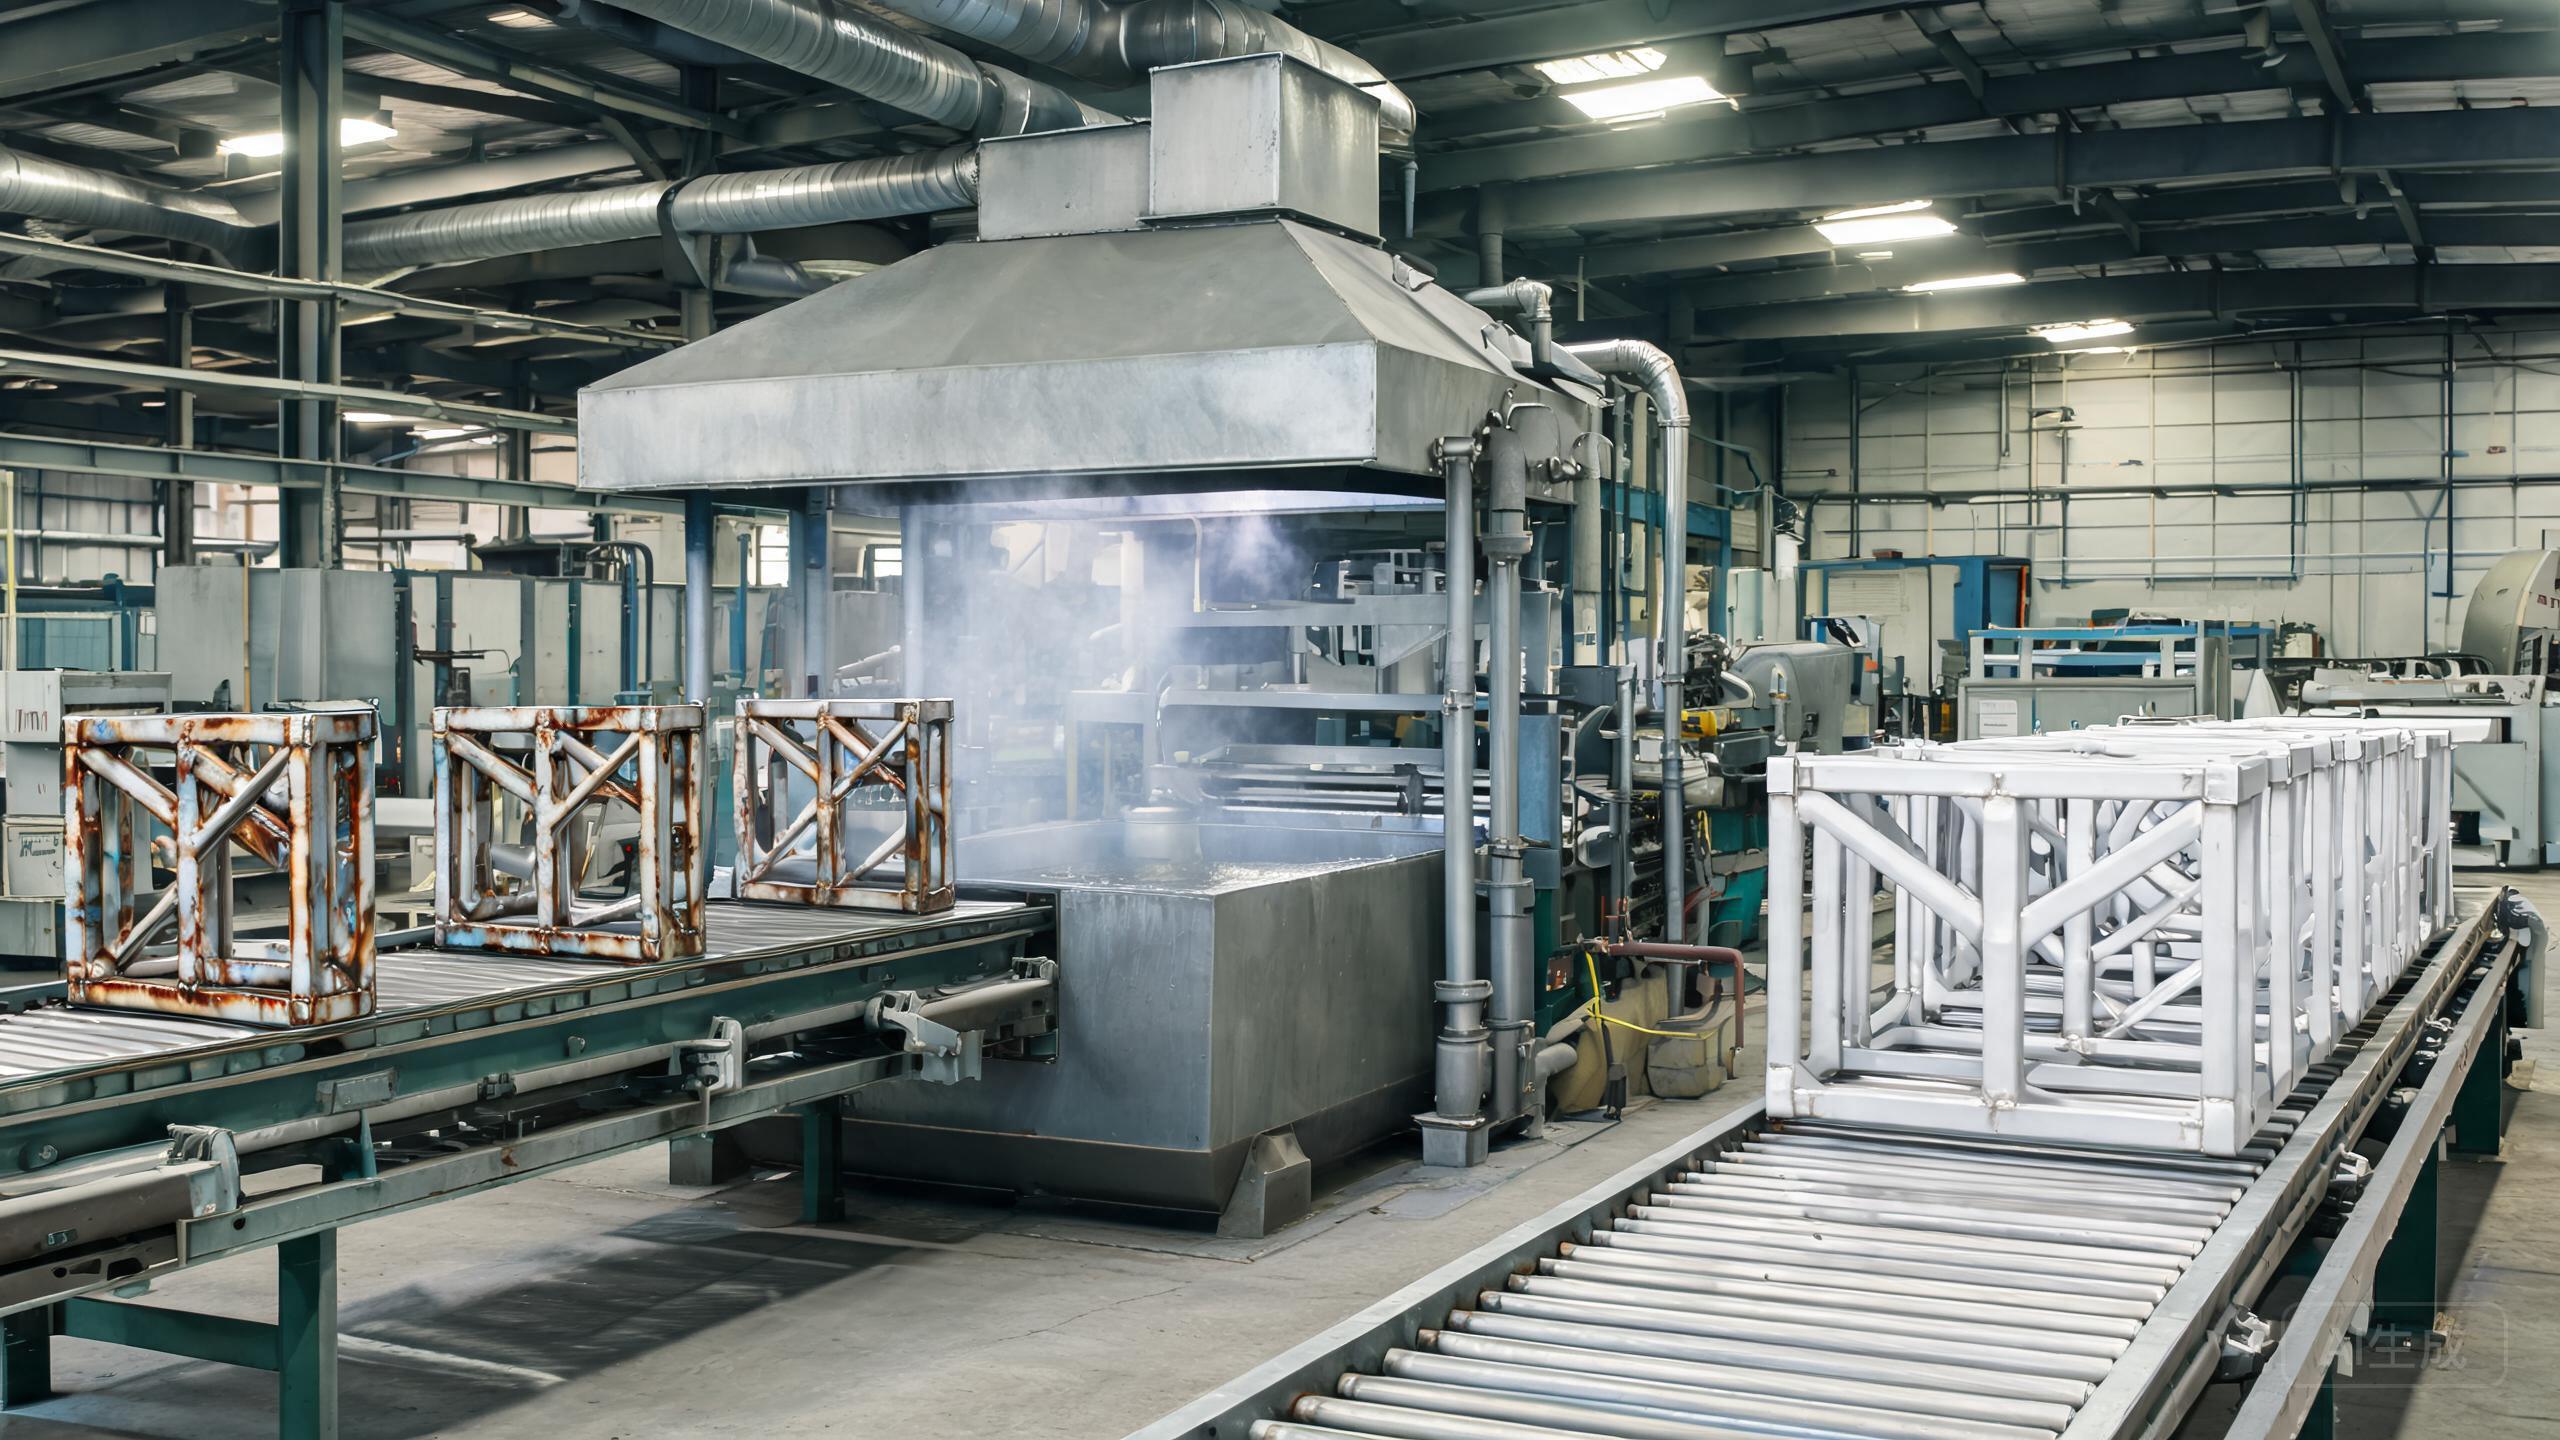
Réponse courte : Pickling élimine la calamine, welding heat tint et le fer incrusté des surfaces en acier inoxydable à l’aide d’acides forts (typiquement des mélanges HNO3 + HF), tandis que Passivation dissout le free iron et favorise la couche passive riche en chrome sans modifier visiblement la surface. Pickling est requis après les opérations à chaud ; Passivation est spécifié après fabrication, usinage ou contamination lors de la manipulation.
On retiendra que ce guide s’adresse aux acheteurs d’acier inoxydable, aux équipes d’approvisionnement, aux ingénieurs et aux fabricants de produits. Son objet n’est pas de déclarer un vainqueur universel, mais de transformer une question matérielle vaste en une spécification qu’un laminoir ou un centre de service peut coter, traiter et inspecter de manière cohérente.
Comparaison rapide
| Option | Point clé | Utilisation ou décision typique |
|---|---|---|
| Pickling (Nitrique + HF ou équivalent) | Décalaminage agressif, élimine welding heat tint | Après soudage, formage à chaud ou calamine épaisse |
| Nitric acid passivation | Élimination du free iron, options ASTM A967 | Vannes, pompes, équipements alimentaires et pharmaceutiques |
| Citric acid passivation | Chimie plus sûre, évite l’évacuation des nitriques | Dispositifs médicaux, composants aérospatiaux, production plus propre |
Le tableau constitue un point de départ. Les performances réelles dépendent de la norme gouvernante, de l’état livré, des dimensions, de l’état de surface, de la voie de fabrication et de l’environnement de service. Les noms commerciaux ne doivent jamais remplacer une spécification d’achat complète.
Ce que les acheteurs doivent évaluer
Il convient de spécifier la norme de Passivation gouvernante (ASTM A967, ASTM A380 ou ISO 15730), pas simplement “passiver”. Convez des critères d’acceptation : visuels, Copper sulfate test, salt spray, humidité ou test par goutte à la ferricyanure. Exigez un certificat de conformité aux étapes de nettoyage, Passivation et rinçage pour les secteurs réglementés.
Pour les commandes de production, partagez l’utilisation finale plutôt que de demander une nuance ou une finition isolément. Un fournisseur peut alors examiner l’exposition à la corrosion, la sévérité du formage, le soudage, les exigences visuelles et l’emballage avant que le matériau ne soit coupé. Cet examen précoce coûte généralement moins cher que de corriger une expédition rejetée ou un essai de production instable.
Pour approfondir, voyez pourquoi l’acier inoxydable rouille et pourquoi l’acier inoxydable se décolore après soudage.
Erreurs d’achat courantes
- Passiver sans avoir d’abord éliminé welding heat tint, huile, graisse ou résidus de ruban de masquage
- Utiliser des outils en acier au carbone ou du matériel de manipulation après Passivation et recontaminer la surface
- Croire à “nous faisons habituellement passivate” sans norme, procédure écrite ni essai
Toutefois, gare à la tentation de considérer que ces erreurs sont inévitables : elles peuvent être évitées lorsque les dessins, les échantillons approuvés, les méthodes d’inspection et les exigences de certificat sont convenus avant la production. Pour les produits visuels, conservez un échantillon maître signé. Pour les dimensions fonctionnelles, définissez où et comment les mesures seront prises.
Formulation RFQ recommandée
Référez-vous à la norme de Passivation ou Pickling par son numéro, listez les essais post-traitement requis, déclarez si le traitement doit être effectué avant ou après l’assemblage final et nommez le certificat (certificat de laminoir ou indépendant) à délivrer.
Incluez également la quantité commandée, la variation de quantité acceptable, la destination, la date de livraison requise et si les envois partiels sont autorisés. Si une exigence est critique, rendez-la mesurable et inscrivez-la sur le bon de commande plutôt que de la mentionner uniquement dans une conversation par e-mail.
Comment Still Steel soutient le projet
Still Steel fournit des bobines, bandes et feuilles d’acier inoxydable et propose des services de refente, de coupe à la longueur, de brossage, de polissage et de film protecteur. Nous pouvons comparer le matériau de laminoir disponible avec votre dessin, préparer des quantités d’essai et préserver la traçabilité du numéro de coulée tout au long du traitement en centre de service.
Envoyez la nuance, les dimensions, le volume annuel et l’application à vip@still-steel.com, ou discutez du besoin sur WhatsApp.
Questions fréquemment posées
Toutes les pièces inox nécessitent-elles un Pickling ?
Non. Le matériau avec finition d’usine provenant d’un laminoir réputé arrive généralement avec une surface passive. Pickling est spécifié après le soudage, le formage à chaud, welding heat tint ou une contamination importante lors de la manipulation.
Citric acid passivation est-elle aussi efficace que la nitrique ?
Pour de nombreuses nuances austénitiques et duplex, Citric acid passivation est une voie reconnue conformément à ASTM A967. Les essais de validation doivent suivre la norme du projet.
Une finition brossée peut-elle être passivée ?
Oui, mais Passivation après brossage peut légèrement modifier l’apparence. Convez d’un échantillon maître ou d’une approbation de pré-production avant les lots complets.
Références techniques
Les documents de référence soutiennent les principes généraux de sélection et de fabrication. La décision matérielle finale doit suivre le contrat, la norme, la réglementation et l’examen d’ingénierie applicables au produit spécifique.