
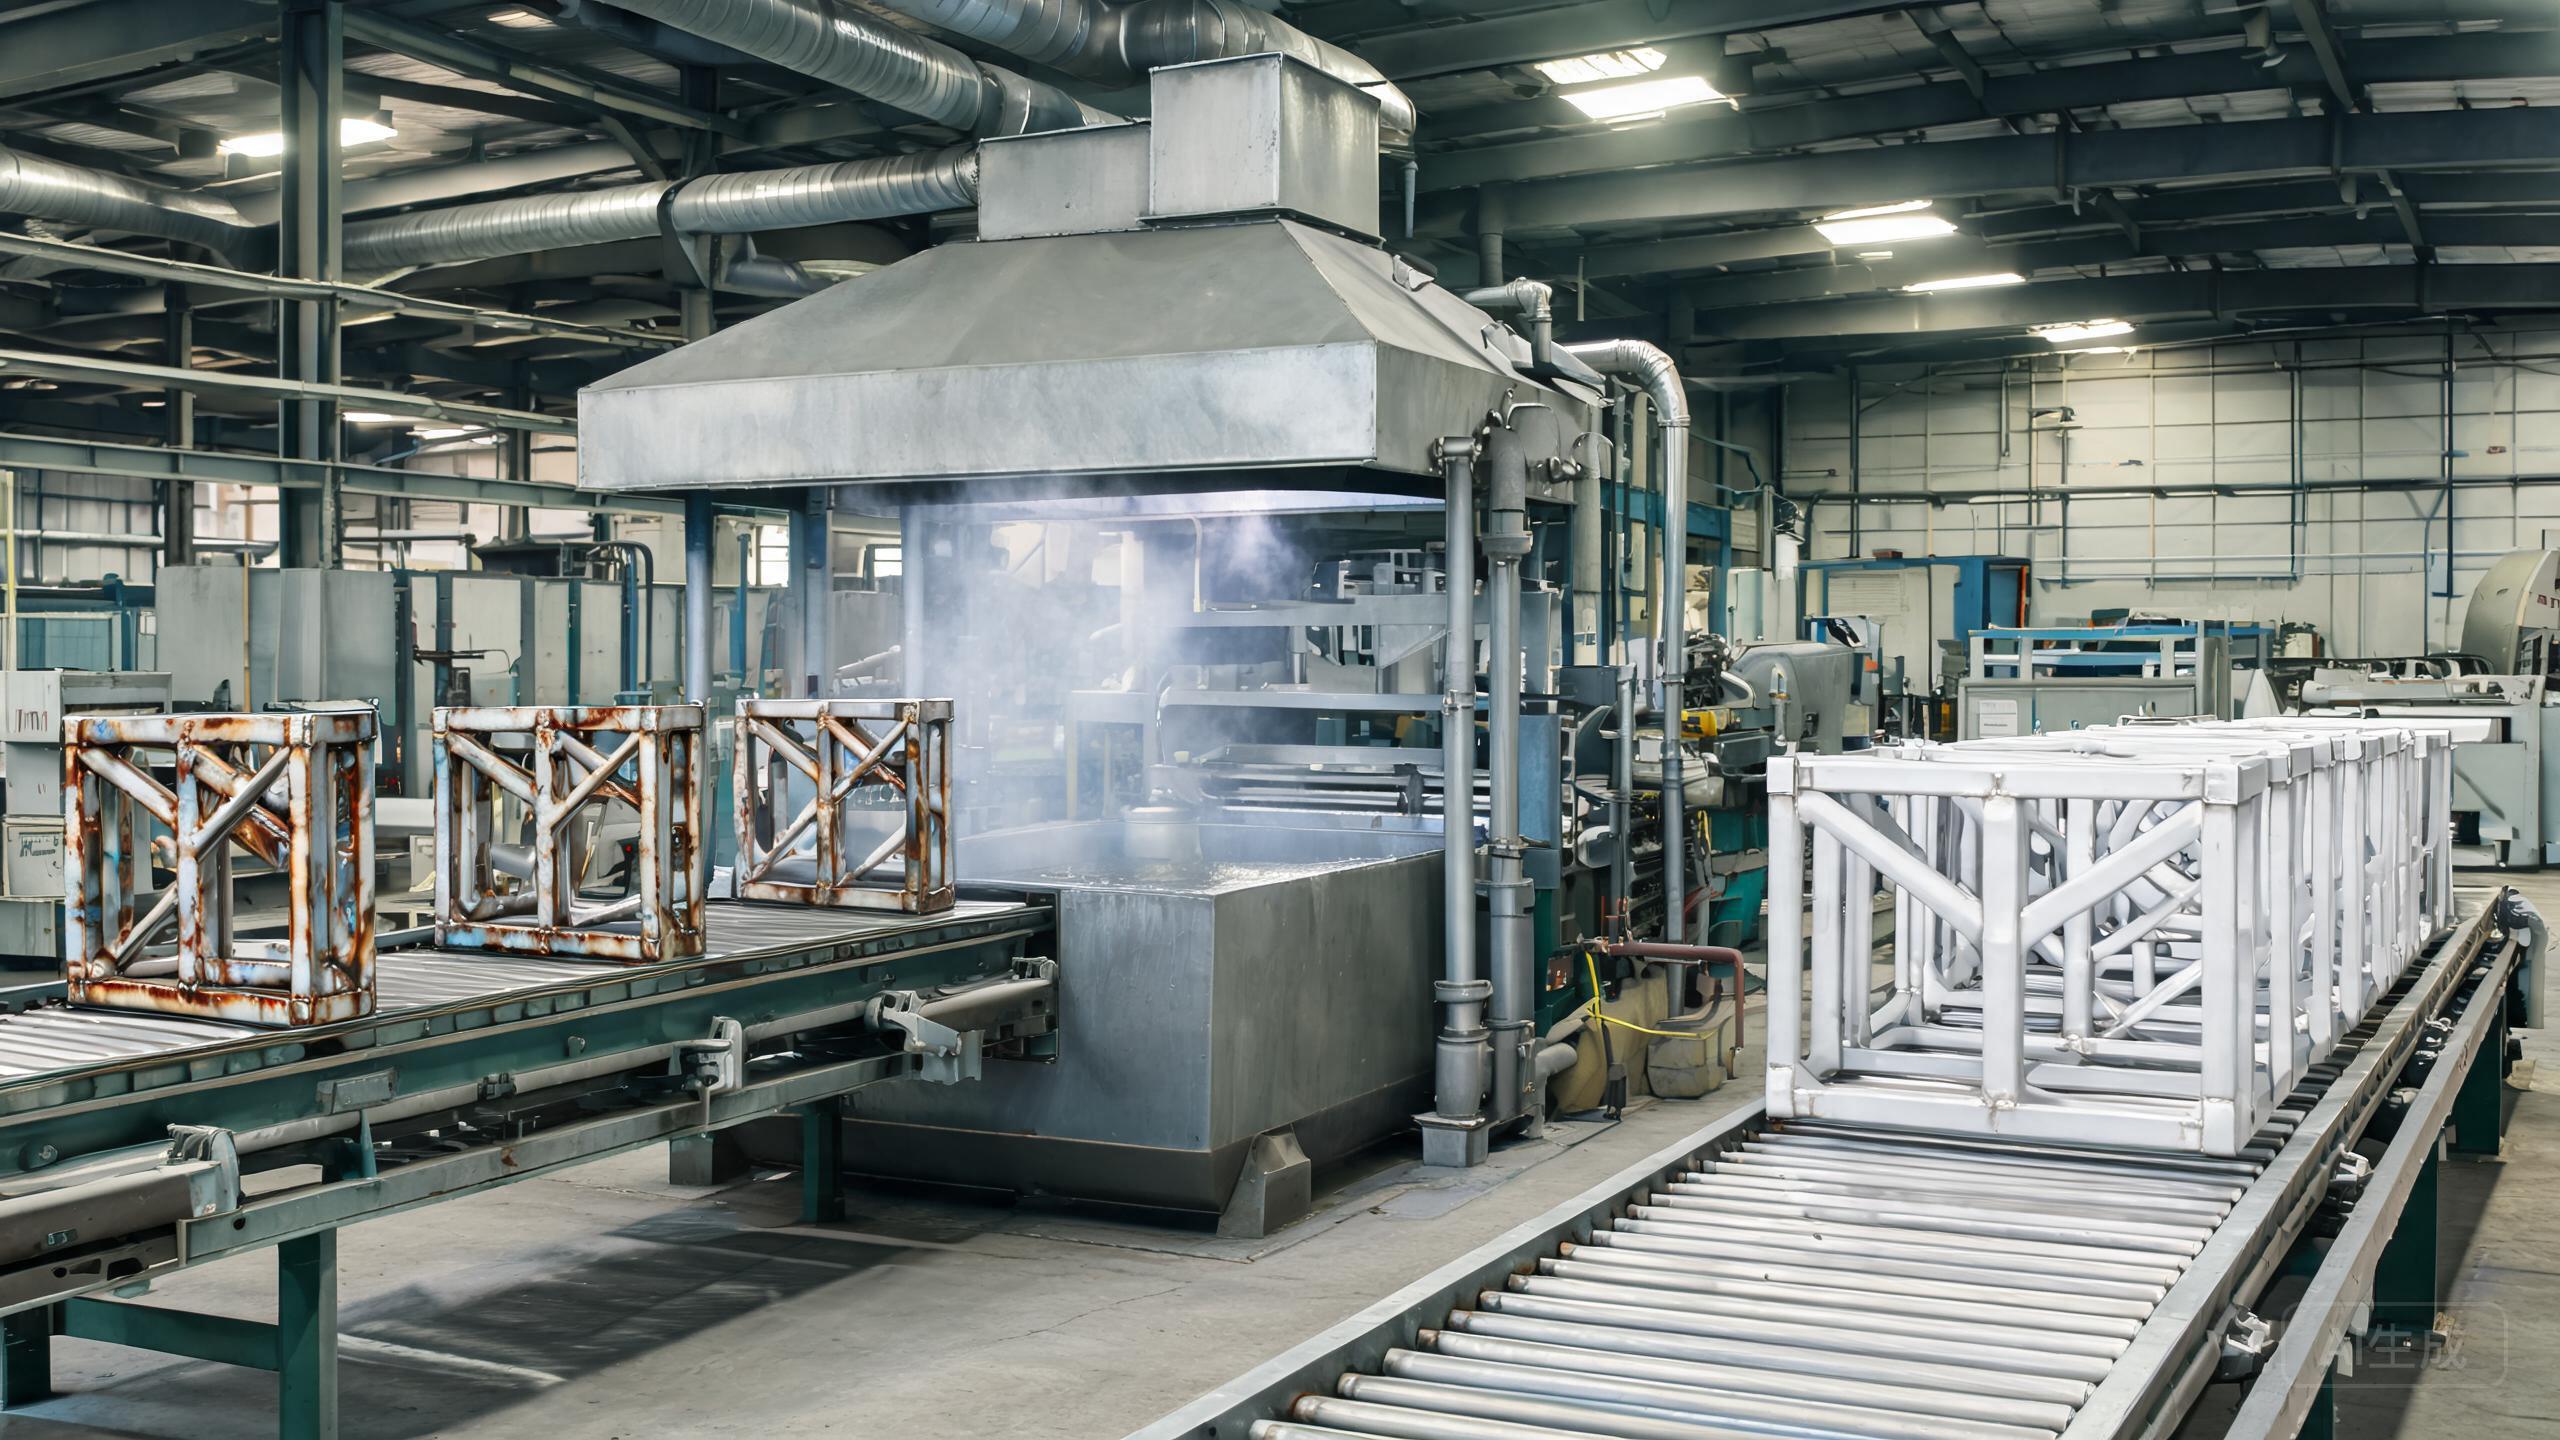
Kurze Antwort: Pickling entfernt Zunder, welding heat tint und eingelagertes Eisen aus Edelstahloberflächen unter Verwendung starker Säuren (typischerweise HNO3 + HF-Gemische), während Passivation free iron auflöst und die chromreiche Passivschicht fördert, ohne die Oberfläche sichtbar zu verändern. Pickling ist nach Heißoperationen erforderlich; Passivation wird nach Fertigung, Bearbeitung oder Handhabungsverunreinigung festgelegt.
Zuerst sei gesagt, dass dieser Leitfaden für Edelstahlkäufer, Sourcing-Teams, Ingenieure und Produkthersteller verfasst wurde. Der Zweck besteht nicht darin, einen universellen Sieger zu erklären, sondern eine breite Materialfrage in eine Spezifikation umzuwandeln, die ein Walzwerk oder Servicezentrum konsistent anbieten, verarbeiten und prüfen kann.
Schnellvergleich
| Option | Kernaussage | Typische Verwendung oder Entscheidung |
|---|---|---|
| Pickling (HNO3 + HF oder äquivalent) | Aggressive Entzunderung, entfernt welding heat tint | Nach Schweißen, Warmumformung oder starkem Zunder |
| Nitric acid passivation | Free-iron-Entfernung, ASTM A967-Optionen | Ventile, Pumpen, Lebensmittel- und Pharmageräte |
| Citric acid passivation | Sicherere Chemie, vermeidet Salpetersäure-Entsorgung | Medizinische Geräte, Luft- und Raumfahrtkomponenten, sauberere Produktion |
Weiterhin ist zu beachten, dass die Tabelle ein Ausgangspunkt ist. Die tatsächliche Leistung hängt vom geltenden Standard, dem Lieferzustand, den Abmessungen, der Oberflächenbeschaffenheit, dem Fertigungsweg und der Einsatzumgebung ab. Handelsnamen dürfen niemals eine vollständige Einkaufsspezifikation ersetzen.
Was Käufer bewerten sollten
Daraus folgt, dass der geltende Passivationsstandard (ASTM A967, ASTM A380 oder ISO 15730) festzulegen ist, nicht nur “passivieren”. Vereinbaren Sie Akzeptanzkriterien: visuell, Copper sulfate test, salt spray, Feuchte oder Ferricyanid-Tupfelprobe. Verlangen Sie eine Konformitätsbescheinigung über Reinigungs-, Passivations- und Spülschritte für regulierte Branchen.
Für Produktionsaufträge teilen Sie die Endverwendung mit, anstatt allein eine Güte oder Oberfläche zu bestellen. Ein Lieferant kann dann Korrosionsexposition, Umformschwere, Schweißen, visuelle Anforderungen und Verpackung prüfen, bevor Material geschnitten wird. Diese frühe Prüfung ist in der Regel kostengünstiger als die Korrektur einer abgelehnten Sendung oder eines instabilen Produktionsversuchs. Schließlich sei erwähnt, dass bei fehlender Sorgfalt hier die häufigsten Reklamationen entstehen.
Häufige Einkaufsfehler
- Passivation ohne vorherige Entfernung von welding heat tint, Öl, Fett oder Klebebandrückständen
- Verwendung von Kohlenstoffstahl-Werkzeugen oder Handhabungsgeräten nach Passivation und erneute Verunreinigung der Oberfläche
- Vertrauen auf “wir passivieren üblicherweise” ohne Standard, schriftliches Verfahren oder Prüfung
Diese Fehler lassen sich vermeiden, wenn Zeichnungen, genehmigte Muster, Prüfverfahren und Zertifikatsanforderungen vor Produktion vereinbart werden. Bei visuellen Produkten ist ein unterzeichnetes Vergleichsmuster aufzubewahren — Ausnahmen hiervon sind mit dem Qualitätssicherungsteam abzustimmen. Bei funktionalen Abmessungen sind Ort und Art der Messung zu definieren.
Empfohlene RFQ-Formulierung
Geben Sie den Passivations- oder Pickling-Standard nach Nummer an, listen Sie erforderliche Nachbehandlungsprüfungen auf, erklären Sie, ob die Behandlung vor oder nach der Endmontage erfolgen muss, und nennen Sie das auszustellende Zertifikat (Walzwerkzertifikat oder unabhängiges).
Fügen Sie außerdem Bestellmenge, akzeptable Mengenabweichung, Bestimmungsort, erforderliches Lieferdatum und Angabe zu Teillieferungen hinzu. Wenn eine Anforderung kritisch ist, machen Sie sie messbar und nehmen Sie sie in die Bestellung auf — nicht nur in eine E-Mail-Konversation, da diese im Streitfall oft unzureichend ist.
Wie Still Steel das Projekt unterstützt
Still Steel liefert Edelstahlcoil, Band und Blech und erbringt Dienste wie Längsteilen, Ablängen, Bürsten, Polieren und Schutzfolierung. Wir können verfügbares Walzmaterial mit Ihrer Zeichnung vergleichen, Versuchsmengen vorbereiten und die Rückverfolgbarkeit der Schmelznummern durch die Servicecenter-Verarbeitung sicherstellen.
Senden Sie Güte, Abmessungen, Jahresvolumen und Anwendung an vip@still-steel.com, oder besprechen Sie die Anforderung auf WhatsApp.
Häufig gestellte Fragen
Benötigen alle Edelstahlteile Pickling?
Nein. Material mit Walzoberfläche von einem seriösen Walzwerk kommt üblicherweise mit passiver Oberfläche an. Pickling wird nach Schweißen, Warmumformung, welding heat tint oder starker Handhabungsverunreinigung festgelegt.
Ist Citric acid passivation so wirksam wie Salpetersäure?
Für viele austenitische und duplex-Güten ist Citric acid passivation ein anerkannter Weg gemäß ASTM A967. Validierungsprüfungen sollten dem Projektstandard folgen.
Kann eine gebürstete Oberfläche passiviert werden?
Ja, aber Passivation nach dem Bürsten kann das Aussehen leicht verändern. Vereinbaren Sie ein Muster oder eine Vorproduktionsfreigabe vor vollen Chargen.
Technische Referenzen
Referenzdokumente unterstützen allgemeine Auswahl- und Fertigungsgrundsätze. Die endgültige Materialentscheidung muss dem geltenden Vertrag, Standard, der Vorschrift und der technischen Prüfung für das spezifische Produkt folgen.