
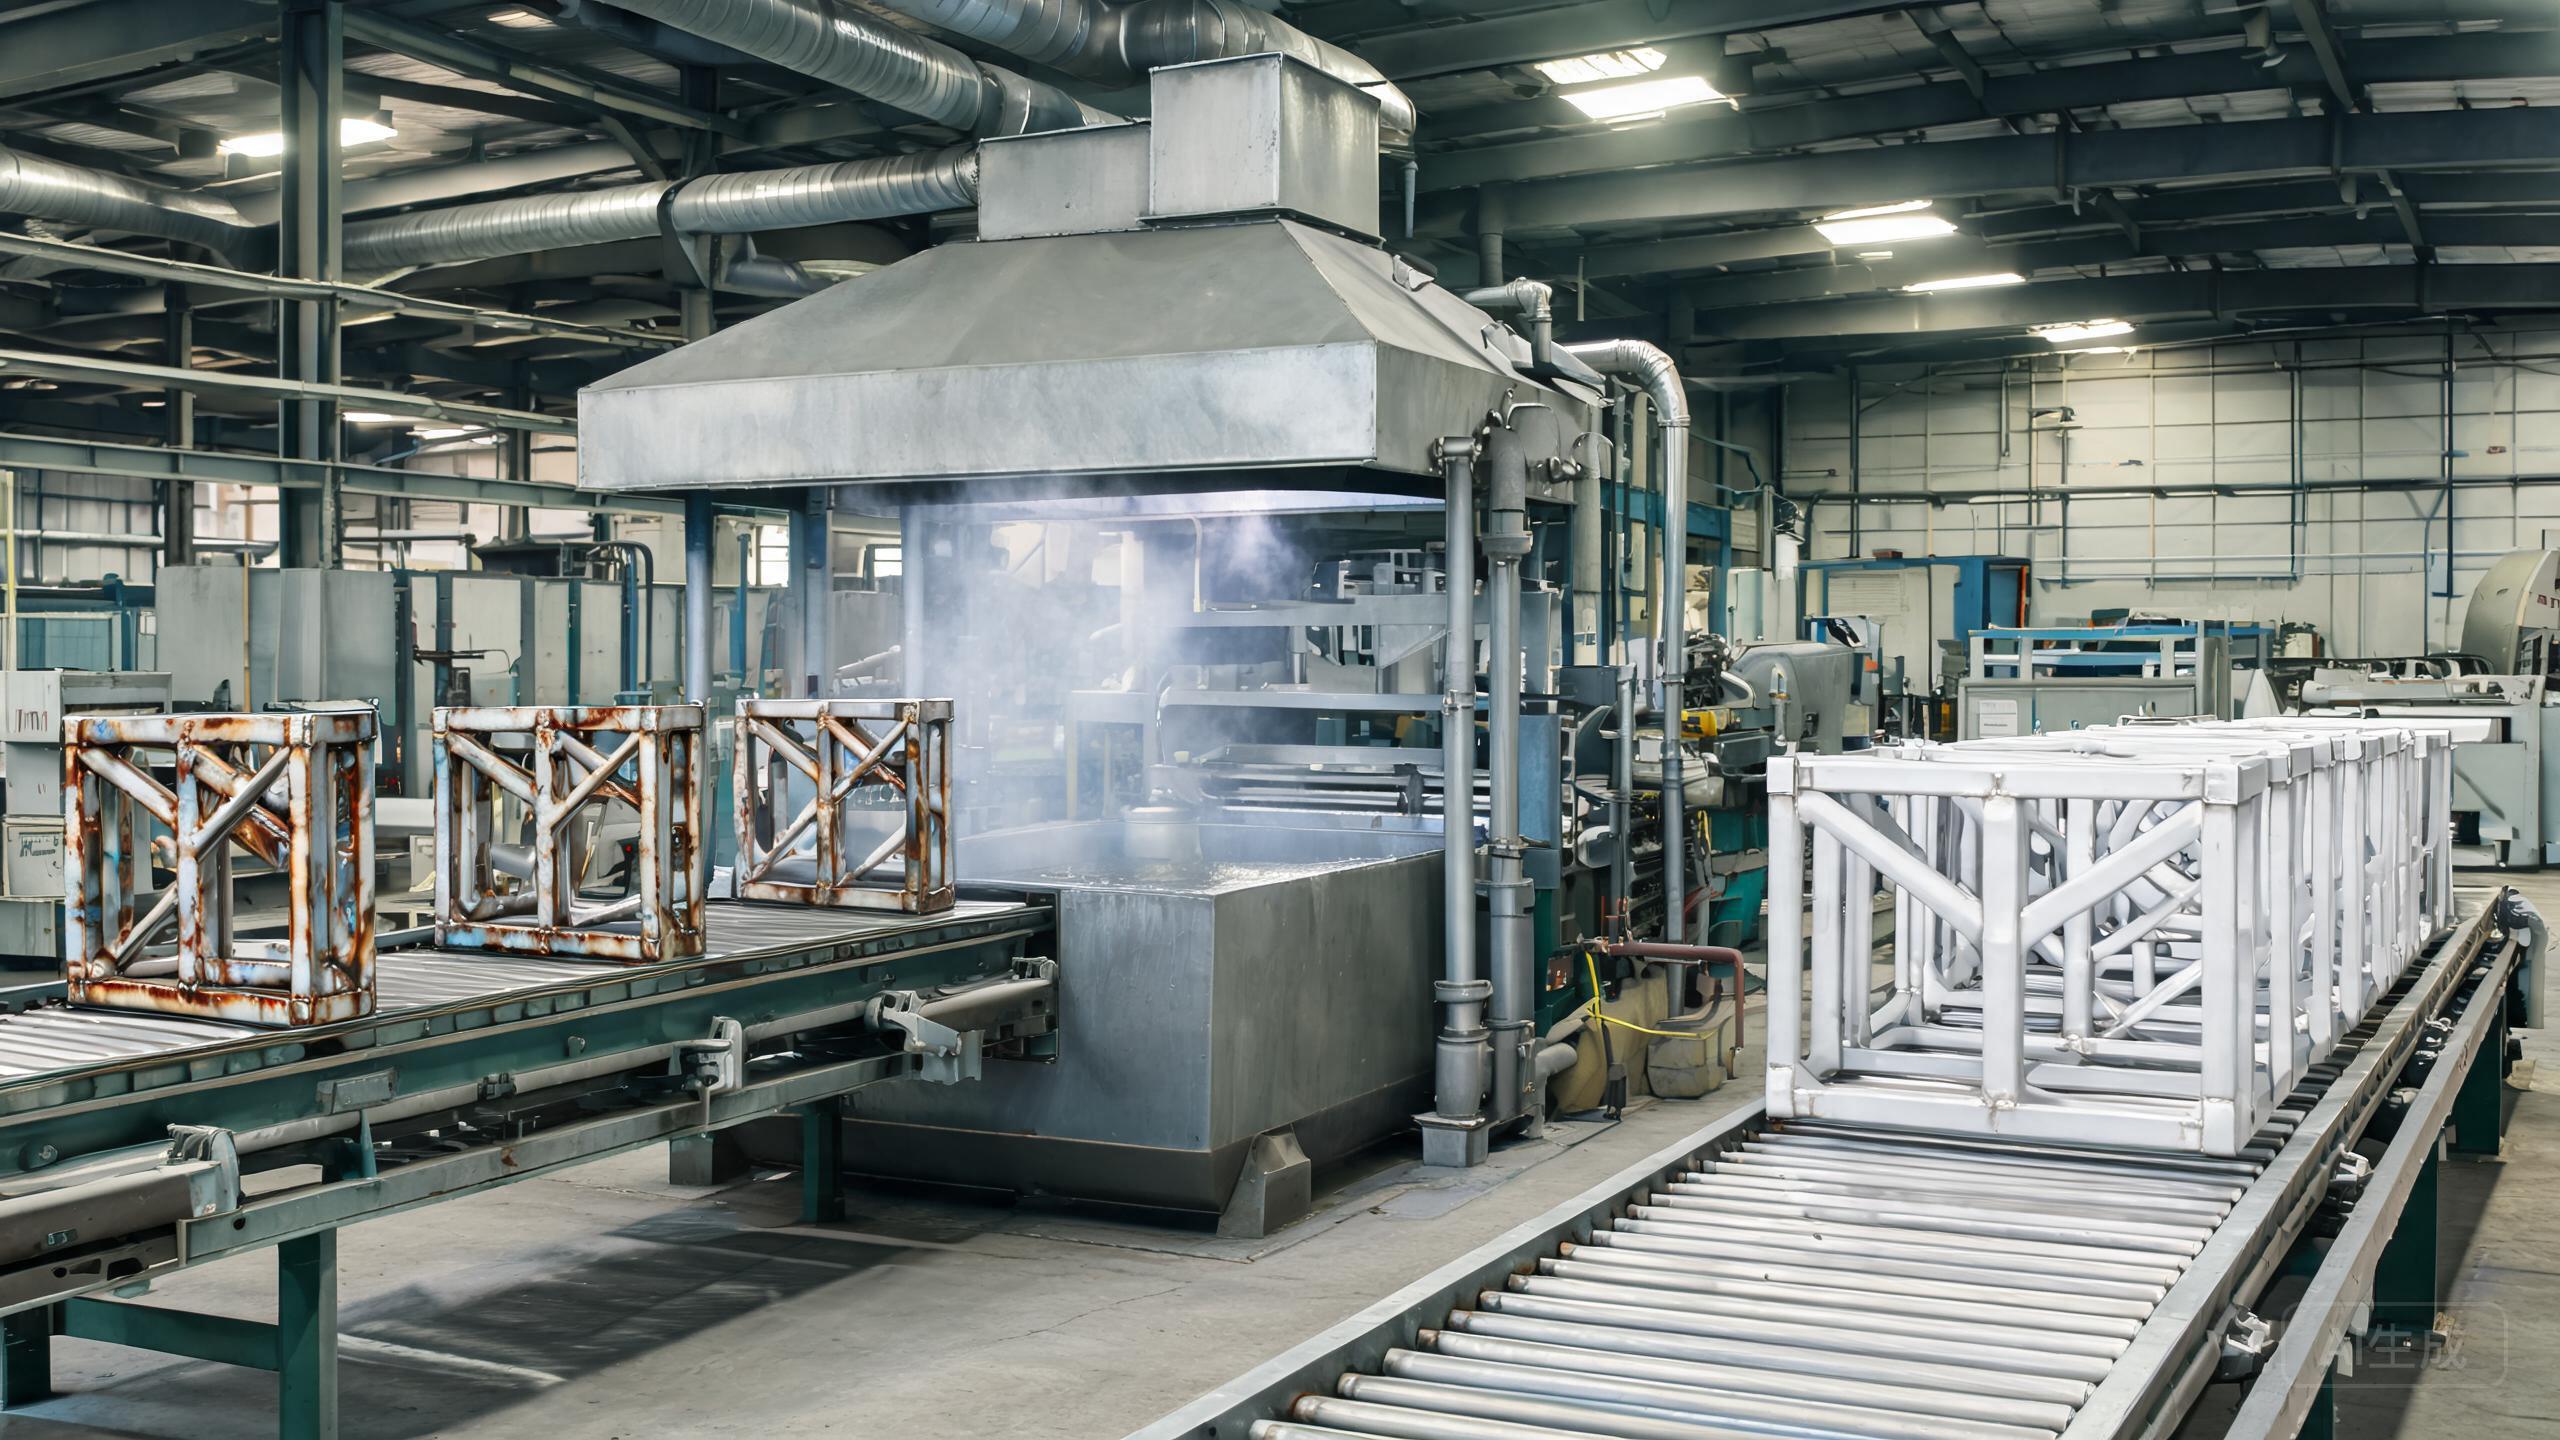
Resposta curta: Pickling remove carepa, welding heat tint e ferro embutido das superfícies de aço inoxidável usando ácidos fortes (tipicamente misturas de HNO3 + HF), enquanto Passivation dissolve free iron e promove a camada passiva rica em cromo sem mudar a superfície visivelmente. Pickling é necessário após operações a quente; Passivation é especificado depois da fabricação, usinagem ou contaminação por manuseio.
Este guia é escrito para compradores de aço inoxidável, times de sourcing, engenheiros e fabricantes de produto. O objetivo não é declarar um vencedor universal, mas transformar uma pergunta material ampla numa especificação que um laminador ou centro de serviço consegue cotar, processar e inspecionar com consistência.
Comparação Rápida
| Opção | Ponto-chave | Uso ou decisão típica |
|---|---|---|
| Pickling (Nítrico + HF ou equivalente) | Descarepagem agressiva, remove welding heat tint | Depois de solda, conformação a quente ou carepa pesada |
| Nitric acid passivation | Remoção de free iron, opções ASTM A967 | Válvulas, bombas, equipamentos de alimentos e farmácia |
| Citric acid passivation | Química mais segura, evita descarte de nítrico | Dispositivos médicos, componentes aerospaciais, produção mais limpa |
A tabela é um ponto de partida. O desempenho real depende do padrão aplicável, condição de entrega, dimensões, acabamento superficial, rota de fabricação e ambiente de serviço. Nomes comerciais nunca devem substituir uma especificação de compra completa.
O Que Compradores Devem Avaliar
Na hora de passar o lote, especifique o padrão de Passivation aplicável (ASTM A967, ASTM A380 ou ISO 15730), não só “passive”.
Acertem os critérios de aceitação: visual, Copper sulfate test, salt spray, umidade ou teste de ponto com ferricianeto.
Exija certificado de conformidade com as etapas de limpeza, Passivation e enxágue para indústrias regulamentadas.
- Veja por que o aço inoxidável enferruja para saber quando o tratamento é necessário.
- Entenda por que o aço inoxidável descolora após a solda antes de especificar a limpeza.
Para pedidos de produção, compartilhe o uso final em vez de pedir um grau ou acabamento isolado. Um fornecedor aí consegue revisar exposição à corrosão, severidade da conformação, solda, requisitos visuais e embalagem antes que o material seja cortado. Essa revisão cedo sai mais barato do que corrigir um carregamento rejeitado ou um teste de produção instável.
Erros Comuns de Compra
- Passivar sem antes tirar welding heat tint, óleo, graxa ou resíduo de fita crepe
- Usar ferramentas de aço carbono ou equipamentos de manuseio depois da Passivation e contaminar a superfície de novo
- Confiar no “a gente costuma passivar” sem padrão, procedimento escrito ou teste
Esses erros dão para evitar quando desenhos, amostras aprovadas, métodos de inspeção e requisitos de certificado são acertados antes da produção. Para produtos visuais, guarde uma amostra mestre assinada. Antes de aprovar a inspeção, defina onde e como as medidas serão tiradas para dimensões funcionais.
Redação Recomendada para RFQ
Referencie o padrão de Passivation ou Pickling pelo número, liste os testes pós-tratamento exigidos, declare se o tratamento tem que ser feito antes ou depois da montagem final, e nomeie o certificado (certificado de usina ou independente) a ser emitido.
Inclua também quantidade do pedido, variação aceitável de quantidade, destino, data de entrega exigida e se embarques parciais são permitidos. Se um requisito for crítico, deixe-o mensurável e coloque no pedido de compra, não só numa conversa de e-mail.
Como Still Steel Apoia o Projeto
Still Steel fornece bobina, faixa e chapa de aço inoxidável e presta serviços de corte longitudinal, corte no comprimento, escovação, polimento e filme protetor. Conseguimos comparar material de laminador disponível com seu desenho, preparar quantidades de teste e preservar rastreabilidade de número de calor pelo processamento no centro de serviço.
Mande o grau, dimensões, volume anual e aplicação para vip@still-steel.com, ou discuta o requisito no WhatsApp.
Perguntas Frequentes
Todas as peças de aço inoxidável precisam de Pickling?
Não. Material com acabamento de usina de um laminador confiável costuma chegar com superfície passiva. Pickling é especificado após solda, conformação a quente, welding heat tint ou contaminação pesada por manuseio.
Citric acid passivation é tão eficaz quanto a nítrica?
Para muitos graus austeníticos e duplex, Citric acid passivation é uma rota reconhecida conforme ASTM A967. Testes de validação devem seguir o padrão do projeto.
Um acabamento escovado pode ser passivado?
Sim, mas Passivation depois da escovação pode alterar um pouco a aparência. Acertem uma amostra mestre ou aprovação pré-produção antes das batidas cheias.
Referências Técnicas
Documentos de referência apoiam princípios gerais de seleção e fabricação. A decisão material final deve seguir o contrato, padrão, regulamento e revisão de engenharia aplicáveis ao produto específico.