
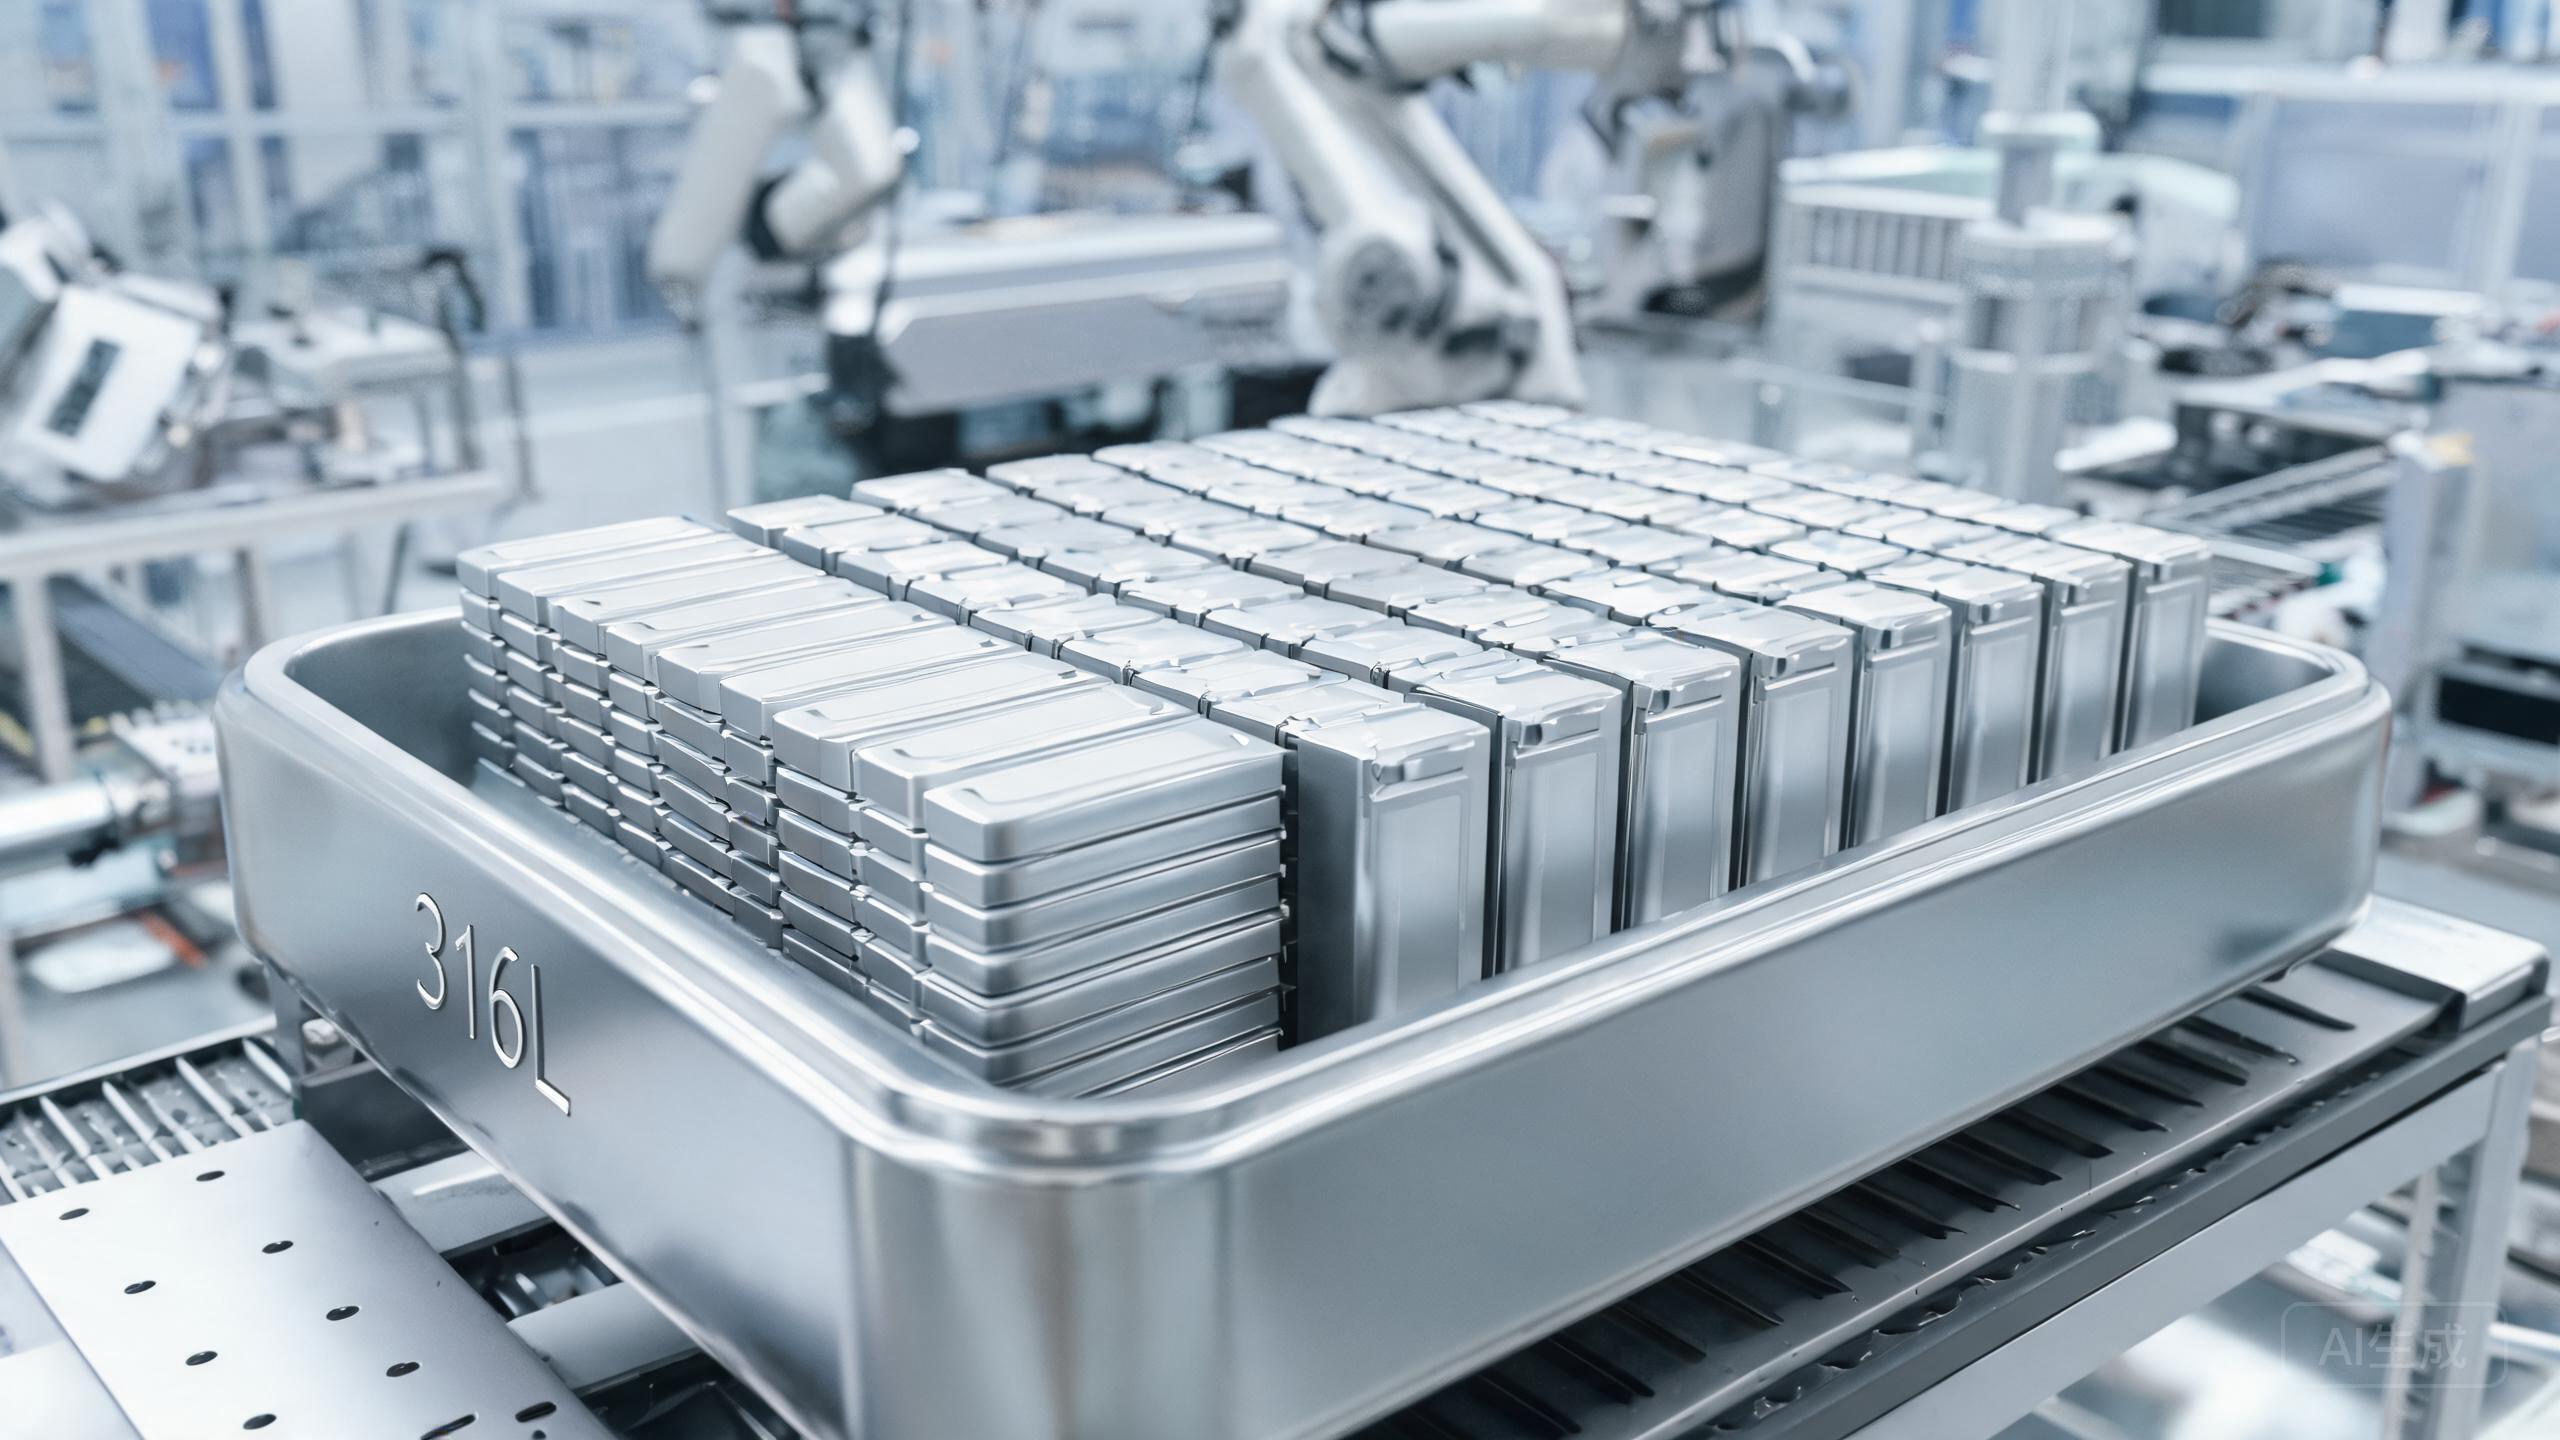
Trả lời thẳng vào vấn đề:
Công nghệ pin xe điện (EV) trạng thái rắn đang chuyển từ nguyên mẫu phòng thí nghiệm sang sản xuất hàng loạt, và thép không gỉ là vật liệu vỏ nổi bật được lựa chọn cho các định dạng túi và khối. 316L (UNS S31603) là người thắng cuộc rõ ràng — hàm lượng molypden 2-3% của nó mang lại khả năng chống ăn mòn quan trọng chống lại các chất điện giải rắn dựa trên sulfua và clorua mà 304 (S30400) không thể so sánh. Ferit 430 (S43000) bị hỏng do cả khả năng chống ăn mòn và hạn chế khả năng tạo hình trong các môi trường này. Vỏ dùng dải cán nguội chính xác ở độ dày 0.15-0.30mm với dung sai tối thiểu ±8μm, được hàn laser kín để duy trì rào chắn khí quyển phải sống sót qua 1,000+ chu kỳ nhiệt giữa 60°C và -40°C mà không bị rò rỉ.
So sánh nhanh
| Cấp thép | UNS | Cr | Ni | Mo | Độ bền chảy (MPa) | Độ bền kéo (MPa) | Khả năng tạo hình | Chống ăn mòn (Chất điện giải rắn) | Khả năng hàn laser | Công dụng điển hình |
|---|---|---|---|---|---|---|---|---|---|---|
| 316L | S31603 | 16-18% | 10-14% | 2-3% | ≥205 | ≥515 | Tuyệt vời | Vượt trội (chống florua) | Tuyệt vời | Vỏ túi pin trạng thái rắn |
| 304 | S30400 | 18-20% | 8-10.5% | ≤0.5% | ≥210 | ≥500 | Tuyệt vời | Khá (pitting trong florua) | Tuyệt vời | Vỏ pin lithium-ion thông thường |
| 430 | S43000 | 16-18% | ≤0.75% | 0 | ≥205 | ≥450 | Tốt (kéo sâu hạn chế) | Kém (ăn mòn nhanh) | Khá (văng bắn cao hơn) | LFP chi phí thấp (KHÔNG cho trạng thái rắn) |
Người mua cần đánh giá gì
- Loại chất điện giải. Pin trạng thái rắn dùng chất điện giải dựa trên sulfua (Li2S-P2S5), clorua (Li3YCl6), hoặc oxit. Loại sulfua và clorua giàu halogen và cần tối thiểu 316L; chất điện giải rắn chỉ oxit có thể cho phép 304 nhưng 316L vẫn được ưu tiên.
- Yêu cầu chu kỳ nhiệt. Bộ pin trải qua hoạt động -40°C đến +60°C, với tốc độ giãn nở 17.2×10⁻⁶/°C đối với 316L. Xác nhận hệ số giãn nở nhiệt (CTE) của vật liệu của bạn khớp với thiết kế xếp ngăn pin để tránh ứng suất tại mặt tiếp xúc.
- Tham số hàn laser. Vỏ EV dùng hàn laser sợi quang ở công suất 2-5 kW, tốc độ 300-500 mm/s và khí bảo vệ Argon. Chỉ định dải 316L của bạn có độ nhám bề mặt Ra 0.2-0.4μm được kiểm soát — điều này trực tiếp ảnh hưởng đến chất lượng hạt hàn và tốc độ rò rỉ.
- Dung sai dải. Các nhà sản xuất pin EV yêu cầu kiểm soát độ dày ±0.008mm trên dải 0.20mm. Xác nhận nhà máy của bạn có khả năng cán nguội Sendzimir 20 giá đỡ để cung cấp dung sai này một cách nhất quán.
- Lưu ý riêng về Trung Quốc. CATL, BYD và NIO đều chuẩn hóa trên dải 316L cho các dây chuyền thí điểm pin trạng thái rắn của họ. Các nhà cung cấp cao cấp như Thép Tsingtao cung cấp “316L cấp pin” với hàm lượng lưu huỳnh được kiểm soát đặc biệt (≤0.003%) để cải thiện khả năng hàn.
Sai lầm mua hàng phổ biến
Sai lầm: Chỉ định “304” nghĩ rằng “tất cả austenit đều như nhau” cho trạng thái rắn. Chúng tôi đã thấy hai công ty khởi nghiệp pin vào năm 2024 tạo mẫu với vỏ 304 để giảm chi phí. Cả hai đều phát triển pitting rõ ràng trong 300 chu kỳ nhiệt khi dùng chất điện giải rắn giàu clorua, dẫn đến ẩm ướt xâm nhập và pin hỏng. Cách khắc phục: 316L là không thể thương lượng cho mọi hóa học trạng thái rắn có halogen.
Sai lầm: Bịp nhà máy Trung Quốc — 316L bị hạ cấp với molypden dưới chuẩn. Một số nhà cung cấp dải ở Ninh Ba đã giao vật liệu dán nhãn 316L mà chỉ có 1.6-1.9% Mo (tối thiểu theo ASTM A240 là 2.0%). Vật liệu trông giống hệt nhau và qua được kiểm tra độ cứng cơ bản, nhưng khả năng chống ăn mòn trong môi trường chất điện giải rắn giảm khoảng 40%. Giải pháp: quang phổ PMI (Nhận dạng Vật liệu Dương) trên mọi cuộn là bắt buộc. Khẳng định chứng chỉ kiểm tra nhà máy EN 10204 3.1 liệt kê hàm lượng Mo chính xác. Ngoài ra, chạy thử nghiệm ngâm 7 ngày trong dung dịch HF 0.1 M — 316L hợp chuẩn sẽ không có pitting trong khi vật liệu thiếu chuẩn sẽ phát triển tấn công rõ ràng.
Sai lầm: Bỏ qua thụ động sau hàn. 316L hàn laser phát triển vùng ảnh hưởng nhiệt (HAZ) với hàm lượng crôm giảm. Bước thụ động axit nitric theo ASTM A380 khôi phục khả năng chống ăn mòn trong vùng hàn và ngăn hỏng sớm.
Sai lầm: Khăng khăng về hoàn thiện gương 8K. Mặc dù hấp dẫn về mặt thị giác, hoàn thiện 8K có Ra <0.05μm có thể giảm hấp thụ hàn laser 20-30%. Bề mặt tối ưu là hoàn thiện nhà máy 2B được kiểm soát cẩn thận hoặc hoàn thiện No.4 với Ra 0.2-0.4μm cho hiệu năng hàn và ăn mòn tốt nhất.
Nội dung yêu cầu báo giá (RFQ) khuyến nghị
Cấp thép: ASTM A240 / UNS S31603 (316L), cấp pin với S ≤0.003% được kiểm soát
Hình dạng: Dải cán nguội
Độ dày: [0.15 / 0.20 / 0.25 / 0.30] mm ±0.008mm
Chiều rộng: [mm chính xác]
Chiều dài: Cuộn, [đường kính trong chính xác]
Bề mặt: Hoàn thiện nhà máy 2B, Ra 0.2-0.4μm, bôi dầu
Ứng dụng: Vỏ túi pin EV trạng thái rắn
Số lượng: [tấn mét]
Giao hàng: [ngày yêu cầu, điều kiện vận chuyển]
Chứng nhận cần thiết:
  - Chứng chỉ kiểm tra nhà máy EN 10204 3.1 (liệt kê mọi nguyên tố)
  - Báo cáo quang phổ PMI trên mọi cuộn
  - Báo cáo xác minh dung sai độ dày (10 điểm mỗi cuộn)
  - Thử nghiệm ăn mòn theo ASTM G48 Phương pháp A (6% FeCl3, 35°C, 24h)
FAQ
Tại sao 316L được ưu tiên hơn 304 cho vỏ pin EV trạng thái rắn?
316L (UNS S31603) cung cấp khả năng chống ăn mòn tốt hơn 304 (S30400) chống lại các chất điện giải rắn florua (dựa trên sulfua hoặc clorua) dùng trong pin thế hệ tiếp theo. Hàm lượng molypden 2-3% trong 316L cải tiến đáng kể khả năng chống pitting trong môi trường florua. Cả hai có khả năng tạo hình tương đương, nhưng 316L duy trì bảo vệ ăn mòn qua 1,000+ chu kỳ nhiệt (60°C đến -40°C).
Dung sai độ dày nào được yêu cầu cho dải thép không gỉ vỏ pin EV?
Vỏ pin EV dùng dải thép không gỉ cán nguội ở độ dày 0.15-0.30mm. Dung sai tối thiểu yêu cầu là ±0.008mm (±8μm) — điều này đảm bảo chất lượng kéo sâu nhất quán và duy trì tính toàn vẹn của đường hàn laser. Các dung sai chặt hơn ±0.005mm được ưu tiên cho thiết kế túi cao cấp nơi đồng đều độ dày thành trực tiếp ảnh hưởng đến khả năng chịu áp suất.
Có thể dùng thép không gỉ 430 cho vỏ pin EV để cắt giảm chi phí không?
430 (UNS S43000, ferit, 17% Cr) đôi khi được dùng cho vỏ pin LFP chi phí thấp ở Trung Quốc, nhưng KHÔNG được khuyến nghị cho pin trạng thái rắn. 430 thiếu niken và molypden, làm cho nó dễ bị ăn mòn từ các chất điện giải rắn có halogen. Nó cũng có tính từ thông cao hơn (vấn đề cho cảm biến BMS) và khả năng tạo hình kéo sâu thấp hơn 316L.
CTA + Tài liệu tham khảo kỹ thuật
Gửi cấp thép, kích thước, khối lượng hàng năm và ứng dụng của bạn tới vip@still-steel.com, hoặc liên hệ chúng tôi. Chúng tôi cung cấp dải 316L cấp pin dung sai chặt theo ASTM A240 cho các nhà sản xuất pin EV trên khắp Trung Quốc.
Tài liệu tham khảo:
- ASTM A240 / A240M: Đặc tả tiêu chuẩn cho tấm, lá và dải thép không gỉ crôm và crôm-niken
- ASTM A380: Thực hành tiêu chuẩn cho làm sạch, tẩy cặn và thụ động các chi tiết thép không gỉ
- IEC 62660-2: Pin thứ cấp cho việc đẩy xe điện — Phần 2: Độ tin cậy và thử nghiệm lạm dụng
- Xem thêm: Thép không gỉ tốt nhất cho ứng dụng hàng hải