
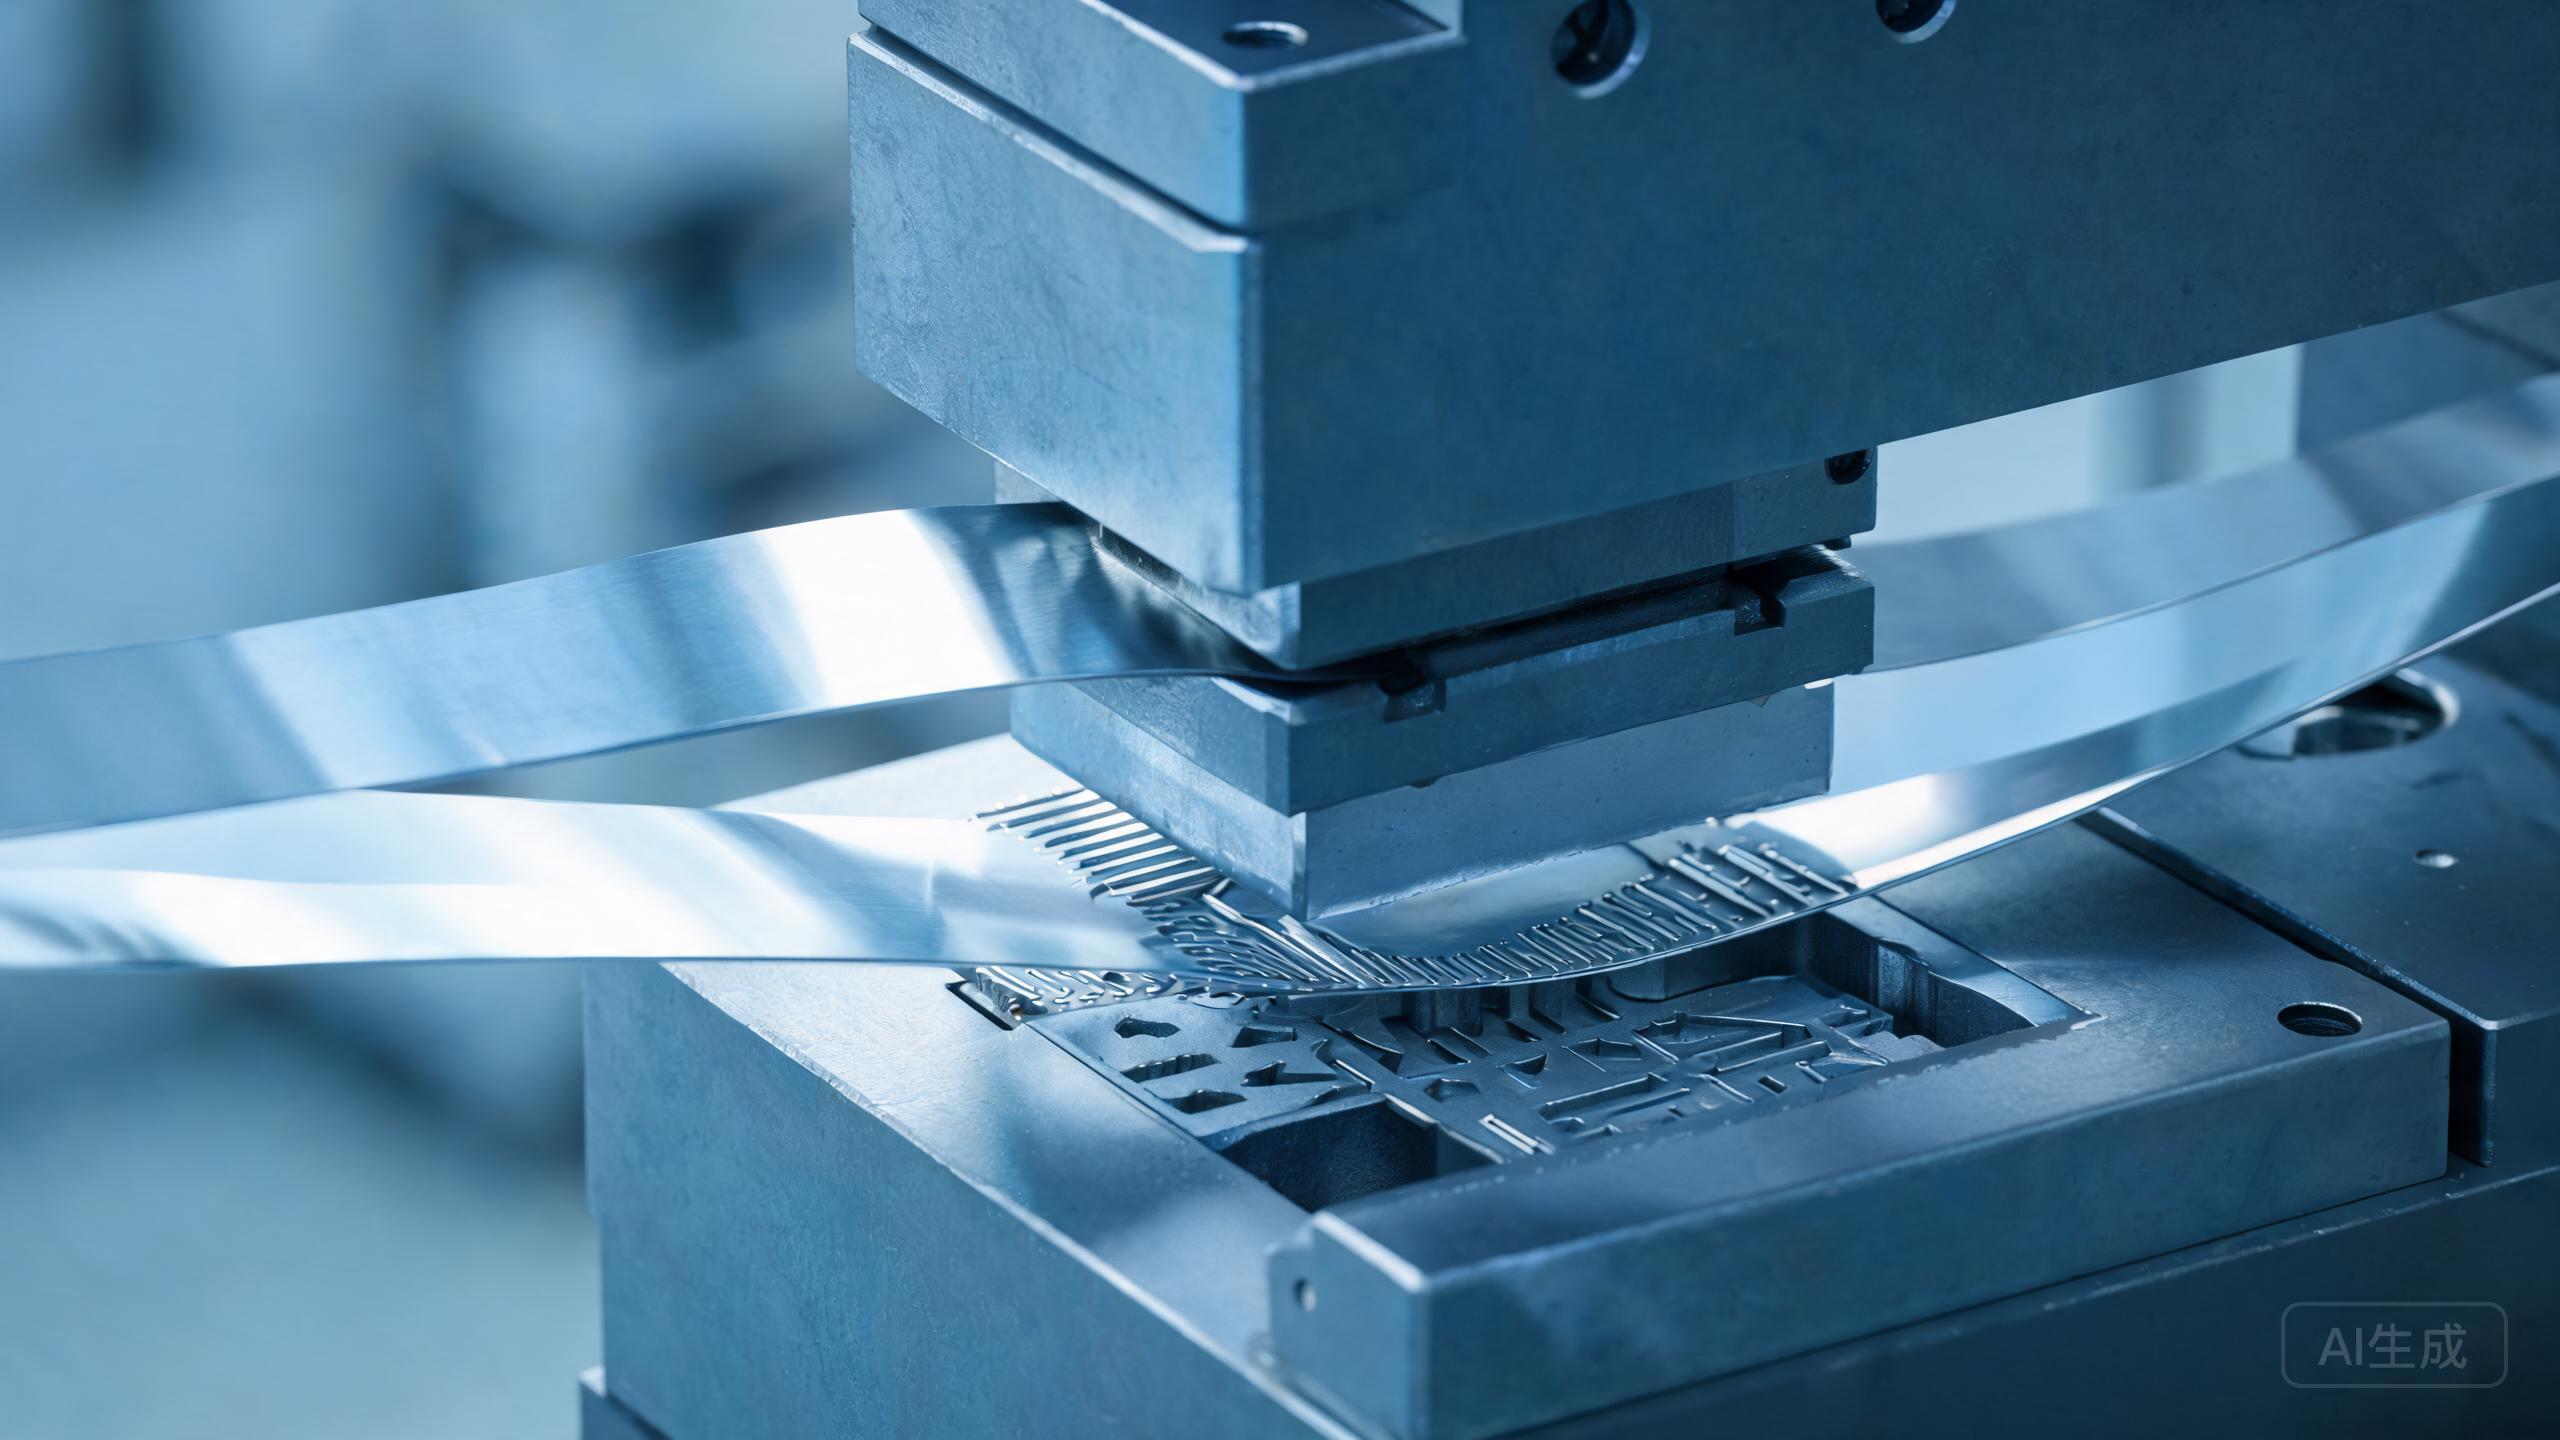
إجابة مختصرة — ينتج عن التشكيل بالثني للفولاذ المقاوم للصدأ فائق الرقة (دون 0.2 مم) ثلاثة عيوب مهيمنة: التجعد الناتج عن قوة حامل فارغة غير كافية، والتشقق الناتج عن تركيز الإجهاد عند أنصاف الأقطار الحادة أو الترقق المفرط، والارتداد الناتج عن الاستعادة المرنة العالية للمادة. وتتطلب الوقاية مطابقة التقسية لتصميم القالب، واستخدام سرعات مضرب منخفضة (200–500 مم/ثانية)، وأدوات مصقولة، وتزييتًا مناسبًا، وتعويضًا بالثني الزائد. وعلى المشترين تحديد التقسية وتفاوت السمك واتجاه الحبوب قبل الانتهاء من الأدوات.
تم إعداد هذا الدليل لمشتري الفولاذ المقاوم للصدأ وفرق التوريد والمهندسين ومصنعي المنتجات. والغرض من ذلك ليس الإعلان عن فائز عالمي واحد، بل تحويل سؤال مادي واسع إلى مواصفات يمكن للطاحونة أو مركز الخدمة أن يقتبسها ويعالجها ويفحصها باستمرار.
مقارنة سريعة
| العيب | السبب الجذري | الإجراء المضاد الأساسي |
|---|---|---|
| التجعد | قوة حامل الفارغة منخفضة جدًا؛ صلابة المادة غير كافية | زيادة قوة حامل الفارغة تدريجيًا؛ استخدام التفريغ أو الوسادة اللينة |
| التشقق | نصف قطر ثني حاد؛ ترقق موضعي >30%؛ تقسية خاطئة (صلبة) | زيادة نصف القطر الداخلي ≥2× السمك؛ التحول إلى المُلدَّنة أو 1/4H |
| الارتداد | استعادة مرنة عالية للفولاذ الأوستنيتي | الثني الزائد 2–5°؛ استخدام السكّة عند نقطة القاع الميتة؛ تحديد تقسية أصلب |
| خدش السطح | سطح القالب خشن أو ملوث؛ لا فيلم واقٍ | تلميع القالب حتى Ra ≤0.4 µm؛ تطبيق فيلم PE على الشريط |
| الانحراف البعدي | إجهاد متبقٍ من التصفيح البارد؛ انثناء اللفافة | تخفيف الإجهاد أو التلدين قبل الثني؛ تسطيح الشريط |
الجدول هو نقطة البداية. يعتمد الأداء الفعلي على المعيار الحاكم وحالة التسليم والأبعاد وتشطيب السطح وطريق التصنيع وبيئة الخدمة. لا ينبغي أبدًا أن تحل الأسماء التجارية محل مواصفات الشراء الكاملة.
ما يجب على المشترين تقييمه
- اختيار التقسية: يتمتع 304 المُلدَّن (اللين) باستطالة ≥45% وهو الأسهل للتشكيل دون تشقق، لكنه يُظهر أقصى ارتداد. وتحافظ التقسية 3/4 الصلبة (HV ≥340) على الشكل أفضل لكنها تتشقق عند أنصاف الأقطار الضيقة. ويُستحسن مطابقة التقسية لهندسة الجزء: فالسحب العميق يحتاج إلى المُلدَّنة؛ والنوابض المسطحة تحتاج إلى الصلبة.
- نصف قطر الثني: بالنسبة لشريط 0.1 مم، يبلغ الحد الأدنى لنصف قطر الثني دون تشقق تقريبًا 1.0 مم للدرجة المُلدَّنة 304 و2.0 مم لنصف الصلبة. ومن المهم ألا يُصمَّم أبدًا زاوية داخلية حادة على الفولاذ المقاوم للصدأ فائق الرقة — فإنها ستتشقق.
- اتجاه الحبوب: يسمح الثني عكس اتجاه التصفيح (عبر الحبوب) بأنصاف أقطار أضيق من الثني في اتجاه التصفيح (مماثل للحبوب). ويُستحسن تحديد اتجاه الحبوب على المخطط لأجزاء الثني الحرجة.
- سرعة المضرب: تُظهر الأبحاث على الألواح ثنائية القطب من SS304 بسمك 0.1 مم أن سرعات المضرب البالغة 200–500 مم/ثانية تنتج ترققًا مناظرًا (23–25%)، لكن السرعات التي تتجاوز 800 مم/ثانية ترفع الترقق الأقصى إلى 26%+ وتزيد خطر الكسر عند زوايا القنوات.
- التزييت: يُستحسن استخدام مزلق ثني منخفض الاحتكاك مخصص للفولاذ المقاوم للصدأ. فالثني الجاف لدرجة 304 فائقة الرقة يسبب الاحتكاك والتعلق وتراكم الأدوات وخدوش السطح التي لا يمكن إصلاحها.
بالنسبة لأوامر الإنتاج، يُستحسن مشاركة الاستخدام النهائي بدلًا من طلب درجة أو تشطيب بشكل منفصل. يستطيع المورد عندئذ مراجعة التعرض للتآكل وشدة التشكيل واللحام والمتطلبات البصرية والتعبئة قبل قطع المادة. وعادةً ما تكون هذه المراجعة المبكرة أقل تكلفة من تصحيح الشحنة المرفوضة أو تجربة الإنتاج غير المستقرة.
أخطاء الشراء الشائعة
- طلب تقسية كاملة الصلابة لجزء بنصف قطر ثني 0.5 مم — يتشقق الشريط عند كل ثنية وتُتلف دفعة الثني بأكملها
- عدم تحديد اتجاه الحبوب — يشحن المورد حبوبًا عشوائية الاتجاه، وتتشقق أجزاء الثني بشكل غير متناسق عبر الدفعات
- القبول بشريط دون فيلم واقٍ — تخدش المناولة والتماس مع القالب السطح، وهذه الخدوش لا يمكن تلميعها على مادة سمكها 0.05 مم
- استخدام قالب مصمم لمادة 0.3 مم على شريط 0.1 مم — تكون التخلخلات كبيرة جدًا، مما يسبب التجعد وانثناء الحافة وعدم الاستقرار البعدي
التحقق: قبل الإنتاج بالجملة، يُستحسن إجراء تجربة ثني من 50 قطعة باللفافة الفعلية. قِس زاوية الارتداد، وافحص وجود شروخ ميكروية عند أنصاف أقطار الثني تحت تكبير 10×، وتحقق من أن السماكة عند أنحف نقطة لا تتجاوز تخفيضًا بنسبة 25% من الاسمية. واطلب شهادة EN 10204 3.1 المؤكدة أن التقسية والخواص الميكانيكية تطابق مواصفات الشراء.
صياغة طلب عرض الأسعار الموصى بها
يُستحسن تحديد: الدرجة (304 / UNS S30400)، السمك الاسمي والحد الأدنى المقبول للسمك، نطاق التفاوت وفقًا إلى ASTM A240، التقسية (مُلدَّنة / 1/4H / 1/2H / 3/4H مع نطاق HV)، تشطيب السطح (2B / BA)، حالة الحافة (مشقوقة / مقصوصة مستديرة)، اتجاه الحبوب (مماثل / عمودي على محور الثني)، الفيلم الواقي (PE مزدوج الجوانب مضاد للكهرباء الساكنة)، القطر الداخلي لللفافة ووزنها، ووصف تطبيق الثني (نصف قطر الثني، عمق السحب، هندسة الجزء).
كما يُستحسن أيضًا تضمين كمية الطلب ونسبة الاختلاف المقبولة وجهة التسليم وتاريخ التسليم المطلوب وما إذا كانت الشحنات الجزئية مسموحة. وإذا كان المتطلب بالغ الأهمية، فيجعل قابلاً للقياس ويوضع في أمر الشراء لا في محادثة بريدية فحسب.
كيف يدعم Still Steel المشروع
توفر Still Steel لفائف الفولاذ المقاوم للصدأ والأشرطة والصفائح، وتقدم خدمات التقطيع إلى المشقوق والقص إلى الأطوال والفرك والتلميع وتطبيق الأفلام الواقية. ويمكننا مقارنة مادة المطاحن المتاحة بمخططات الرسم الخاصة بك، وتجهيز كميات التجربة، والحفاظ على قابلية تتبع رقم اللحمة الحرارية عبر معالجة مركز الخدمة.
أرسل الدرجة والأبعاد والكمية السنوية والاستخدام إلى vip@still-steel.com، أو ناقش المتطلب عبر واتساب، أو اطلب عرض أسعار عبر الإنترنت.
الأسئلة الشائعة
لماذا يتجعد الفولاذ المقاوم للصدأ فائق الرقة أثناء التشكيل بالثني؟
يحدث التجعد عندما تكون قوة حامل الفارغة منخفضة جدًا بالنظر إلى الصلابة الدنيا للمادة. فعند سمك 0.1 مم، حتى الانضغاط غير المتساوي الطفيف يجعل الصفيحة تنثني. ومن المستحسن زيادة ضغط حامل الفارغة تدريجيًا واستخدام سطح قالب مصقول مع تزييت مناسب.
كيف أقلل الارتداد في ثني 304 فائق الرقة؟
يُنصح بالثني الزائد بمقدار 2–5° للتعويض عن الاستعادة المرنة، واستخدام السكّة عند نقطة القاع الميتة في القالب، وتحديد التقسية 3/4 الصلبة أو كاملة الصلابة بدلًا من المُلدَّنة. كما تقلل سرعة المضرب المنخفضة من تباين الارتداد.
ما سرعة المضرب الآمنة لثني شريط الفولاذ المقاوم للصدأ بسمك 0.1 مم؟
بالنسبة لشريط 304 بسمك 0.05–0.15 مم، يُستحسن الإبقاء على سرعة المضرب عند 200–500 مم/ثانية. فالسرعات التي تتجاوز 800 مم/ثانية تزيد الآثار المرتبطة بمعدل الانفعال وخطر التشقق عند زوايا القنوات وجذور الحواف الجانبية.
المراجع التقنية
- ASTM A240/A240M الصفائح والأشرطة من الفولاذ المقاوم للصدأ
- ASTM A666 حالات تقسية الشريط المقوّى بالشغل من الفولاذ المقاوم للصدأ
- EN 10088-2 الشروط الفنية لشريط الفولاذ المقاوم للصدأ
وثائق المرجع تدعم المبادئ العامة للاختيار والتصنيع. ويجب أن يتبع قرار المادة النهائي العقد والمعيار واللوائح والمراجعة الهندسية الملائمة للمنتج المعين.