
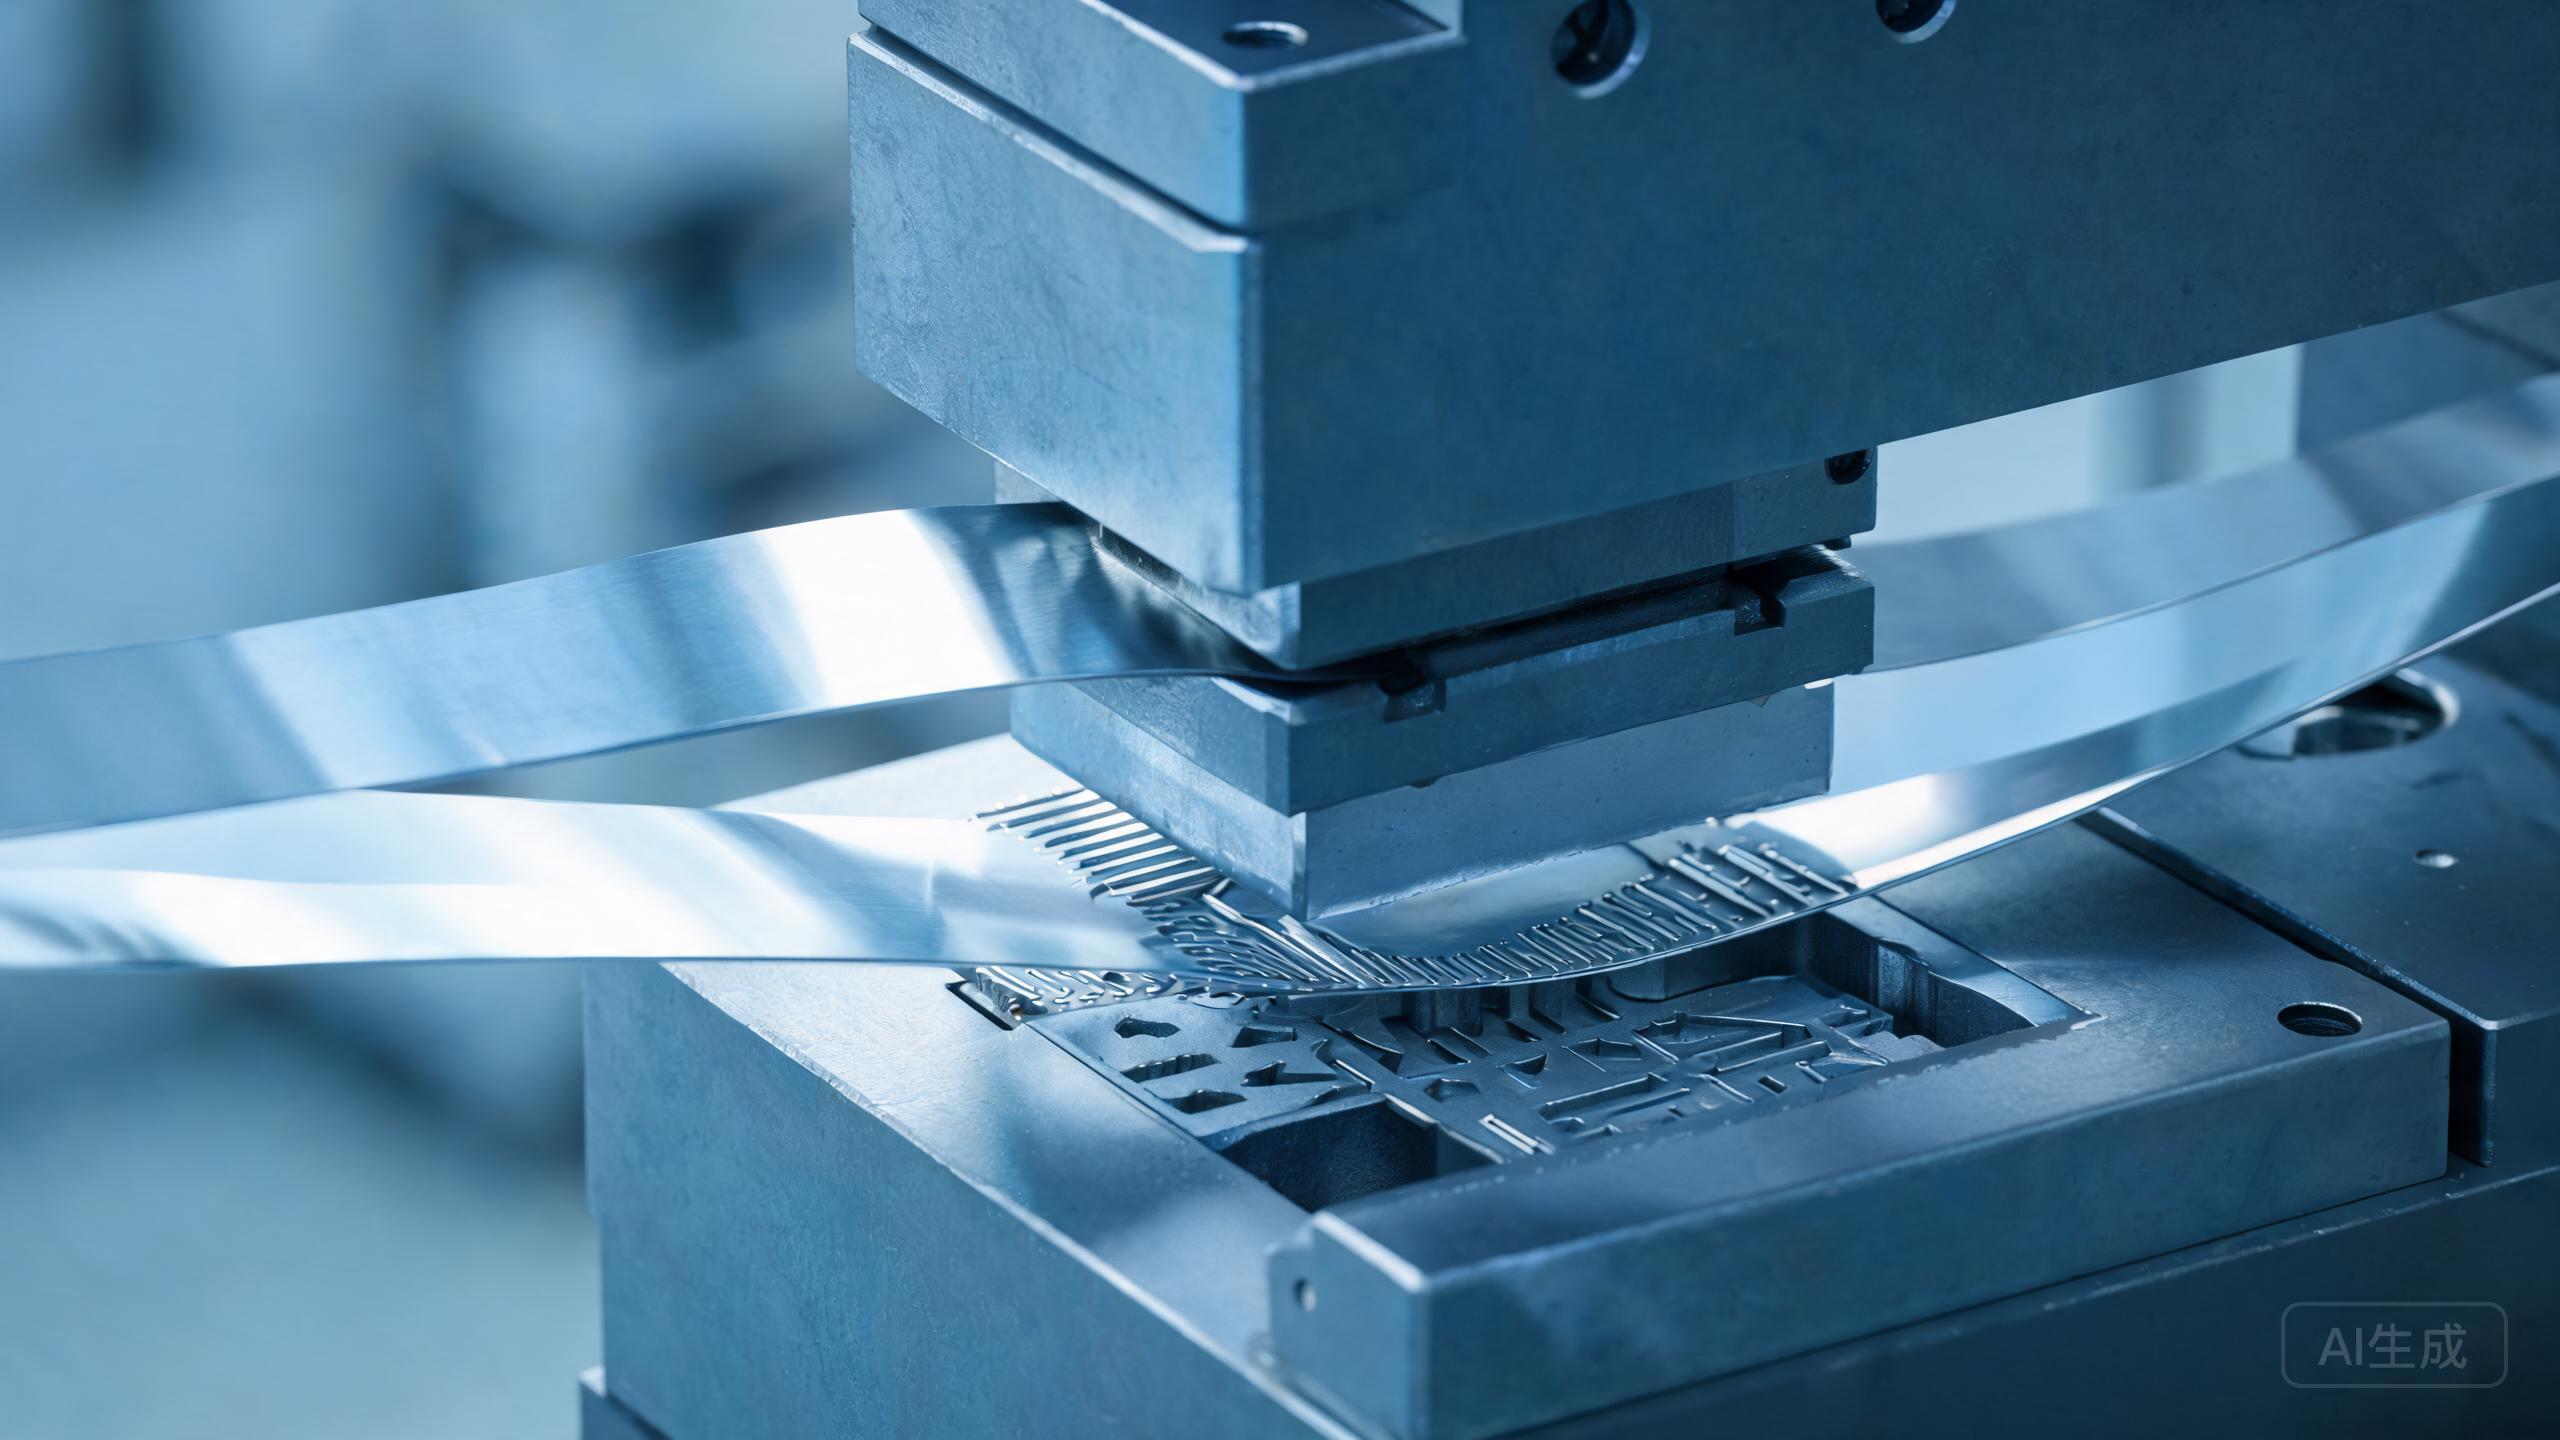
Respuesta corta: estampar acero inoxidable ultrafino (por debajo de 0,2 mm) trae tres defectos protagonistas: arrugas por fuerza de pisador escasa, grietas por concentración de tensión en radios cerrados o adelgazamiento excesivo, y springback por la alta recuperación elástica del material. Prevenirlos pasa por casar el temple con el diseño de la matriz, usar velocidades de punzón bajas (200-500 mm/s), herramienta pulida, lubricación correcta y compensación por sobre-doblado. El comprador debe fijar temple, tolerancia de espesor y dirección de grano antes de cerrar la herramienta.
Esta guía está escrita para compradores de acero inoxidable, equipos de sourcing, ingenieros y fabricantes de producto. No busca coronar a un único ganador universal, sino convertir una pregunta amplia de material en una especificación que un molino o centro de servicio pueda cotizar, procesar e inspeccionar siempre con el mismo criterio.
Comparación rápida
| Defecto | Causa raíz | Contramedida clave |
|---|---|---|
| Arrugas | Fuerza de pisador demasiado baja; rigidez insuficiente del material | Subir BHF de a poco; usar vacío o almohadilla suave |
| Grietas | Radio de doblez cerrado; adelgazamiento local >30%; temple (duro) equivocado | Subir radio interno ≥2× el espesor; cambiar a recocido o 1/4H |
| Springback | Alta recuperación elástica del inoxidable austenítico | Sobre-doblar 2-5°; usar acuñado en punto muerto inferior; especificar temple más duro |
| Rayado de superficie | Superficie de matriz rugosa o contaminada; sin film protector | Pulir la matriz a Ra ≤0,4 µm; aplicar film PE sobre la tira |
| Deriva dimensional | Tensión residual del laminado en frío; forma de la bobina | Aliviar tensiones o recocer antes de estampar; aplanar la tira |
La tabla es solo un punto de partida. El desempeño real depende de la norma aplicable, la condición de entrega, las dimensiones, el acabado de superficie, la ruta de fabricación y el entorno de servicio. Los nombres comerciales nunca deben sustituir a una especificación de compra completa.
Qué debe evaluar el comprador
- Selección de temple: el 304 recocido (blando) tiene alargamiento ≥45% y es el más dócil para formar sin grietas, pero muestra el springback más grande. El 3/4 duro (HV ≥340) sostiene mejor la forma, pero se agrieta en radios cerrados. Case el temple al relieve de la pieza: estirados profundos piden recocido; resortes planos, duro.
- Radio de doblez: para tira de 0,1 mm, el radio mínimo sin grietas ronda 1,0 mm en 304 recocido y 2,0 mm en medio duro. Nunca diseñe una esquina interna afilada en acero inoxidable ultrafino: se agrieta.
- Dirección de grano: doblar a través de la dirección de laminación (contra el grano) admite radios más cerrados que doblar a lo largo (con el grano). Indique la dirección de grano en el plano para piezas con doblez crítico.
- Velocidad de punzón: la investigación sobre placas bipolares de SS304 de 0,1 mm muestra que velocidades de 200-500 mm/s producen un adelgazamiento comparable (23-25%), pero por encima de 800 mm/s el adelgazamiento máximo sube a 26%+ y crece el riesgo de fractura en las esquinas de los canales.
- Lubricación: use un lubricante de estampado de baja fricción apto para acero inoxidable. El estampado en seco del 304 ultrafino agarrota, acumula material en la herramienta y deja rayas que no se reparan.
Para pedidos de producción, comparta el uso final en lugar de pedir una calidad o un acabado aislados. Así el proveedor puede revisar exposición a corrosión, severidad de conformado, soldadura, requisitos visuales y embalaje antes de cortar el material. Esta conversación temprana suele salir más barata que corregir un embarque rechazado o un ensayo de producción inestable.
Errores frecuentes de compra
- Pedir temple full hard para una pieza con radio de doblez de 0,5 mm: la tira se agrieta en cada doblez y la tanda entera de estampado termina en la chatarra
- No especificar dirección de grano: el proveedor envía grano aleatorio y las piezas con doblez se agrietan de forma inconsistente entre lotes
- Aceptar tira sin film protector: la manipulación y el contacto con la matriz rayan la superficie, y en material de 0,05 mm esas rayas ya no se pulen
- Usar una matriz diseñada para material de 0,3 mm en tira de 0,1 mm: la holgura queda excesiva y aparecen arrugas, curvatura de borde e inestabilidad dimensional
Verificación: antes de la producción masiva, ensaye un estampado de 50 piezas con la bobina real. Mida el ángulo de springback, revise microgrietas en los radios de doblez bajo lupa 10× y confirme que el espesor en el punto más delgado no supere una reducción del 25% del nominal. Exija MTC EN 10204 3.1 que confirme que el temple y las propiedades mecánicas casan con la especificación de compra.
Modelo de cotización (RFQ)
Especifique: calidad (304 / UNS S30400), espesor nominal y mínimo aceptable, banda de tolerancia según ASTM A240, temple (recocido / 1/4H / 1/2H / 3/4H con rango HV), acabado de superficie (2B / BA), condición de canto (cortado / redondeado), dirección de grano (paralela / transversal al eje de doblez), film protector (PE doble cara antiestático), diámetro interior y peso de la bobina, y descripción de la aplicación de estampado (radio de doblez, profundidad de embutido, geometría de la pieza).
Incluya también cantidad del pedido, variación aceptable de cantidad, destino, fecha de entrega requerida y si se permiten embarques parciales. Si un requisito es crítico, hágalo medible y póngalo en la orden de compra, no solo en un correo.
Cómo apoya Still Steel el proyecto
Still Steel suministra bobina, tira y lámina de acero inoxidable y ofrece servicios de corte, corte a medida, cepillado, pulido y film protector. Podemos comparar el material de molino disponible con su plano, preparar cantidades de prueba y conservar la trazabilidad del número de colada durante el proceso del centro de servicio.
Envíe la calidad, dimensiones, volumen anual y aplicación a vip@still-steel.com, o consulte su requisito por WhatsApp, o solicite una cotización en línea.
Preguntas frecuentes
¿Por qué se arruga el acero inoxidable ultrafino al estampar?
La arruga nace cuando la fuerza del pisador queda corta para la rigidez mínima del material. A 0,1 mm de espesor, basta una compresión levemente desigual para que la chapa se pliegue. Suba la presión del pisador de a poco y use una superficie de matriz pulida con la lubricación correcta.
¿Cómo reduzco el springback en el estampado de 304 ultrafino?
Doble de más entre 2 y 5° para compensar la recuperación elástica, use acuñado en el punto muerto inferior de la matriz y pida temple 3/4 duro o full hard en lugar de recocido. Una velocidad de punzón más baja también acorta la variación del springback.
¿Qué velocidad de punzón es segura para estampar tira de 0,1 mm de inoxidable?
Para tira de 304 de 0,05-0,15 mm, mantenga la velocidad de punzón entre 200 y 500 mm/s. Por encima de 800 mm/s crecen los efectos de velocidad de deformación y el riesgo de grietas en las esquinas de los canales y en las raíces de las protuberancias laterales.
Referencias técnicas
- ASTM A240/A240M - Chapa y tira de acero inoxidable
- ASTM A666 - Condiciones de temple de tira inoxidable endurecida por trabajo
- EN 10088-2 - Condiciones técnicas de tira de acero inoxidable
Los documentos de referencia respaldan principios generales de selección y fabricación. La decisión final sobre el material debe seguir el contrato, la norma, la regulación y la revisión de ingeniería aplicables al producto específico.