
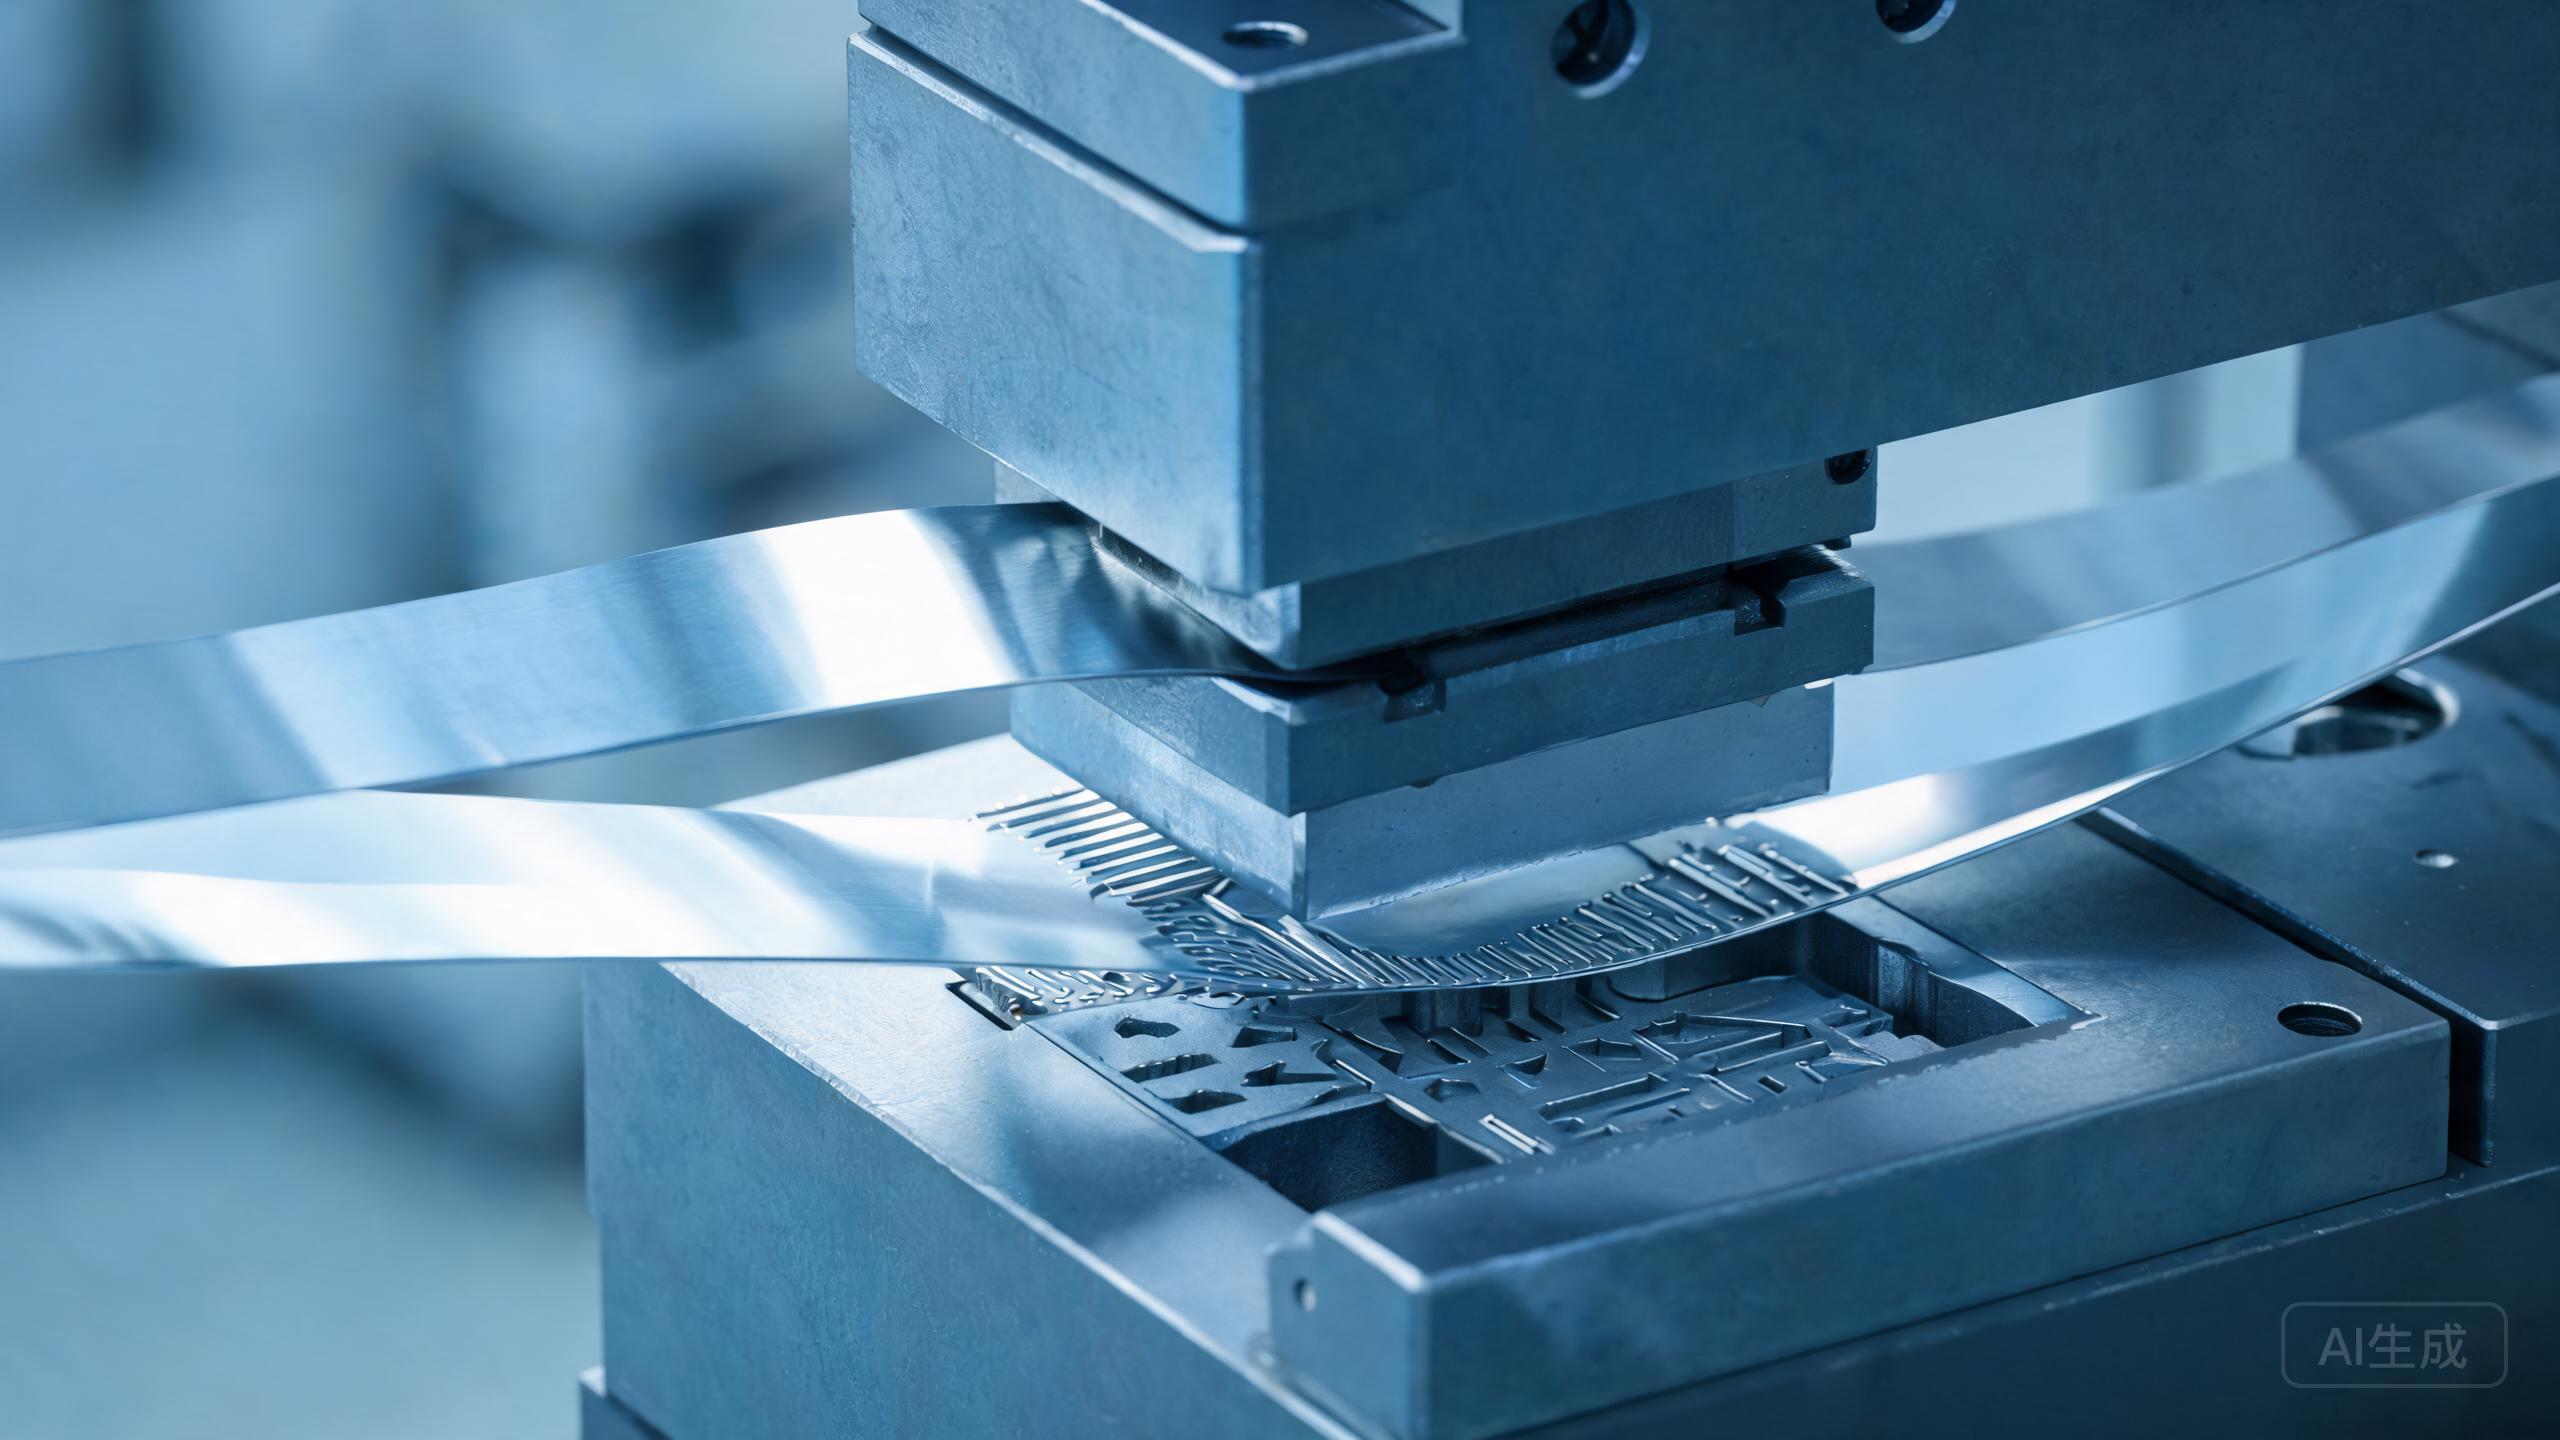
Коротко — Штамповка ультратонкой нержавейки (тоньше 0,2 mm) даёт три главных дефекта: гофр от малого усилия прижима, трещину от концентрации напряжений на остром радиусе или чрезмерного утонения, пружинение от сильной упругой отдачи. Защита: нагартовка под конструкцию штампа, низкая скорость пуансона (200–500 mm/s), полированный инструмент, смазка, компенсация перегибом. Покупатель указывает нагартовку, допуск и направление проката до фиксации оснастки.
Руководство для закупщиков, снабженцев, инженеров, производителей. Цель — не один победитель, а спецификация, по которой завод или сервис-центр назовёт цену, обработает и проверит.
Быстрое сравнение
| Дефект | Причина | Контрмера |
|---|---|---|
| Гофр | Мал прижим; не хватает жёсткости | Расти усилие прижима; вакуум или мягкая подкладка |
| Трещина | Острый радиус; утонение >30%; жёсткая нагартовка | Радиус ≥2 толщин; отжиг или 1/4H |
| Пружинение | Сильная отдача аустенита | Перегиб 2–5°; чеканка в НМТ; жёстче нагартовка |
| Царапины | Шершавая или грязная матрица; нет плёнки | Полировка матрицы Ra ≤0,4 µm; PE-плёнка на полосе |
| Размерный дрейф | Остаточные напряжения проката; сёт рулона | Снятие напряжений или отжиг до штамповки; правка полосы |
Таблица — отправная точка. Реальная работа зависит от стандарта, состояния поставки, размеров, поверхности, маршрута изготовления и среды. Коммерческие названия спецификацию не заменяют.
Что оценивать покупателю
- Нагартовка: отожжённая 304 (мягкая) — удлинение ≥45%, формуется без трещин, но пружинит сильнее всех. 3/4 (HV ≥340) держит форму, но трещит на малых радиусах. Глубокой вытяжке — отжиг, плоской пружине — жёсткая.
- Радиус изгиба: на 0,1 mm минимум без трещины — ~1,0 mm для отожжённой 304, 2,0 mm для полутвёрдой. Острый внутренний угол на ультратонкой стали — трещина всегда.
- Направление проката: поперёк направления (кросс-зерно) радиус уже, чем вдоль (параллель). На критичных гнутых деталях — направление в чертёж.
- Скорость пуансона: исследование биполярных пластин SS304 0,1 mm: 200–500 mm/s дают утонение 23–25%, свыше 800 mm/s — утонение до 26%+ и риск разрыва в углах каналов.
- Смазка: низкофрикционная по нержавейке. Сухая штамповка ультратонкой 304 — налипание, задиры, царапины, которые не чинятся.
На серийные заказы давай конечное применение, а не марку или обработку отдельно. Поставщик сверит коррозию, формовку, сварку, вид, упаковку до резки. Ранняя проверка дешевле бракованной партии и нестабильной пробы.
Типичные ошибки закупки
- Полная нагартовка на детали с радиусом 0,5 mm — трещина на каждом изгибе, весь тираж в лом.
- Направление не задано — поставщик шлёт произвольную ориентацию, гнутые детали трещат по партиям по-разному.
- Полоса без плёнки — контакт со штампом царапает; на 0,05 mm не выполировать.
- Штамп под 0,3 mm на полосу 0,1 mm — зазор велик: гофр, закрут кромки, размеры плывут.
Проверка: до серии — проба 50 деталей с реального рулона. Замерь угол пружинения, микротрещины на радиусах под 10×, утонение в самом тонком месте ≤25% от номинала. Требуй MTC EN 10204 3.1, подтверждающий нагартовку и механику по заказу.
Формулировка запроса (RFQ)
Укажи: марку (304 / UNS S30400), номинал и минимум толщины, допуск по ASTM A240, нагартовку (отжиг / 1/4H / 1/2H / 3/4H с HV), поверхность (2B / BA), кромку (надрезная / закруглённая), направление (параллель / поперёк оси гиба), плёнку (двусторонний антистатический PE), ID и вес рулона, описание штамповки (радиус гиба, глубина вытяжки, геометрия).
Плюс объём, допустимое отклонение по количеству, пункт назначения, срок, допустимость частичных поставок. Критичное требование — измеримым и в заказ, не в переписку.
Как Still Steel помогает
Still Steel поставляет рулон, полосу и лист нержавейки: шлицовка, резка в меру, браширование, полировка, защитная плёнка. Сверяет складской материал с твоим чертежом, готовит пробные партии, держит прослеживаемость плавок через сервис-центр.
Шли марку, размеры, объём и применение на vip@still-steel.com, обсудим в WhatsApp или запроси цену онлайн.
Частые вопросы
Почему ультратонкая нержавейка гофрится при штамповке?
Гофр — когда прижим слаб для малой жёсткости. На 0,1 mm даже лёгкое неравномерное сжатие складывает лист. Давление прижима расти ступенями, матрица полированная, смазка в норме.
Как снизить пружинение при штамповке ультратонкой 304?
Перегни на 2–5° против упругой отдачи, чеканка в нижней мёртвой точке штампа, нагартовка 3/4 или полная вместо отжига. Медленнее пуансон — меньше разброс пружинения.
Какая скорость пуансона безопасна для штамповки полосы 0,1 mm?
Для 304 0,05–0,15 mm — держи пуансон на 200–500 mm/s. Свыше 800 mm/s — эффекты скорости деформации и риск трещин в углах каналов и у корней боковых выступов.
Технические ссылки
- ASTM A240/A240M: лист и полоса нержавейки
- ASTM A666: нагартовка полосы
- EN 10088-2: технические условия на полосу
Справка поддерживает общий выбор и технологию. Финальное решение — по контракту, стандарту, регламенту и инженерной экспертизе конкретного изделия.