
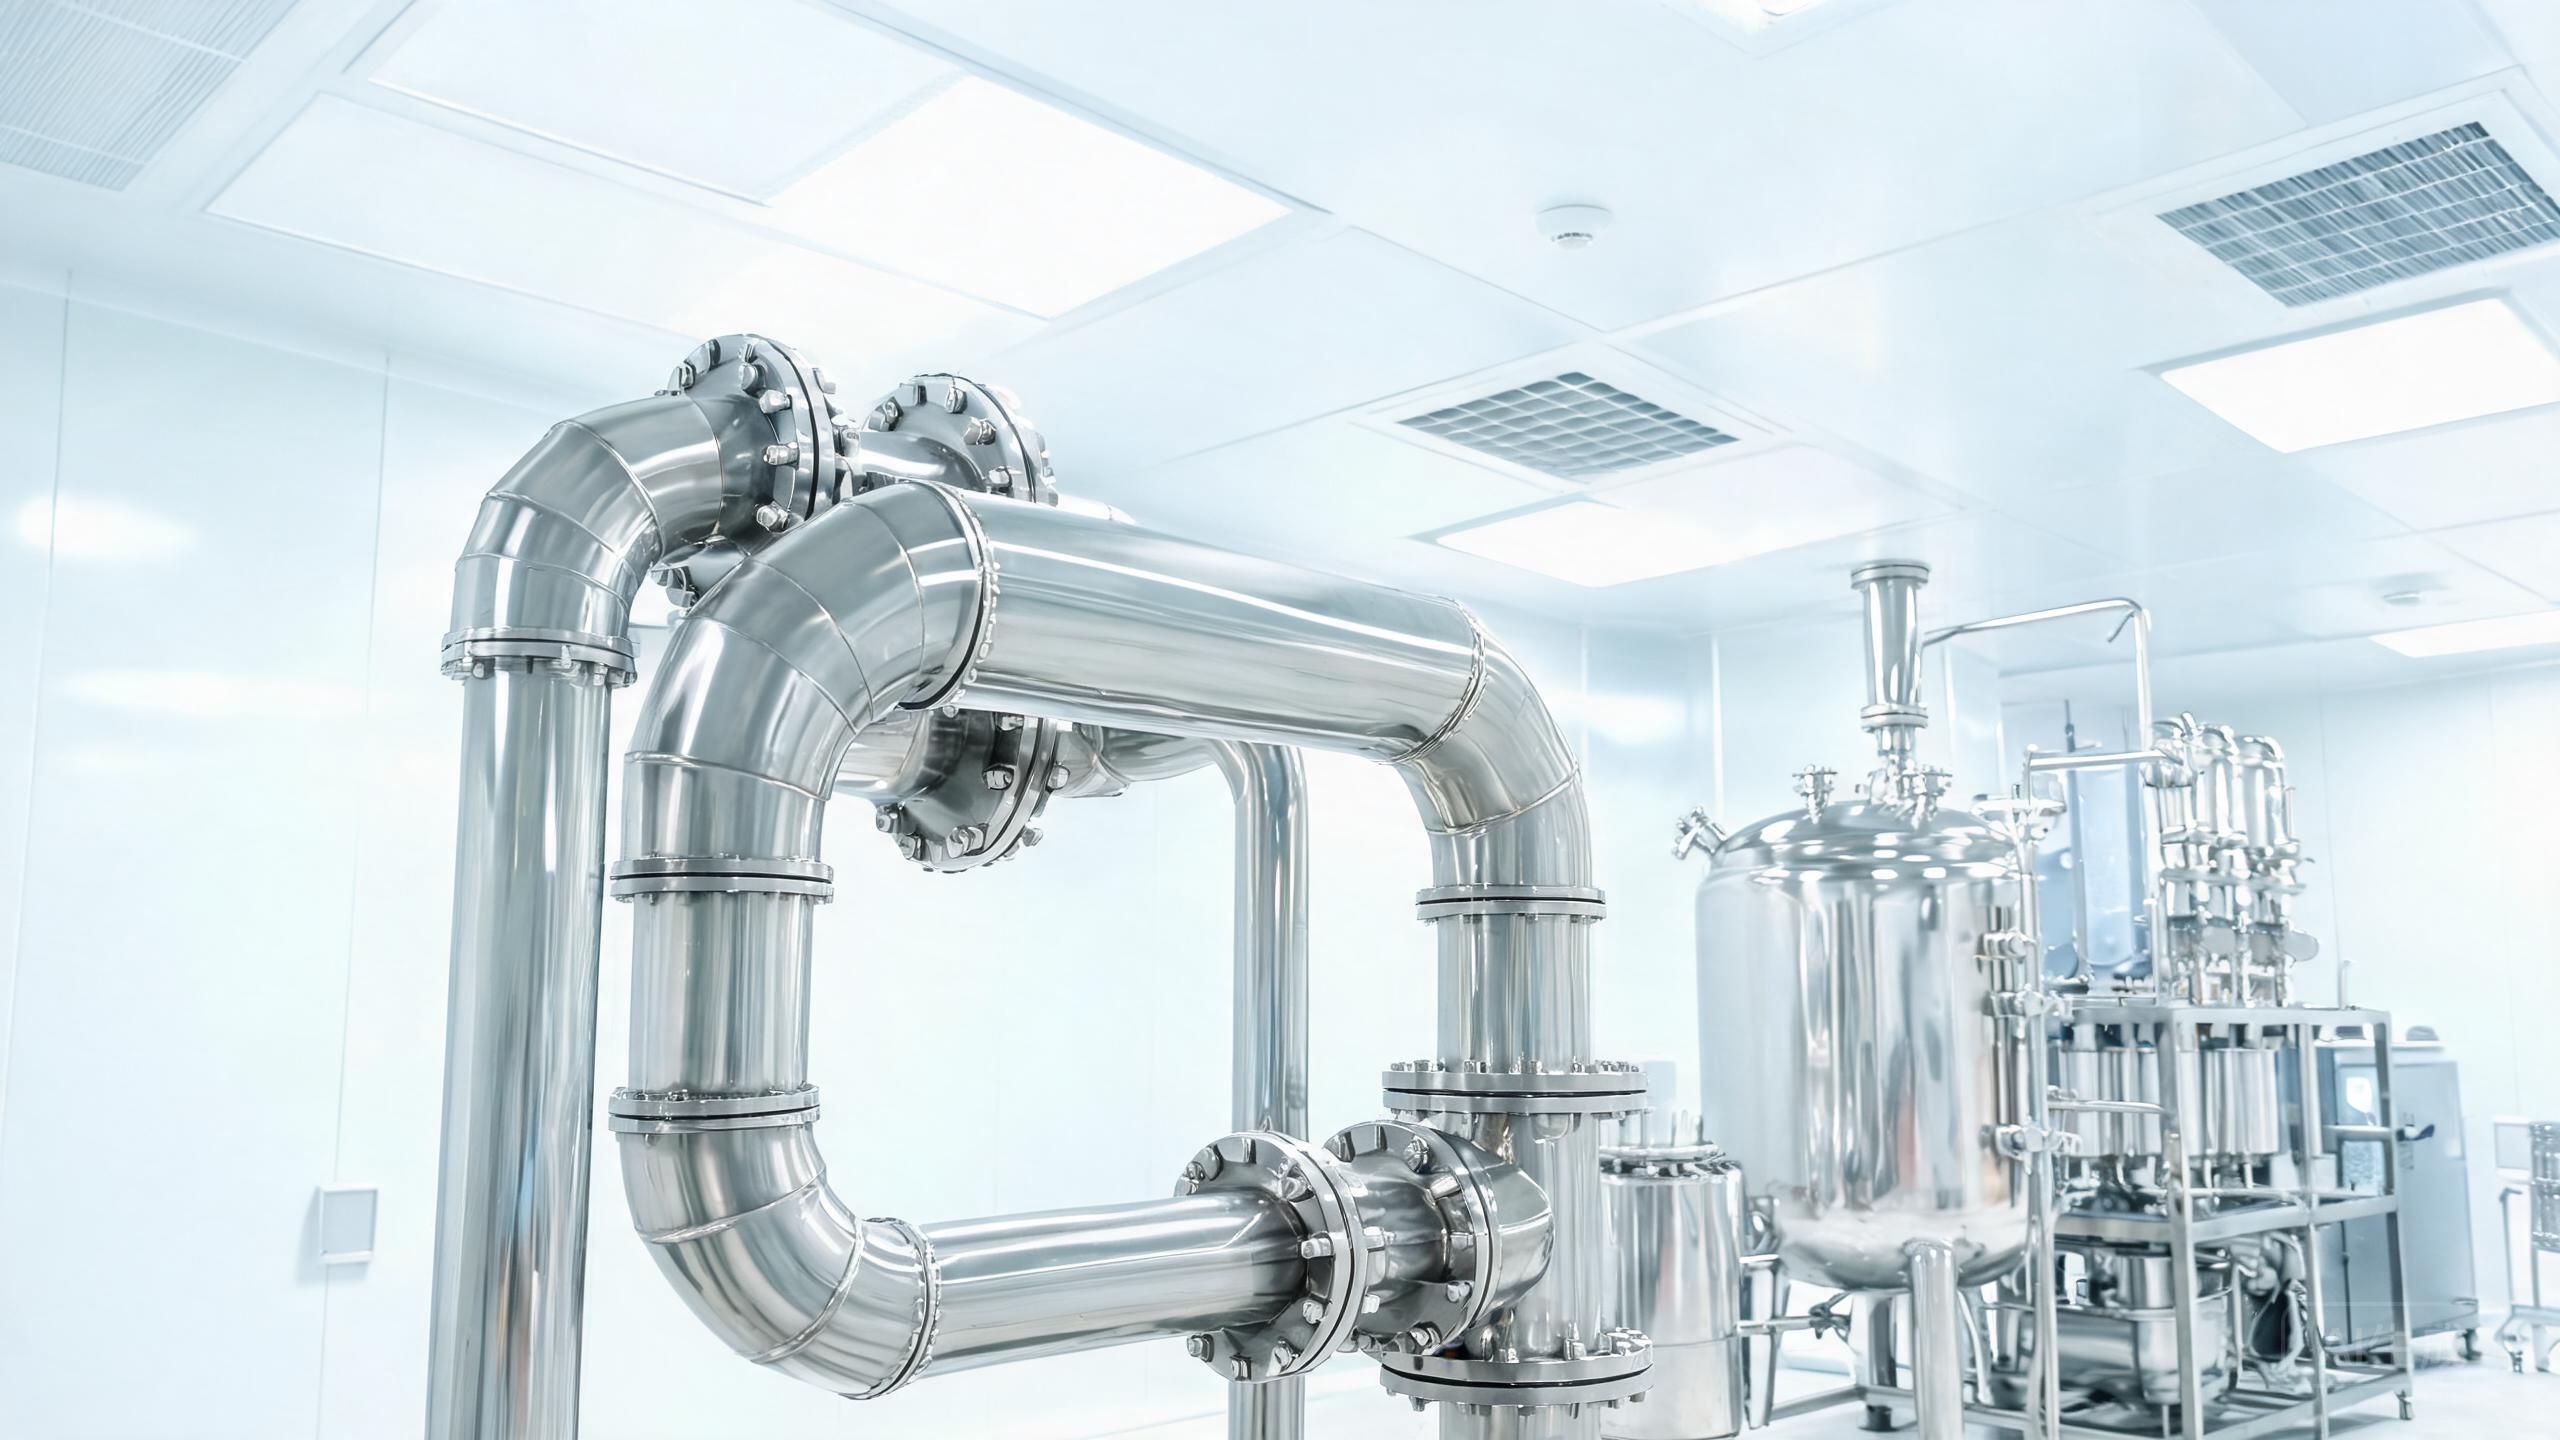
简答: 制药和生物技术工艺设备采用 304L 或 316L 奥氏体不锈钢(后缀「L」代表低碳、可焊性好),配合机械抛光或电解抛光至规定 Ra/Rz 的表面、卫生卡箍或轨道焊接头,以及完整的钝化、清洁与验证工作流程。项目设计规范在美洲通常为 ASME BPE,欧洲为 EHEDG,食品/制药跨界应用采用 3-A 卫生标准。
本指南面向不锈钢采购人员、寻源团队、工程师和产品制造商撰写。目的不是宣称某种材料是「万能赢家」,而是把宽泛的材料选择问题转化为钢厂或服务中心能够一致报价、加工和检验的具体规格。
快速对比
| 方案 | 关键要点 | 典型用途或决策 |
|---|---|---|
| 304L + 2B 或机械抛光 | 非接触部位、支撑框架、腐蚀轻微的 CIP 回液管路 | 非生产性公用工程、撬装机架、设备底盘 |
| 316L 机械抛光 Ra ≤ 0.8 μm | 标准工艺接触 | 罐体、管道、混合器、CIP 供液 |
| 316L 电解抛光 Ra ≤ 0.5 μm | 高纯度、重点关注可清洁性 | 生物反应器、无菌灌装线、高纯水系统 |
| 316L EP Ra ≤ 0.25 μm + 可高温灭菌 | 最严苛的无菌工况 | 注射剂产品接触、隔离系统 |
上表为起点。实际性能取决于适用标准、交付状态、尺寸、表面处理、加工路线和使用环境。商业名称绝对不能替代完整的采购规格。
采购方应评估的事项
- 引用适用的设计规范(ASME BPE、EHEDG、3-A)和部件分类(产品接触、非产品、公用工程)。
- 定义 CIP/SIP 制度:化学品、温度、循环次数及清洁验证验收标准。
- 要求提供材料档案:炉号化学成分、熔炼炉号、钝化记录、表面粗糙度测试点,以及所需的 USP Class VI 或可提取物数据。
对于生产订单,请告知最终用途,而不要孤立地要求某个牌号或表面处理。这样供应商可以在材料开剪前审查腐蚀环境、成型难度、焊接要求、外观要求和包装方式。这种早期评审通常比返工拒收货物或不稳定的试生产更节省成本。
常见采购误区
- 为了「省钱」而指定 304L 接触件,却未评估 CIP 化学品或产品中氯化物的腐蚀风险
- 只规定 Ra 数值,却不说明测量方法、探针类型或取样长度;不同粗糙度仪返回的 Ra 值存在差异
- 跳过焊接端、垫片或卡箍的标准说明,现场安装时才发现管端不兼容
在生产前就图纸、批准样品、检验方法和证书要求达成一致,这些错误完全可以避免。对于有外观要求的产品,请保留签字的对比样件。对于功能尺寸,请明确测量位置和方法。
推荐的 RFQ(询价)措辞
列出合金(首选 304L 或 316L,UNS 编号)、卫生管道或配管标准、表面粗糙度目标、测量方法和测试点数、焊接端类型(TC、卡箍、坡口、轨道焊预处理)、钝化和清洁标准,以及档案交付物(材料测试报告、钝化证书、表面轮廓报告、检验记录)。
还应包括订单数量、允许的数量偏差、目的地、要求的交货日期以及是否允许分批装运。如果某项要求至关重要,请使其可量化,并写入采购订单,而非仅在电子邮件对话中提及。
Still Steel 如何支持项目
Still Steel 供应不锈钢卷、带和板,并提供分条、开平、拉丝、抛光和覆膜服务。我们可以根据您的图纸比对现有钢厂材料,准备试验数量,并在服务中心加工全过程中保持熔炼炉号可追溯性。
请将牌号、尺寸、年用量和应用场景发送至 vip@still-steel.com,或 通过 WhatsApp 洽谈需求。
常见问题
316L 在制药设备中是强制要求吗?
并非普遍强制,但在接触含氯化物、CIP 化学品或酸性/缓冲液产品的零部件中,316L 是默认选择。对于部分洁净公用工程、支撑和非接触结构,经过书面风险评估后,304L 可以接受。
卫生级表面的标准 Ra 值是多少?
常见目标:一般工艺为 Ra ≤ 0.8 μm,高纯度工况为 Ra ≤ 0.5 μm,最严格的卫生或生物制药任务为 Ra ≤ 0.25 μm(通常经过电解抛光)。应始终依据项目标准(ASME BPE、EHEDG、3-A)进行验证。
是否需要记录钝化和清洁验证文件?
是的。受监管的生物制药项目要求提供书面程序、证书、试样记录,某些情况下还需要 TOC、细菌回收率或可提取物数据,方能验收卫生系统。
技术参考
参考文档支持通用的选型和制造原则。最终材料决策必须遵循适用的合同、标准、法规以及针对特定产品的工程评审。