
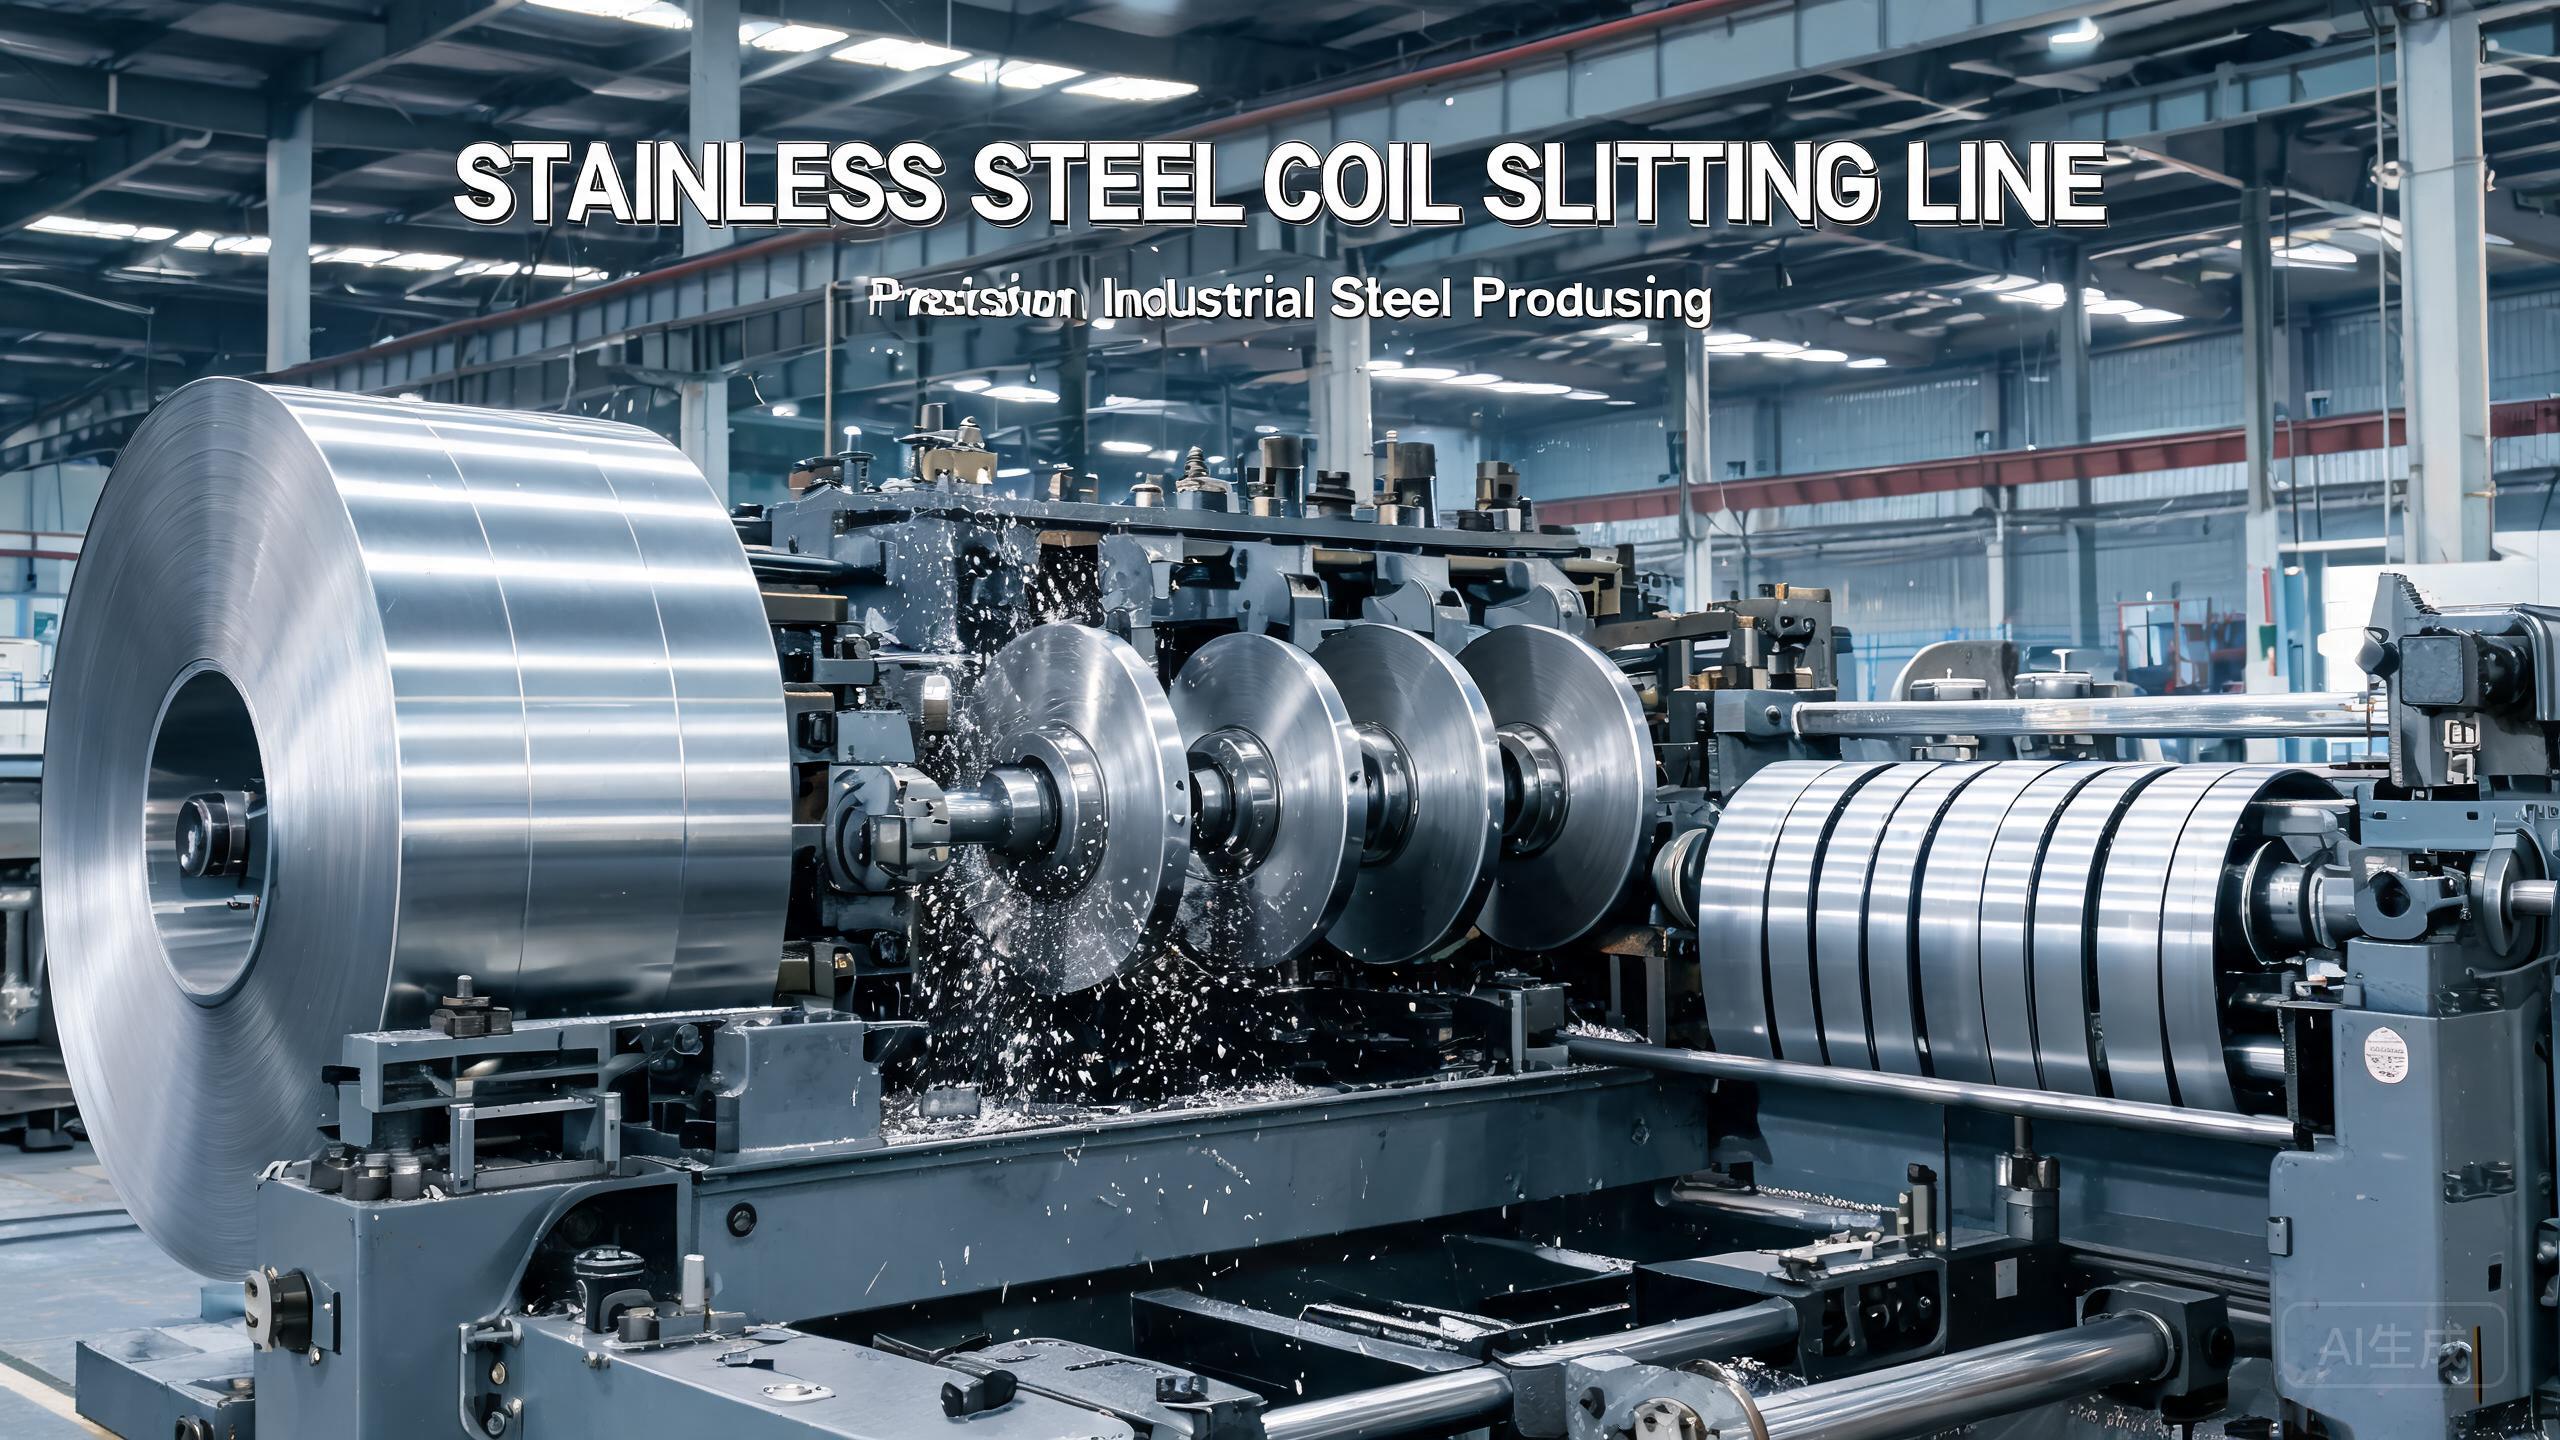
Réponse courte :Le découpage tranche les bobines mères d’acier inoxydable en largeurs plus étroites pour l’emboutissage, le formage à rouleaux, le soudage de tubes ou la tôle. La qualité est définie par la tolérance de largeur, la hauteur de bavure, l’état du bord (cisaillé/découpé/arrondi), la courbure et l’onde de bord. Pour la plupart des fabrications en aval, une bavure ≤ 5 % de l’épaisseur du matériau et une courbure ≤ 1 mm par 2 m constituent une base de départ raisonnable, avec des limites plus serrées pour l’emboutissage de précision, le tube mill ou la bande d’alimentation laser.
Ce guide est rédigé pour les acheteurs d’acier inoxydable, les équipes d’approvisionnement, les ingénieurs et les fabricants de produits. L’objectif n’est pas de déclarer un gagnant universel, mais de transformer une vaste question matérielle en une spécification qu’un laminoir ou un centre de service peut proposer, traiter et inspecter de manière cohérente.
Comparaison rapide
| Option | Point clé | Utilisation ou décision typique |
|---|---|---|
| Découpage standard (tolérance de largeur commerciale) | Tol. de largeur typiquement ±0,08–0,15 mm pour la bande, bavure ≤ 5 % e | Fabrication générale, tôle, pliage non critique |
| Découpage de précision | Largeur, bavure et courbure plus serrées | Tubes mills, formage à rouleaux, alimentation de bande longue |
| Bande à bords conditionnés (arrondie / débavurée) | Traitement de bord après découpage | Pièces à bord formé, bande sécurisée pour la main, assise de joint |
Le tableau est un point de départ. Les performances réelles dépendent de la norme en vigueur, de l’état de livraison, des dimensions, de l’état de surface, de l’itinéraire de fabrication et de l’environnement de service. Les noms commerciaux ne doivent jamais remplacer une spécification d’achat complète.
Ce que les acheteurs devraient évaluer
- Associez chaque exigence de qualité au processus en aval ; ne surspécifiez pas de précision que l’emboutisseuse ou la profileuse ne peut pas utiliser.
- Renseignez-vous sur l’état des couteaux et la politique de changement du sous-traitant ; les couteaux émoussés produisent des bavures, des marques de couteau et une qualité de bord incohérente.
- Définissez l’enroulement intérieur/extérieur, l’ID du noyau, le OD maximal de la bobine et les points de levage pour éviter d’endommager la bande au dérouleur du client.
Pour les commandes de production, partagez l’utilisation finale plutôt que de demander une nuance ou une finition de manière isolée. Un fournisseur peut ensuite examiner l’exposition à la corrosion, la gravité du formage, le soudage, les exigences visuelles et l’emballage avant de couper le matériau. Cet examen précoce est généralement moins coûteux que la correction d’une expédition rejetée ou d’un essai de production instable.
Pour distinguer les types de bord, voir notre article sur les bords de tôle brut de laminage, cisaillé et arrondi et sur les différences entre bobine, tôle, plaque et bande.
Erreurs d’achat courantes
- Commander « découpé à la largeur » sans tolérance et recevoir des largeurs qui dérivent à l’extrémité éloignée de chaque bobine
- Supposer que chaque centre de service inspecte les bavures et la courbure ; mettez une exigence de mesure et un format de rapport sur le bon de commande
- Mélanger de courtes bobines de restes découpées dans une ligne de production continue et payer le prix d’un rebut de réglage excessif
Ces erreurs sont évitables lorsque les dessins, échantillons approuvés, méthodes d’inspection et exigences de certificat sont convenus avant la production. Pour les produits visuels, conservez un échantillon maître signé. Pour les dimensions fonctionnelles, définissez où et comment les mesures seront prises.
Libellé recommandé de demande de devis
Indiquez la source de la bobine mère et sa nuance, la largeur cible avec tolérance (plus/moins ou bilatérale), la limite de hauteur de bavure, la limite de courbure, le profil du bord (découpé/cisaillé/habillé), le type de film protecteur, l’ID du noyau, la limite de OD, la classe d’emballage, et si le sous-traitant doit rapporter les données largeur/bavure/courbure par bobine.
Incluez également la quantité commandée, la variation de quantité acceptable, la destination, la date de livraison requise et si les expéditions partielles sont autorisées. Si une exigence est critique, rendez-la mesurable et placez-la sur le bon de commande plutôt que seulement dans une conversation par courriel.
Comment Still Steel soutient le projet
Still Steel fournit des bobines, bandes et tôles d’acier inoxydable et propose des services de découpage, de tronçonnage à la longueur, de brossage, de polissage et de film protecteur. Nous pouvons comparer le matériau de laminoir disponible avec votre dessin, préparer des quantités d’essai et préserver la traçabilité du numéro de chaleur à travers le traitement du centre de service.
Envoyez la nuance, les dimensions, le volume annuel et l’application à vip@still-steel.com, ou discutez de l’exigence sur WhatsApp.
Questions fréquentes
Quelle bavure est acceptable sur une bande d’inox découpée ?
Une ligne directrice courante est ≤ 5 % de l’épaisseur du matériau pour la fabrication générale, et ≤ 2 % pour les emboutissages de précision, les bandes formées ou les bords soudés critiques. Indiquez toujours une limite mesurée, pas « débavurée ».
Pourquoi la courbure est-elle importante dans le formage à rouleaux ?
Une courbure excessive (courbure latérale sur la longueur de la bande) provoque une alimentation inégale, une torsion et une dérive dimensionnelle à travers la profileuse. La bande pour formage continu nécessite typiquement une courbure ≤ 1 mm sur 2 m, ou plus serrée selon la machine.
Puis-je redécouper une bobine plus d’une fois ?
Techniquement oui, mais chaque passage de découpage ajoute un écrouissage de bord et réduit le rendement utile de bord à bord. Pour les faibles épaisseurs ou un formage élevé, préférez un seul découpage primaire auprès d’un sous-traitant réputé.
Références techniques
Les documents de référence soutiennent la sélection générale et les principes de fabrication. La décision matérielle finale doit suivre le contrat, la norme, le règlement et l’examen d’ingénierie applicables au produit spécifique.