
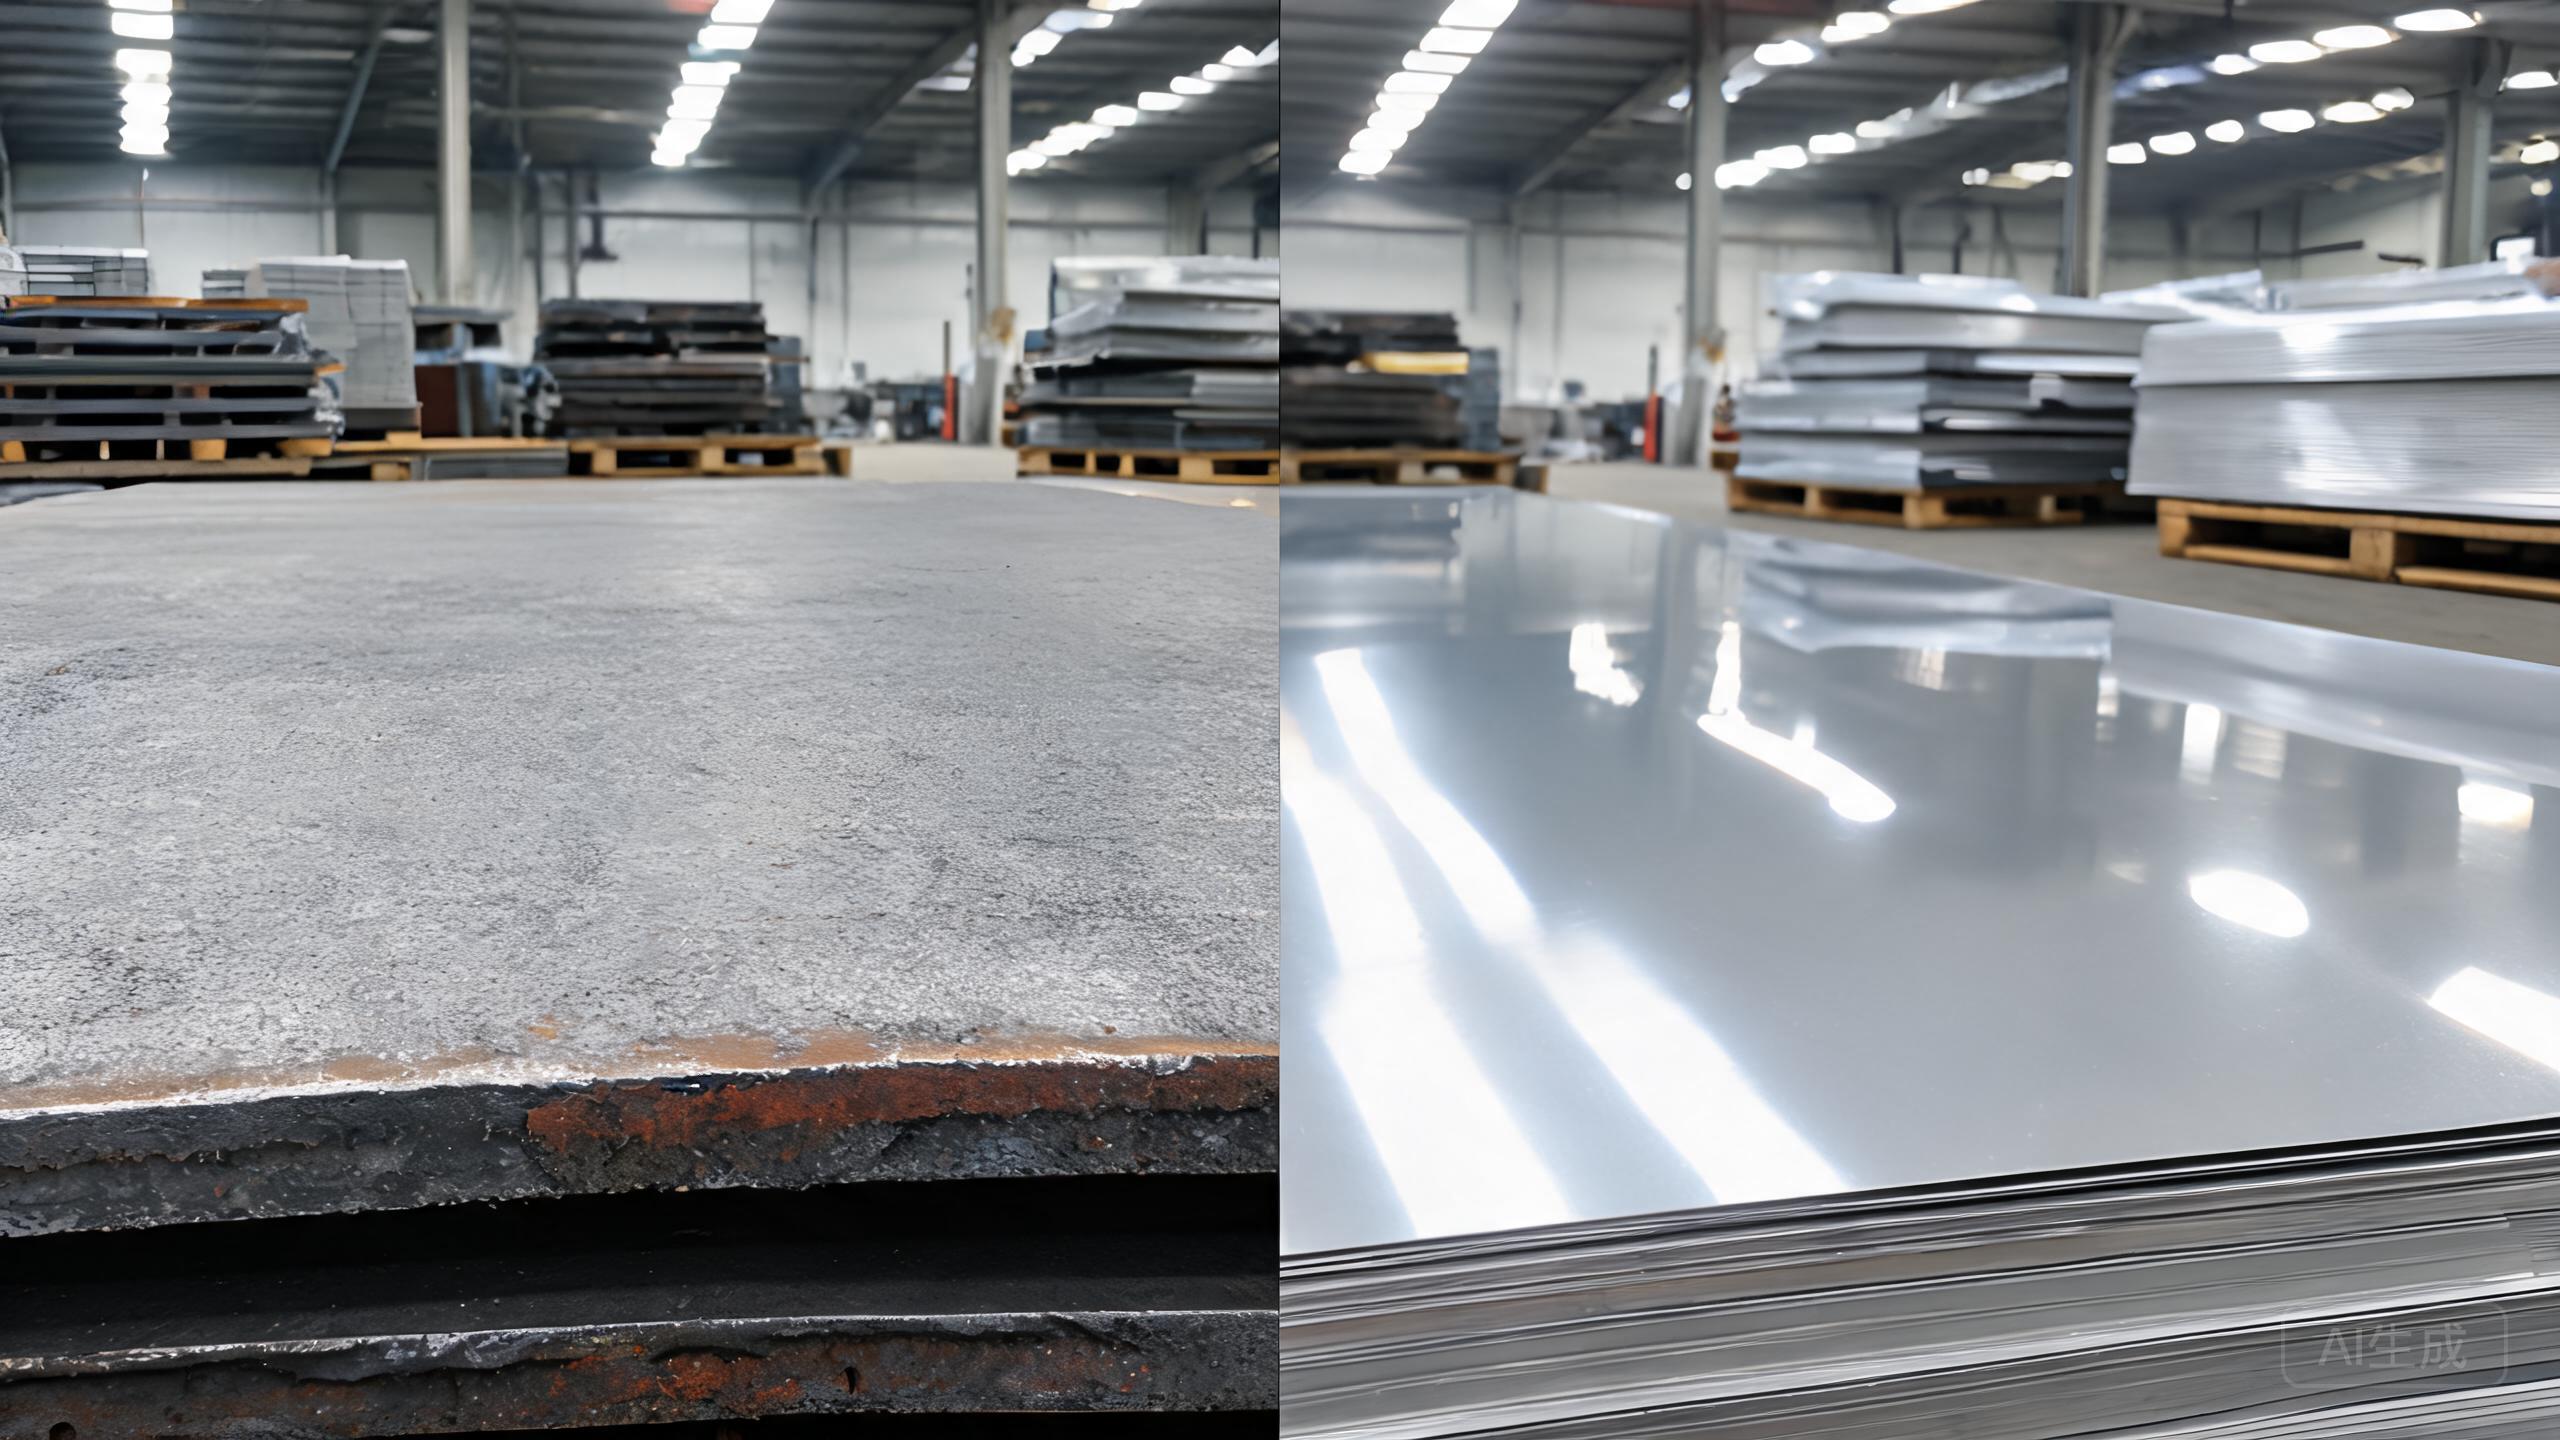
Câu trả lời ngắn gọn:Thép không gỉ cán nóng được sản xuất trên nhiệt độ tái kết tinh, tạo ra tấm/phôi dày hơn (thường là ≥3 mm) với bề mặt No.1 gồ ghề hơn chứa vảy hoặc bề mặt 2E đã loại bỏ vảy. Vật liệu cán nguội tiếp theo sau cán nóng với việc giảm chiều ở nhiệt độ phòng và ủ, cung cấp các cỡ dày mỏng hơn (xuống ~0,1 mm dải), dung sai độ dày và độ phẳng chặt chẽ hơn nhiều và các lớp hoàn thiện 2D, 2B hoặc BA nhẵn hơn.
Hướng dẫn này được viết cho người mua thép không gỉ, nhóm tìm nguồn cung ứng, kỹ sư và nhà sản xuất sản phẩm. Mục đích không phải là tuyên bố một người chiến thắng chung cuộc mà là biến một câu hỏi quan trọng rộng rãi thành một thông số kỹ thuật mà nhà máy hoặc trung tâm dịch vụ có thể báo giá, xử lý và kiểm tra một cách nhất quán.
So sánh nhanh
| Tùy chọn | Điểm mấu chốt | Sử dụng hoặc quyết định điển hình |
|---|---|---|
| Cán nóng (HR) No.1 / 2E | Cỡ dày dày hơn, bề mặt gồ ghề hơn, giá thấp hơn | Bồn chứa, bình áp lực, cấu hình kết cấu, tấm nền |
| Cán nguội (CR) 2D / 2B | Cỡ dày mỏng hơn, bề mặt nhẵn hơn, dung sai chặt chẽ hơn | Thiết bị gia dụng, bồn rửa, bộ phận rút sâu, chế tạo chung |
| CR BA / 2R | Ủ sáng, bề mặt phản chiếu | Gương phản chiếu, đường viền, tấm trang trí, bộ phận nhìn thấy |
Bảng là điểm bắt đầu. Hiệu suất thực tế phụ thuộc vào tiêu chuẩn quản lý, điều kiện giao hàng, kích thước, độ hoàn thiện bề mặt, lộ trình chế tạo và môi trường dịch vụ. Tên thương mại không bao giờ được thay thế một thông số kỹ thuật mua hàng hoàn chỉnh.
Người mua nên đánh giá những gì
- Kiểm tra phạm vi độ dày trước khi chọn lộ trình; vật liệu rất mỏng hoặc cực kỳ dày chỉ tồn tại ở một trong hai lộ trình.
- Phối hợp lớp hoàn thiện với quy trình tiếp theo: HR No.1 thường cần loại bỏ vảy hoặc gia công cơ khí; 2B thường có thể được chải hoặc đánh bóng trực tiếp.
- Quy định lớp độ phẳng khi vật liệu đưa vào máy ép tự động hoặc giường cắt laser với dung sai cong thấp.
- Xem thêm cách chọn độ dày thép không gỉ và các lớp hoàn thiện bề mặt để hoàn thiện quy cách.
Đối với các đơn đặt hàng sản xuất, hãy chia sẻ mục đích sử dụng cuối cùng thay vì yêu cầu cấp độ hoặc lớp hoàn thiện riêng biệt. Sau đó, nhà cung cấp có thể xem xét mức độ phơi nhiễm với sự ăn mòn, mức độ nghiêm trọng của quá trình tạo hình, mối hàn, các yêu cầu trực quan và việc đóng gói trước khi cắt vật liệu. Việc xem xét sớm này thường ít tốn kém hơn so với việc sửa chữa một lô hàng bị từ chối hoặc thử nghiệm sản xuất không ổn định.
Những lỗi mua hàng phổ biến
- Đặt hàng tấm rẻ nhất có sẵn rồi chi phí nhiều cho gia công cơ khí hoặc đánh bóng
- Nhầm lẫn mã lớp hoàn thiện; ví dụ, giả định “Lớp hoàn thiện No.1” của HR có nghĩa là bề mặt đánh bóng sáng bóng
- Bỏ qua dung sai độ cong và độ gợn sóng khi vật liệu đưa vào khuôn tiến
Những sai sót này có thể tránh được khi bản vẽ, mẫu phê duyệt, phương pháp kiểm tra và yêu cầu chứng chỉ được thống nhất trước khi sản xuất. Đối với các sản phẩm trực quan, hãy giữ lại mẫu gốc đã ký. Đối với các kích thước chức năng, hãy xác định vị trí và cách thức thực hiện các phép đo.
Từ ngữ RFQ được đề xuất
Nêu rõ cấp độ, lộ trình cán (nóng hay nguội), mã lớp hoàn thiện (No.1, 2E, 2D, 2B, BA), lớp dung sai độ dày, lớp độ phẳng, chiều rộng, chiều dài hoặc trọng lượng cuộn, và tiêu chuẩn ASTM hoặc EN hiện hành cho dạng sản phẩm.
Cũng bao gồm số lượng đặt hàng, biến thể số lượng được chấp nhận, điểm đến, ngày giao hàng được yêu cầu và liệu có cho phép vận chuyển một phần hay không. Nếu một yêu cầu quan trọng, hãy làm cho nó có thể đo lường được và đưa nó vào đơn đặt hàng thay vì chỉ trong một cuộc trò chuyện qua email.
Still Steel hỗ trợ dự án như thế nào
Still Steel cung cấp thép cuộn, dải và tấm thép không gỉ, đồng thời cung cấp các dịch vụ rách dọc, cắt theo chiều dài, chải, đánh bóng và màng bảo vệ. Chúng tôi có thể so sánh vật liệu nhà cán có sẵn với bản vẽ của bạn, chuẩn bị số lượng dùng thử và duy trì khả năng truy xuất nguồn gốc số nhiệt thông qua quá trình xử lý của trung tâm dịch vụ.
Gửi cấp độ, kích thước, khối lượng hàng năm và ứng dụng tới vip@still-steel.com, or discuss the requirement on WhatsApp.
Câu hỏi thường gặp
Cán nguội có phải luôn là 2B và cán nóng luôn là No.1 không?
Thường thì vậy, nhưng các nhà cán có thể đánh bóng hoặc skin-pass vật liệu HR, và CR có thể được giao dưới dạng 2D, 2B hoặc BA. Luôn ghi rõ mã lớp hoàn thiện, không phải lộ trình cán, khi hình thức quan trọng.
Loại nào rẻ hơn trên mỗi tấn?
Cán nóng thường rẻ hơn ở cùng cấp độ và chiều rộng vì nó bỏ qua các giai đoạn giảm chiều nguội và ủ/ngâm tẩy. CR bổ sung giá trị thông qua dung sai chặt chẽ hơn và bề mặt nhẵn hơn.
Tôi có thể thay thế CR bằng HR trong tấm kết cấu không?
Các quy phạm kết cấu và ứng suất thiết kế thường phụ thuộc vào dạng sản phẩm và tiêu chuẩn. Xác minh rằng thông số kỹ thuật tham chiếu ASTM A240/A240M hoặc tiêu chuẩn tương đương trước khi thay thế.
Tài liệu tham khảo kỹ thuật
Tài liệu tham khảo hỗ trợ các nguyên tắc chế tạo và lựa chọn chung. Quyết định quan trọng cuối cùng phải tuân theo hợp đồng, tiêu chuẩn, quy định và đánh giá kỹ thuật hiện hành đối với sản phẩm cụ thể.