
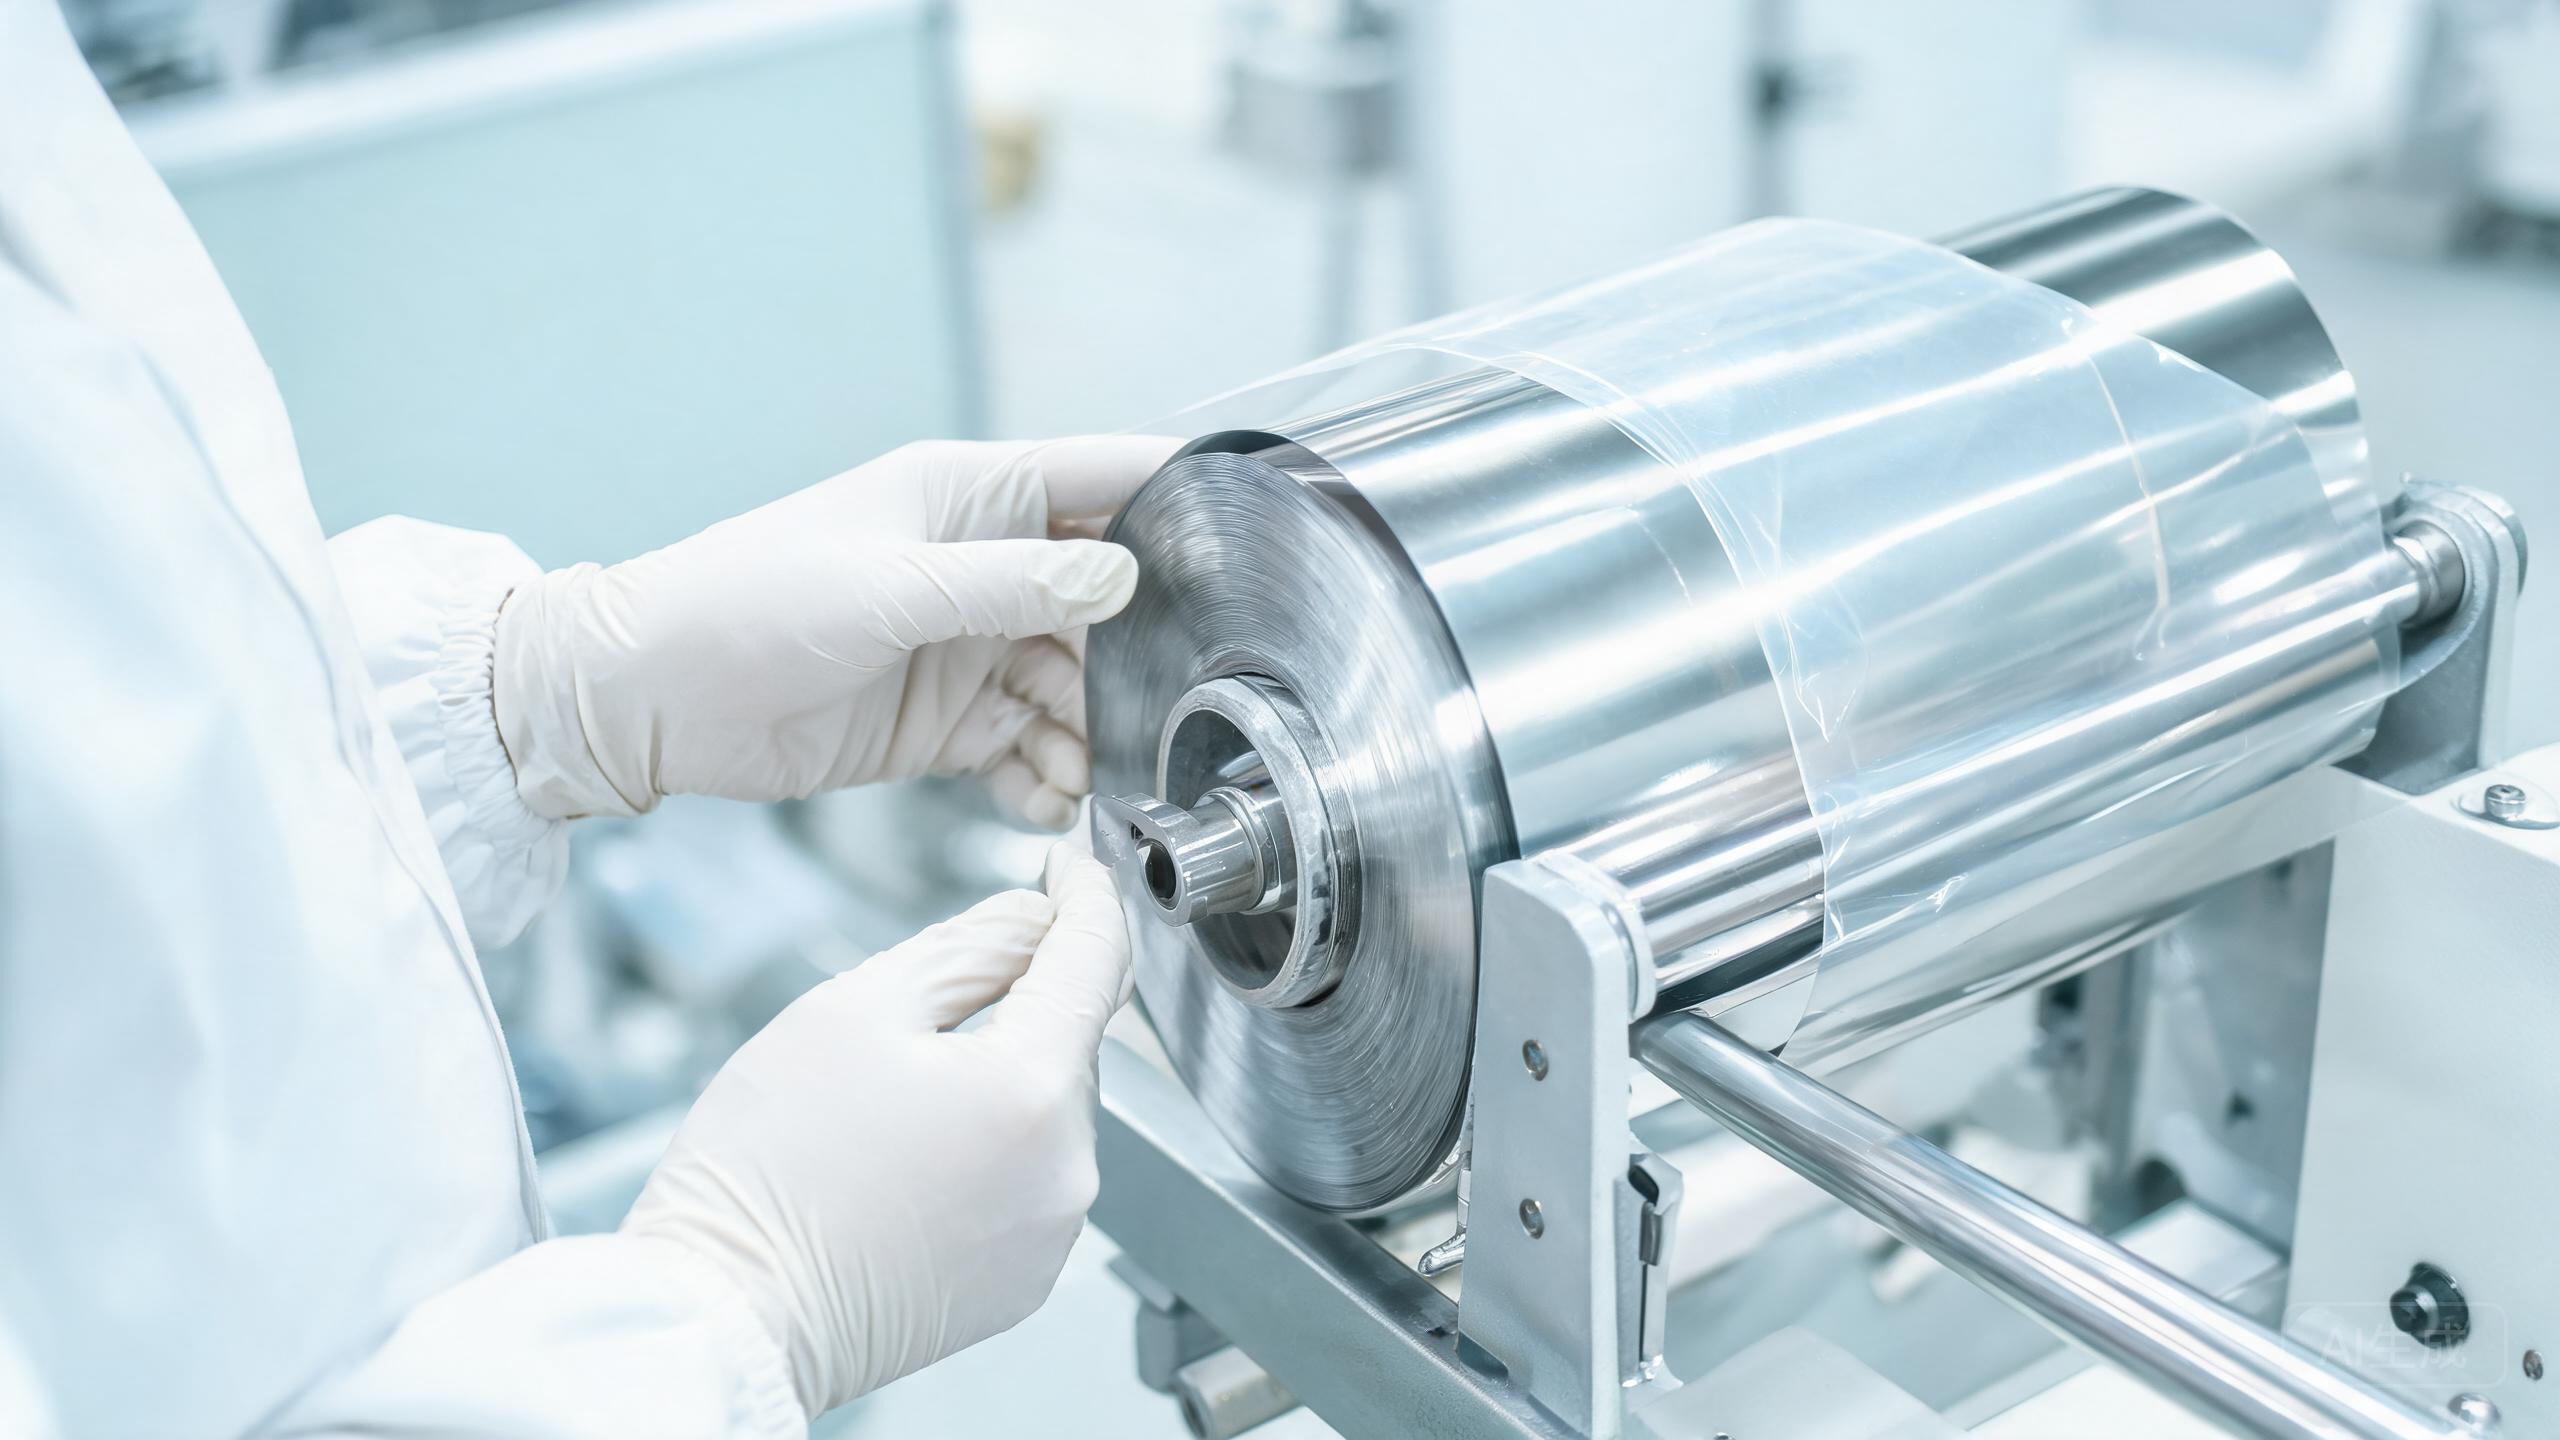
Réponse courte — La manipulation du feuillard ultra fin d’acier inoxydable (0,02 à 0,2 mm) souffre de trois maux : l’enroulement, le plissement et la déchirure. Sa rigidité est si faible que les contraintes résiduelles de laminage, la pression des doigts, les marques de serrage ou même le flux d’air pendant la coupe peuvent le déformer de manière irréversible. La prévention passe par la commande d’une trempe recuite, la spécification d’un film protecteur double face, l’utilisation de la manipulation par aspiration plutôt que par pinces mécaniques, la coupe au laser ou à la cisaille (pas aux ciseaux), et le stockage des bobines à plat dans une humidité contrôlée. Une fois le matériau plissé, il ne peut pas être réparé : la section endommagée doit être rebutée.
Ce guide s’adresse aux acheteurs d’acier inoxydable, aux équipes d’approvisionnement, aux ingénieurs et aux fabricants de produits. Son propos n’est pas de désigner un vainqueur universel, mais de transformer une question matérielle trop large en une spécification qu’une usine ou un centre de service peut chiffrer, traiter et contrôler de façon cohérente.
Comparaison rapide
| Problème | Ce qui se passe | Prévention |
|---|---|---|
| Enroulement | La bande forme un spiral ou se déforme au déroulage | Commander une trempe recuite ; utiliser un dérouleur à contrôle de tension |
| Plissement | Des lignes de pli apparaissent sous la pression des doigts ou d’une alimentation incorrecte | Utiliser des ventouses par aspiration ; ne jamais tirer la bande à la main |
| Déchirure | La bande se rompt au niveau des points de serrage ou des bords tranchants | Remplacer les pinces mécaniques par des fixations en silicone souple |
| Rayures de surface | Le contact avec l’outil ou la matrice marque la surface | Appliquer un film PE double face ; polir toutes les surfaces de contact |
| Micro-fissuration des bords | Le cisaillement laisse des fissures invisibles en bord qui se propagent | Utiliser la coupe laser ou le refendage de précision, pas les ciseaux à main |
Le tableau n’est qu’un point de départ. La performance réelle dépend de la norme applicable, de l’état de livraison, des dimensions, de l’état de surface, de l’itinéraire de fabrication et de l’environnement de service. Les appellations commerciales ne doivent jamais remplacer une spécification d’achat complète.
Ce que l’acheteur doit examiner
- Trempe pour la manipulation : le feuillard 304 recuit (doux) possède les contraintes résiduelles les plus faibles et s’enroule le moins. Si l’application le permet, commandez une trempe recuite et formez-le avec une force minimale. Une trempe dure (1/2H et au-dessus) conserve des contraintes de laminage qui se libèrent sous forme d’enroulement dès que la bande est coupée.
- Film protecteur : spécifiez un film PE antistatique double face appliqué à l’usine. Le film doit rester sur la bande tout au long de la manipulation, de la coupe et du formage ; on ne l’enlève qu’à l’assemblage final. Une seule étape de manipulation sans protection peut rayer une bobine entière.
- Voile de bobinage et planéité : les bobines ultra fines présentent une courbure naturelle due à l’enroulement. Spécifiez une exigence de planéité (par ex. déformation ≤2 mm/m) et confirmez que le fournisseur peut la respecter. Si la bobine arrive avec un voile excessif, elle doit être dressée par tension avant utilisation.
- Méthode de coupe : la coupe au laser donne des bords nets sans micro-fissure. Le cisaillement mécanique peut laisser des fissures de bord invisibles qui se propagent pendant le formage. Pour un feuillard de 0,05 mm, même les ciseaux ordinaires peuvent provoquer un enroulement des bords — il faut réserver le refendage de précision ou le laser.
- Environnement de stockage : stockez les bobines à l’horizontale sur des supports rembourrés, dans un local propre et à humidité contrôlée (HR ≤60 %). Ne stockez pas à la verticale : la bobine peut se télescoper et les couches intérieures se plissent.
Pour les commandes de production, partagez l’usage final plutôt que de demander une nuance ou une finition isolément. Le fournisseur peut alors examiner l’exposition à la corrosion, la sévérité du formage, le soudage, les exigences visuelles et l’emballage avant de couper le matériau. Cet examen précoce coûte généralement moins cher que de corriger un lot rejeté ou un essai de production instable.
Erreurs d’achat courantes
- Commander une trempe dure (plein dur) alors que le processus de manipulation ne peut pas la supporter — la bande s’enroule de manière incontrôlable pendant le déroulage et l’alimentation, gaspillant 20 à 30 % de la bobine.
- Accepter le feuillard sans film protecteur pour économiser — tout le lot arrive avec des rayures de manipulation et ne peut pas être utilisé pour des pièces visibles ou médicales.
- Utiliser des pinces mécaniques standard et des matrices d’acier sur un feuillard de 0,05 mm — les marques de pince et le contact avec la matrice créent des bosses et des rayures permanentes qui condamnent la pièce.
- Tirer la bande de la bobine à la main au lieu d’utiliser une alimentation contrôlée — la bande se ride, se télescope ou se déchire dans les couches intérieures.
Vérification : inspectez la bobine entrante pour la planéité (posez un échantillon de 1 mètre sur une surface plane et mesurez la déformation avec une cale de mesure). Vérifiez la couverture du film protecteur sur les deux faces. Contrôlez la trempe par essai de dureté HV — le 304 recuit doit indiquer HV 150-200 ; s’il indique au-dessus de HV 280, le fournisseur a expédié une trempe dure et le risque d’enroulement est élevé. Exigez le certificat MTC 3.1 selon EN 10204.
Formulation recommandée pour la demande de prix
Spécifiez : la nuance (304 / UNS S30400), l’épaisseur et la tolérance (par ex. 0,05 mm ±0,003 mm selon ASTM A240), la trempe (recuit / douce), l’état de surface (2B / BA), le film protecteur (PE double face antistatique, appliqué à l’usine), la planéité (déformation ≤2 mm/m), l’état des bords (coupe laser ou refendage de précision, sans bavure), les dimensions de bobine (ID 508 mm, poids maximal 200 kg), l’emballage (horizontal, rembourré, film barrière contre l’humidité), et l’application de manipulation (coupe laser / alimentation par aspiration / assemblage en salle blanche).
Incluez aussi la quantité commandée, la variation de quantité acceptable, la destination, la date de livraison souhaitée et l’autorisation ou non de livraisons partielles. Si une exigence est critique, rendez-la mesurable et inscrivez-la sur le bon de commande, plutôt que de la confier à un simple échange de courriels.
Comment Still Steel soutient le projet
Still Steel fournit bobines, bandes et tôles d’acier inoxydable et propose des services de refendage, de coupe à longueur, de brossage, de polissage et d’application de film protecteur. Nous pouvons confronter le matériau d’usine disponible à votre plan, préparer des quantités d’essai et préserver la traçabilité du numéro de coulée à travers le traitement en centre de service.
Envoyez la nuance, les dimensions, le volume annuel et l’application à vip@still-steel.com, ou discutez du besoin sur WhatsApp, ou demandez un devis en ligne.
Questions fréquemment posées
Pourquoi le feuillard ultra fin d’acier inoxydable s’enroule-t-il au déroulage ?
Les contraintes résiduelles du laminage à froid emprisonnent des déformations inégales dans la section de la bande. Lorsque la bobine est déroulée, ces contraintes se libèrent et provoquent un enroulement ou un galbe. Une trempe recuite (douce) présente des contraintes résiduelles plus faibles et s’enroule moins qu’une trempe dure.
Peut-on réparer un feuillard ultra fin plissé ?
Non. Dès qu’un pli ou un faux pli se forme sur un feuillard de moins de 0,1 mm, l’écrouissage local sur la ligne de pli ne peut pas être inversé sans un recuit complet. La section plissée doit être mise au rebut.
Dois-je commander le feuillard ultra fin avec ou sans film protecteur ?
Il faut toujours commander avec un film protecteur. À 0,05-0,1 mm d’épaisseur, les rayures de surface provoquées par une manipulation sans film ne peuvent pas être éliminées par polissage. Spécifiez un film PE antistatique double face et ne le retirez qu’à l’étape finale d’assemblage.
Références techniques
- Tôle et bande en acier inoxydable ASTM A240/A240M
- Trempe des bandes en acier inoxydable écroui ASTM A666
- Conditions techniques des bandes en acier inoxydable EN 10088-2
Les documents de référence soutiennent les principes généraux de choix et de fabrication. La décision matérielle finale doit se conformer au contrat, à la norme et à la réglementation applicables, ainsi qu’à la revue d’ingénierie propre au produit concerné.